Industriële fabricage
Productieproces
Metaalvormen (Metal Forming) Metaalvormen vormt werkstukken door plastische vervorming: spanningen boven de strekkingsgrens, onder de treksterkte. Krachten zijn druk of trek, met of zonder verwarming. Bevat walzen, extruderen, trekken, smeden, buigen, dieptrekken. Overzicht metaalvormingsprocesse
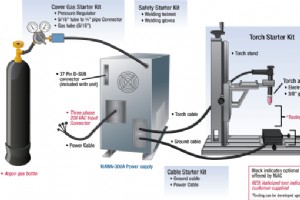
TIG Lassen (Gas Tungsten Arc Welding - GTAW) TIG-lassen gebruikt een niet-verbruikbare wolframelektrode en inert schildgas (argon/helium) om hoge-kwaliteit letsels te produceren. De boog ontstaat tussen elektrode (-) en werkstuk (+). Vulmateriaal (indien nodig) wordt handmatig toegevoegd. Ideaal voo
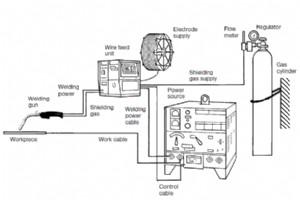
MIG/MAG Lassen (Metal Inert/Active Gas) MIG/MAG is een half-/geautomatiseerd booglasproces met een verbruikbare draadelektrode en schildgas. Ontworpen voor aluminium (1940), nu standaard in staal, roerstaal, aluminium. Hogere deponeringsnelheid en snelheid dan TIG; gemakkelijk te automatiseren. Pri
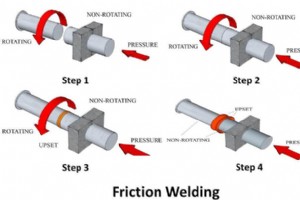
Wrijvlassen (Friction Welding) Wrijvlassen is een vastestofproces waarbij wrijvingswarmte (rotatie/lineaire beweging) en axiale druk een binding creëren. Geen externe warmtebron, geen vulmateriaal. Hoofdtoepassing: ronde staven/buizen tot ~100 mm diameter (assen, wielen, kleppen). Principe Relatiev
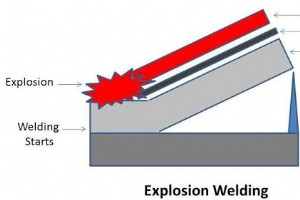
Explosielassen (Explosion Welding) Explosielassen is een vastestofproces waarbij een gecontroleerde detonatie een vliegplaat (flyer) met extreme snelheid op een basisplaat drijft. De drukgolv (GPa bereik) veroorzaakt plastische vervorming en een metaallurgische binding sterker dan het basismateriaal
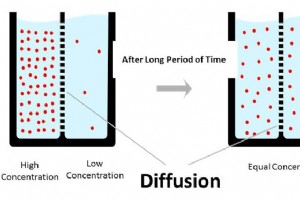
Diffusiebinding (Diffusion Bonding) Diffusiebinding is een zuiver vastestoflasproces waarbij twee oppervlakken onder hoge druk en temperatuur (50-60% van smeltpunt, in vacuüm/inert) gedurende lange tijd (minuten tot uren) op elkaar gepres worden. Atoomdiffusie verwijdert de grenslaag; de binding kri
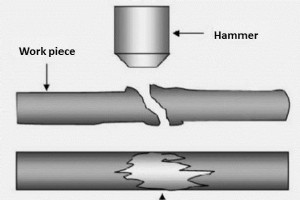
Smederlassen (Forge Welding) Smederlassen is de oudste vastestoflasmethode: twee verwarmde werkstukken (50-90% van smeltpunt) worden onder hoge druk (hameren/persen) samengevoegd. Diffusie op schone grensvlakken creëert de binding. Flux (zand, borax) beschermt tegen oxidatie en lost oxiden op. Vroeg
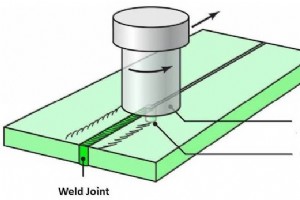
Wrijvroerlassen (Friction Stir Welding - FSW) FSW is een vastestoflasproces (uitgevonden 1991, TWI) waarbij een roterend, niet-verbruikbaar gereedschap (pin + schouder) wrijvingswarmte en plastische vervorming genereert langs de letsellijn. Het materiaal roert zich van voor naar achteren, vormend ee
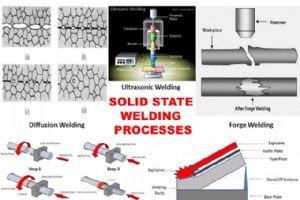
Vastestoflassen (Solid State Welding) Vastestoflassen omvat alle lasprocessen waarbij de verbinding ontstaat in de vaste toestand, zonder smelting van basis- of vulmateriaal. De binding komt tot stand door intermoleculaire diffusie op de grensvlakken onder invloed van druk, eventueel gecombineerd me
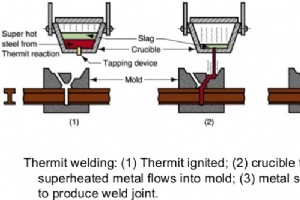
Thermietlassen Thermietlassen is een chemisch lasproces waarbij de benodigde hitte wordt gegenereerd door een exotherme reactie tussen aluminiumpoeder en ijzeroxide (thermietmengsel, verhouding 1:3 per gewicht). Het proces, uitgevonden door Goldschmidt in 1898, produceert vloeibaar ijzer dat in een
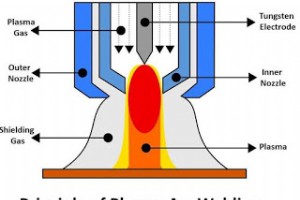
Plasmabooglassen (PAW) Plasmabooglassen is een verfijning van TIG-lassen waarbij de boog wordt gefocust door een watergekoelde koperen bus (nozzle), waardoor een hoog-energetische plasmastraal ontstaat. De temperatuur in de plasmaboog kan 30.000 °C bereiken, wat diepe penetratie en hoge lassnelheden
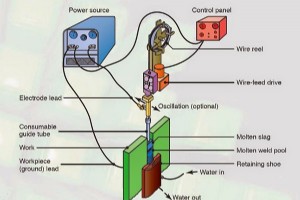
Elektroslaglassen (ESW) Elektroslaglassen is een zeer productief laasproces voor dikke platen (tot 80 mm en meer) in verticale stand. Het combineert booglassen (opstartfase) met weerstandslassen (hoofdfase), waarbij de hitte wordt gegenereerd door elektrische weerstand in een vloeistof slagbad. Pri
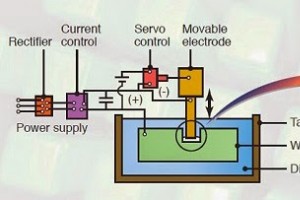
Elektrische Ontladingsverwerking (EDM) Elektrische ontladingsverwerking (EDM) is een niet-traditionele bewerkingsmethode die elektrische vonken gebruikt om metaal van een werkstuk te verwijderen. Het proces werkt op basis van vonkgeneratie en metaalverwijdering door vonkerozische. Een hoge frequenti
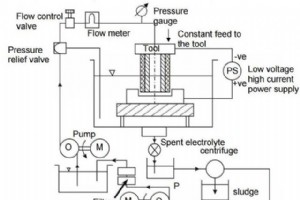
Elektrochemische Bewerking (ECM) ECM is een niet-traditioneel bewerkingsproces waarbij metaal verwijderd wordt door elektrochemische oplossing. Wijd toegepast door voordelen. Het proces is de inverse van galvaniseren. Principe van Elektrochemische Bewerking ECM werkt volgens de wet van Faraday over
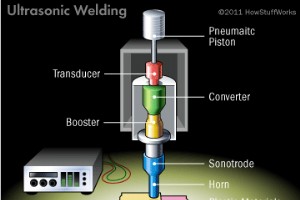
Ultrasonische Letseling Ultrasonische letseling is een letselproces waarbij ultrasone golven/trillingen warmte genereren voor de letsel. Ultrasonisch betekent frequenties boven het gehoorbereik (~20.000-30.000 Hz). Het is een vastestatletsproces: geen externe warmte toegevoegd. Principe Berust op d

Ultrasonische Bewerking (USM) Ultrasonische bewerking is een niet-traditioneel proces voor brosse en harde materialen. Ontstond in 1950 voor afwerking van EDM-oppervlakken. Nu breed toegepast vanwege lage kosten, geen warmteopwekking en effectieve bewerking. Principe Werkt op hetzelfde principe als
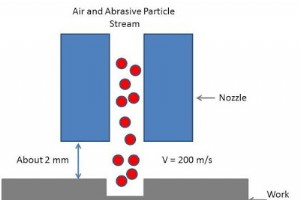
Abrasijffstraalbewerking (AJM) Abrasijffstraalbewerking is een niet-traditioneel proces, voornamelijk gebruikt voor geharde metalen. Een gefocuste stroom abrasieve deeltjes wordt met hoge snelheid op het werkstuk gericht. De deeltjes verwijderen materiaal door bros breuk of erosie. Principe Het pro
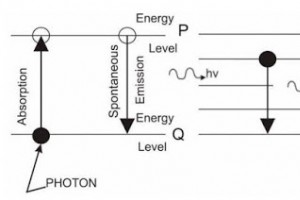
Laserbundelbewerking (LBM) Laserbundelbewerking is een thermisch bewerkingsproces dat een laserbundel gebruikt om warmte te produceren. Metaal wordt verwijderd door smelting en verdamping van deeltjes vanaf de werkstukoppervlakte. Het is een niet-conventioneel proces zonder fysieke tool, toepasbaar
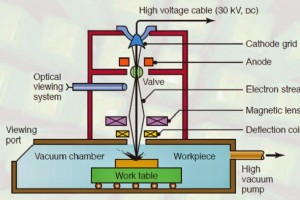
Elektronenbundelbewerking (EBM) Elektronenbundelbewerking is een niet-traditioneel bewerkingsproces waarbij geen fysieke tool wordt gebruikt. Het proces lijkt op laserbundelbewerking, maar in plaats van een laser wordt een hoge-snelheid elektronenbundel op het werkstuk gericht. Dit genereert intensi
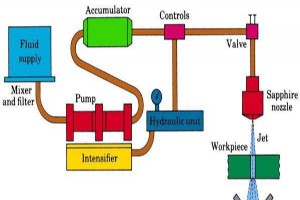
Vandaag leren we over waterstraalbewerking en abrasieve waterstraalbewerking: principe, werking, apparatuur, toepassingen, voordelen en nadelen met diagram. Het is een van de meest bekende niet-traditionele bewerkingsprocessen omdat het milieu-vriendelijk is. Het gebruikt waterstraal als gereedschap
Productieproces