



Elektrochemische bewerking (ECM): Principes, proces, apparatuur, toepassingen en voor- & nadelen
Elektrochemische Bewerking (ECM)
ECM is een niet-traditioneel bewerkingsproces waarbij metaal verwijderd wordt door elektrochemische oplossing. Wijd toegepast door voordelen. Het proces is de inverse van galvaniseren.
Principe van Elektrochemische Bewerking
ECM werkt volgens de wet van Faraday over electrolyse: twee elektroden in een geleidende vloeistof (elektrolyt) met hoge DC-stroom → metaal ontneemt aan anode (+) en neer op kathode (-). Bij ECM: tool = kathode (-), werkstuk = anode (+). Beiden in elektrolyt met kleine afstand. DC-stroom → metaalverwijdering van werkstuk.
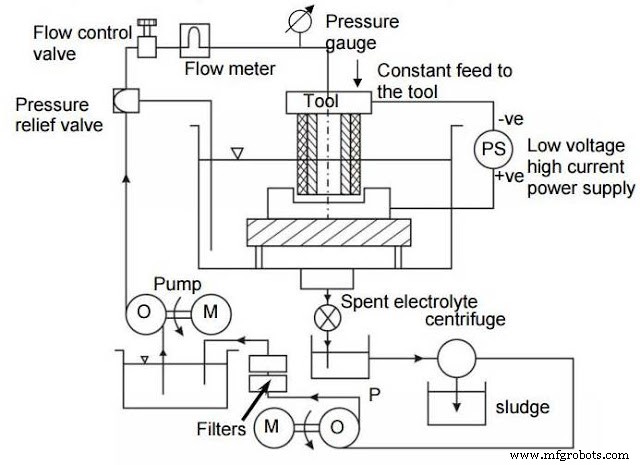
Apparatuur
Stroomvoorziening
Hoge DC-stroom (~40.000 A), lage spanning (10-25 V). Elektrodenafstand ~1 mm (te klein = boog, te groot = slecht bewerken). 3-fase AC → DC via siliciumgestuurde gelijkrichters.
Elektrolyttoevoer en reinigingssysteem
Leidingen, opslagtank, pomp, klep, manometer, verwarmings/koelspiraal. Verwijderd metaal vormt slib dat uit elektrolyt moet. Leidingen van RVS, glasvezel-versterkt kunststof, kunststof-geplekt staal. Tankcapaciteit ~500 gallon per 10.000 A.
Tool en Toolvoedingssysteem
Tool van anticorrosief materiaal (langdurig in corrosieve omgeving). Hoge warmteleiding, makkelijk bewerkbaar. Dimensionele nauwkeurigheid/afwerking hangt af van tool. Niet-bewerkende tooldelen geïsoleerd (voorkomt ongewilde bewerking).
Werkstuk en Spanningssysteem
Werkstuk moet goed geleidend zijn (alleen geleidende materialen). Werkstuk = anode. Spanningssysteem = niet-geleidend.
Werking van ECM
ECM werkt inverse van galvaniseren. Metaal van anode → elektrolyt → slib door reactie met tegenovergestelde ionen. Processtappen:
- Elektrolyt gekozen zodat geen neerlating op tool (vorm blijft onveranderd). Meestal NaCl in water.
- Tool = kathode (-), werkstuk = anode (+).
- Stroom door elektroden → reacties aan anode en kathode. Voorbeeld: laagkoolstofstaal bewerken.
- Potentiaalverschil → ionische dissociatie in elektrolyt.
NaCl ↔ Na⁺ + Cl⁻ H₂O ↔ H⁺ + OH⁻
- Positieve ionen naar tool, negatieve naar werkstuk.
- Waterstofionen naar tool → nemen elektronen → waterstofgas (ontweikt).
- Door elektronenonttrekking tool → tekort elektronen → compensatie door ijzerionen aan werkstuk (anode) die elektronen afgeven.
2H⁺ + 2e⁻ = H₂↑ (kathode) Fe = Fe²⁺ + 2e⁻ (anode)
- Ferro-ionen reageren met chloor/hydroxyl-ionen → neerslaan als slib.
Fe ↔ Fe²⁺ + 2e⁻ Fe²⁺ + 2Cl⁻ ↔ FeCl₂ Fe²⁺ + 2(OH)⁻ ↔ Fe(OH)₂ FeCl₂ + 2(OH)⁻ ↔ Fe(OH)₂ + 2Cl⁻
- IJzer in elektrolyt → bewerkingsproces compleet. Hoge afwerking (atoom per atoom).
Toepassingen
- Schijven/turbinerotorbaden bewerken.
- Naten in dunwandige klemmen.
- Interne profielen van interne kamen.
- Satellietringen, verbindingsstangen, tandwielen, lange profielen.
Voordelen en Nadelen
Voordelen
- Zeer complexe oppervlakken bewerkbaar.
- Eén tool voor veel werkstukken (theoretisch geen toolslijtage).
- Bewerking onafhankelijk van hardheid/sterkte werkstuk.
- Zeer hoge oppervlakteafwerking.
Nadelen
- Hoge initiële machinekosten.
- Complex ontwerp en toolingssysteem.
- Vermoeidheidseigenschap bewerkte oppervlakte kan dalen.
- Niet-geleidende materialen niet bewerkbaar.
- Blinde gaten niet mogelijk.
- Grote vloerruimte/ruimtevereiste vs. conventioneel.
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrische Ontladingsverwerking (EDM): Principes, Proces, Uitrusting, Voor- en Nadelen Uitgelegd
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Thermietlassen: Principes, Proces, Uitrusting, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen