



Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
Elektroslaglassen (ESW)
Elektroslaglassen is een zeer productief laasproces voor dikke platen (tot 80 mm en meer) in verticale stand. Het combineert booglassen (opstartfase) met weerstandslassen (hoofdfase), waarbij de hitte wordt gegenereerd door elektrische weerstand in een vloeistof slagbad.
Principe
Bij aanvang wordt een boog gestoken tussen de electroddraad en het basismetaal, waarmee het lasflux smelt tot een vloeibaar slagbad. Vervolgens vloeit de lasstroom door dit vloeistof slagbad, waarbij hitte ontstaat door elektrische weerstand (Joule-effect). Deze hitte smelt de continu toegevoerde vulddraad en het basismetaal, wat resulteert in een diepe, smalle letsel met hoge opbrengst.
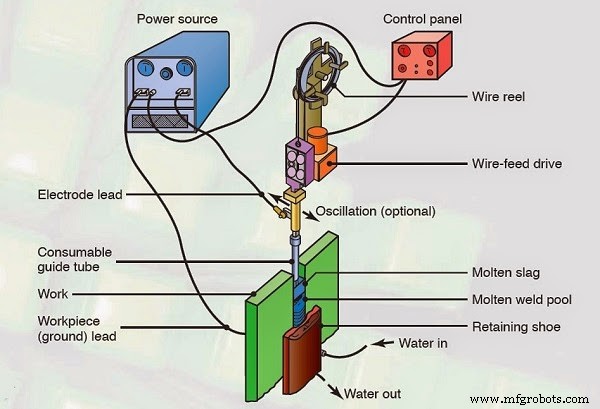
Werking
- De te lassen platen worden verticaal opgesteld met een open letselvoorbereiding (meestal 20-40 mm breed).
- Koperen koelschoenen (copper shoes) worden aan weerszijden van het letsel geplaatst om het vloeistof metaal en slagbad in plaats te houden.
- De electroddraad(s) wordt door de koelschoenen in het letsel gevoerd.
- Opstart: een boog wordt gestoken tussen draad en basismetaal, flux smelt tot slagbad.
- Hoofdfase: stroom vloeit door het slagbad → weerstandshitte smelt vulddraad continu bij.
- Zolang het las bad vordert, bewegen de koelschoenen en draadvoeding omhoog tot het letsel volledig gevuld is.
- Na afkoeling wordt de letsel eventueel nageslepen.
Toepassingen
- Lassen van dikwandige buizen, drukketels, opslagtanks en scheepsrompen.
- Monteren van grote gegoten en gesmeden constructies.
- Structuurwerk in zware machinebouw en offshore.
Voordelen
- Extreem hoge deponeringsnelheid: dikke platen in één doorlaag (single-pass).
- Lage afkoelsnelheid → geen koudscheurvorming.
- Geen slaginclusies of porositeit door bescherming van het slagbad.
- Half-automatisch proces met hoge productiviteit en lage voorbereidingskosten.
Nadelen
- Zeer hoge hitte-inbreng → grote hittebeïnvloede zone (HAZ), grove korrelstructuur (kolomkristallen).
- Vereist intensieve koeling (waterkoelde koelschoenen).
- Alleen toepasbaar op verticale letsels (opwaarts lassen).
- Minder geschikt voor dunne platen (< 20 mm).
Elektroslaglassen blijft de standaard voor efficiënt lassen van zeer dikke platen in zware constructies. Vragen of opmerkingen? Deel ze hieronder!
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Thermietlassen: Principes, Proces, Uitrusting, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- MIG-lassen uitgelegd: werking, voor- en nadelen
- Electroslaklassen: toepassingen, voordelen en nadelen