



Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
Plasmabooglassen (PAW)
Plasmabooglassen is een verfijning van TIG-lassen waarbij de boog wordt gefocust door een watergekoelde koperen bus (nozzle), waardoor een hoog-energetische plasmastraal ontstaat. De temperatuur in de plasmaboog kan 30.000 °C bereiken, wat diepe penetratie en hoge lassnelheden mogelijk maakt.
Principe
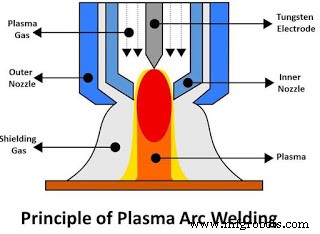
Een inerte gas (argon, helium) wordt door een hoge-frequente boog geïoniseerd tot plasma (de vierde stoftoestand). De plasmastraal wordt door de nozzle gecomprimeerd en gefocust, resulterend in een stijve, hoog-energetische boog met parallelle stroombanen. Dit geeft superieure boogstabiliteit en energiedichtheid ten opzichte van conventionele TIG.
Uitrusting
Stroombron
DC-stroombron met uitgang 2-300 A, 80 V open-circuit spanning. Bestaat uit transformator, gelijkrichter en besturingsconsole. Kenmerkend: laagstroommogelijkheid (vanaf 2 A) voor fijnwerk.
Plasmabrenner
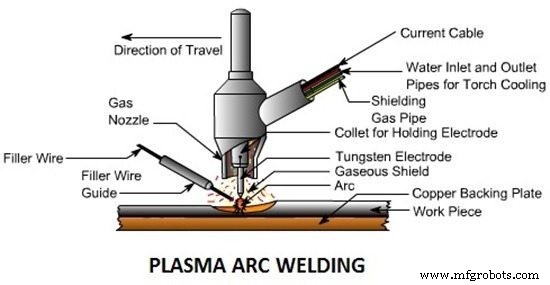
Complexer dan TIG-brenner: wolframelektrode in collet, binnennozzle (plasmagas), buitennozze (schildgas), waterkoeling essentieel door hoge hittebelasting.
Gasvoorziening
Plasmagas (binnennozzle) en schildgas (buitennozze) vaak uit dezelfde bron (argon, helium, waterstoftoevoegingen). Precieke stroomregeling cruciaal.
Vulmateriaal
Optioneel; handmatig of mechanisch toegevoegd in het letselbad.
Typen PAW
Niet-overgedragen PAW
Boog tussen elektrode en nozzle (binnen de brenner). Plasma verlaat de brenner als vlam. Gebruikt voor dunne bladen (< 3 mm), hoge snelheid, lage hitte-inbreng.
Overgedragen PAW
Boog tussen elektrode en werkstuk. Zowel plasma als boog overdragen energie. Diepe penetratie, dikke platen, sleutelgatletsels (keyhole mode) mogelijk.
Werking
- Werkstukken reinigen en positioneren.
- Boogontsteeking (HF of lift-arc) → plasma generatie.
- Schildgas vormt beschermende hoes rond letselzone.
- Plasmastraal smelt basismetaal (en eventueel vulmateriaal).
- Brenner beweegt langs letsellijn; vuldraad eventueel toegevoegd.
Toepassingen
- Luchtvaart & maritiem: brandstoftanks, structuurelementen.
- Roerstalen, titanium, nikkelbasislegeringen buizen en leidingen.
- Elektronica: precisielassen, herstel van matrices/matten.
- Coating van turbinenschaufels.
Voordelen
- Hoge lassnelheid & diepe penetratie (keyhole effect).
- Stabiele boog, ongevoelig voor stand-off afstand.
- Lage stroom mogelijk (fijnwerk, dunne bladen).
- Lagere energie-inbreng dan TIG/MIG voor gelijke letselgrootte.
- Uitstekende letselkwaliteit, minimale vervorming.
Nadelen
- Hogere investeringskosten (complexe brenner, stroombron).
- Geluidsproductie (hoge gasstroom).
- Straling (UV, IR) vereist extra bescherming.
- Vereist ervaren laspers en nauwkeurige parameterinstelling.
- Onderhoudskosten hoger (nozzle-slijtage, waterkoeling).
PAW is de keuze voor hoogkwaliteit, geautomatiseerde lastoepassingen waar precisie en penetratie cruciaal zijn. Heeft u vragen? Stel ze gerust!
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrochemische bewerking (ECM): Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- SMAW-lassen: principes, voordelen en nadelen
- Plasmabooglassen (PAW): toepassingen, voordelen en beperkingen