



Wrijvroerlassen (FSW): Werking, Toepassingen, Voordelen & Nadelen
Wrijvroerlassen (Friction Stir Welding - FSW)
FSW is een vastestoflasproces (uitgevonden 1991, TWI) waarbij een roterend, niet-verbruikbaar gereedschap (pin + schouder) wrijvingswarmte en plastische vervorming genereert langs de letsellijn. Het materiaal "roert" zich van voor naar achteren, vormend een naadloze verbinding zonder smelting. Vooral voor aluminiumlegeringen, maar ook staal, titanium, koper.
Principe
De roterende pin penetreert het letsel tot de schouder het werkstuk raakt. Wrijving genereert warmte (onder smeltpunt), materiaal plastisch verploft. De vooruitbeweging van het gereedschap zorgt voor continue stroom van plastisch materiaal van voor naar achter, waar het samendrukt tot een vaste binding. Thermo-mechanische behandeling fijnt de korrelstructuur.
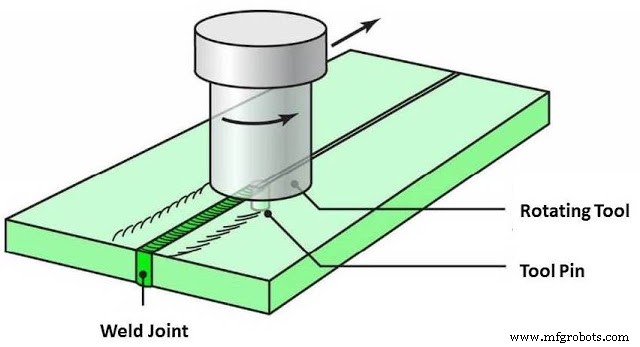
Werking
- Platen (butt joint) stevig spannen, letselvlakken tegen elkaar.
- Roterende pin in letsel duwen tot schouder contact maakt.
- Gereedschap roteren (500-2000 rpm) + voorwaarts bewegen (50-500 mm/min).
- Plastisch materiaal stroomt om pin heen naar achterkant → versterkt letsel.
- Na afloop: pin uittrekken → achterblijvend gat (exit hole) in letsel.
Toepassingen
- Luchtvaart: vleugelpaneelen, brandstoftanks, rompsecties (Al-li legeringen).
- Maritiem: dubbele huiden, dekplaten.
- Automobiel: wielkranen, chassis, batterijkasten (EV).
- Chemie: warmtewisselaars, buizen, airco-componenten.
- Elektronica: busbars, Al-Cu verbindingen, koelplaten.
- Algemene fabricage: grote panelen, Lange letsels.
Voordelen
- Vastestof: geen smelting, geen porositeit, geen warmtekraken, geen rook/gassen.
- Uitstekend voor ongelijke metalen (Al-Staal, Al-Cu).
- Fijne korrelstructuur → hoge vermoeidheidssterkte, zwaartekracht.
- Lage energie-inbreng, minimale vervorming.
- Hoog geautomatiseerbaar (CNC/robot), constante kwaliteit.
- Lage onderhaltskosten, geen verbruiksmaterialen (draad, flux, gas).
- Alle letselorienteerbaar (3D pad via robot).
Nadelen
- Exit hole aan einde letsel (oplossing: run-on/run-off tabs).
- Hoge begininvestering (machine, gereedschappen).
- Vereist stijve spanning (grote reactiekrachten).
- Minder flexibel dan booglassen (geen handmatig, geen vulletsels).
- Niet smeedbare materialen (gietijzer, harde toolstalen) ongeschikt.
- Diktes beperkt tot ~25-50 mm (enkele doorlaag).
FSW heeft de aluminiumfabricage gerevolutioneerd: van tanks tot EVs. Vragen over FSW? Stel ze in de comments!
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Werking van Wrijflassen: Professionele Gids
- MIG-lassen uitgelegd: werking, voor- en nadelen
- Wrijvingslassen Uitgelegd: Proces, Voordelen en Toepassingen