



TIG Lassen (GTAW): Principes, Uitrusting, Toepassingen, Voordelen & Nadelen
TIG Lassen (Gas Tungsten Arc Welding - GTAW)
TIG-lassen gebruikt een niet-verbruikbare wolframelektrode en inert schildgas (argon/helium) om hoge-kwaliteit letsels te produceren. De boog ontstaat tussen elektrode (-) en werkstuk (+). Vulmateriaal (indien nodig) wordt handmatig toegevoegd. Ideaal voor dunne bladen, aluminium, roerstaal, kritieke letsels.
Principe
Intense boog (DC of AC) genereert hitte voor smelting. Schildgas beschermt letselbad en elektrode. AC voor Al/Mg (oxidebreuk), DC voor staal/Ti/Ni/Cu. Geen spatter, volledige controle over letselbad.
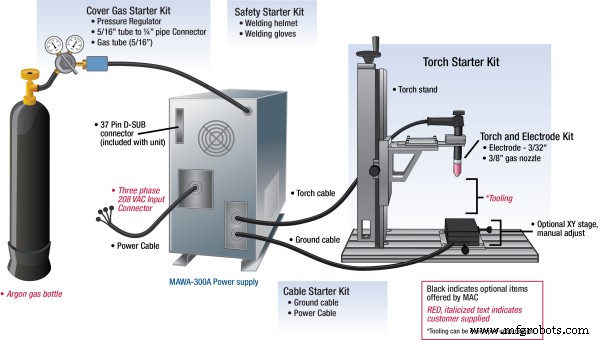
Uitrusting
Stroombron
AC/DC, 10-35 V, 5-300 A. Trafo + gelijkrichter + besturing (puls, AC-balans, frequentie). Hoog open-circuit voltage voor boogontsteeking.
TIG Brenner
Wolframelektrode (pure, thoriated, ceriated, lanthanated) in collet. Nozzle (keramisch) voor schildgas. Lucht-/watergekoeld. Nozzle slijt door intense boog.
Schildgas Systeem
Ar (meest gebruikt), He, Ar-He mengsels. Drukregelaar + stroommeter. Gasbescherming cruciaal voor letselkwaliteit.
Vulmateriaal
Optioneel. Handmatig toegevoegde draad (1-3 mm) voor dikke letsels/vullagen.
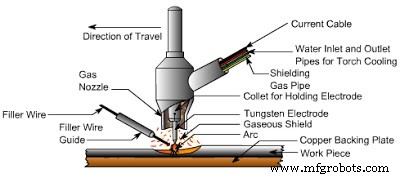
Werking
- Stroomvoorziening → wolframelektrode (-), werkstuk (+).
- Boogontsteeking (HF lift-arc) → intense boog smelt basismetaal.
- Schildgas (Ar/He) vormt beschermende hoes; plasma verhoogt energie.
- Dun materiaal: autogeen (geen vuldraad). Dik: handmatig vuldraad toevoegen.
- Laspers controleert booglengte, snelheid, vuldraadtoevoeging.
Toepassingen
- Aluminium & legeringen (fietsframes, tanks, luchtvaart).
- Roerstaal, koolstofstaal, koper, nikkel, titanium legeringen.
- Ongelijke metalen (bijv. staal-roerstaal).
- Luchtvaart, kernenergie, voedingsindustrie, precisiemechanica.
Voordelen
- Superieure letselkwaliteit: sterker, korrosiebestendiger, duktiler.
- Uitstekende oppervlakte: geen spatter, minimale nabehandeling.
- Volledige controle: boog, warmte, vulmateriaal apart.
- Geen flux, geen slak.
- Geschikt voor dunne bladen (< 1 mm).
- Alle letselgeometrieën mogelijk.
- AC & DC beschikbaar.
- Gemakkelijk te automatiseren (orbitaal, robot).
Nadelen
- Dikte beperkt (~5 mm economisch; meer = meervoudig lagen).
- Hoge vaardigheid vereist (hand-oog coordinatie).
- Hogere investering dan handboog/MIG.
- Langzamer dan MIG/handboog (lage deponeringsnelheid).
TIG blijft de gouden standaard voor kwaliteit, esthetiek en kritieke toepassingen. Vragen over wolframkeuze, AC-instellingen of letselvoorbereiding? Reageer hieronder!
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- TIG-lassen: Toepassingen, Voordelen en Beperkingen
- MIG-lassen uitgelegd: werking, voor- en nadelen
- Electroslaklassen: toepassingen, voordelen en nadelen
- Onderstroomlassen (SAW): toepassingen, voordelen en nadelen
- Plasmabooglassen (PAW): toepassingen, voordelen en beperkingen