



Optimalisatie van Sintertechnologie en Machine-ontwerp voor IJzerertsproductie
Sintertechnologie voor IJzerertsen en Optimalisatie van Sintermachine-ontwerp
De technologie van sinteren is in zijn meest basisvorm zeer eenvoudig en wordt reeds sinds begin twintigste eeuw toegepast. Echter, hoewel de basistechnologie eenvoudig is, hangt de controle van het proces af van een aantal extreem complexe, onderling afhankelijke procesparameters en vereist een grondig begrip van de invloed van deze parameters op de productiecapaciteit en sinterkwaliteit.
Basale Sintertechnologie
De sintertechnologie is in wezen een agglomeratieproces voor fijn iJzererts dat afhankelijk is van warmte om het oppervlak van de kleinere deeltjes te laten smelten en samen te voegen tot grotere agglomeraten. Een typische sinterinstallatie bestaat uit een aantal achtereenvolgende operationele eenheden met de sintermachine als hart van de installatie. Het vereenvoudigde procesverloop is als volgt.
Rauwmaterialen bestaande uit fijn iJzererts, cokesbries, slaginrichtingsmiddelen zoals kalksteen, dolomiet, mangaanerts, kalk, kwartsiet, en zand etc., en afvalmaterialen zoals walzwalmschaal, zeefafval, stoffen, slibben, en converter-slag etc. worden gedoseerd en getransporteerd naar een mengsysteem. De rauwmaterialen worden gemengd in een rotatiemengdrum na toevoeging van sinterretourfijnen en water om een groene voeding (green feed) voor het proces te verkrijgen. Het mengproces wordt normaal aangeduid als 'knobbelvorming' (nodulizing). De geknobbelde groene voeding wordt op de strook van de sintermachine geladen boven een afgemeten hearth-laag (hearth layer) om het 'sinterbed' te vormen. Dit bed passeert door de ontbrandingsoven (kap) om de reactie te initiëren. Brander in de kap ontbranden de koolstof in de groene voeding geladen in de vorm van cokesbries. De reactie wordt voortgezet door chemische reactie tussen de koolstof en de lucht die door het sinterbed wordt aangezogen door de afzuigventilatoren. Het gesinterde materiaal brandt door in verticale richting terwijl het bed horizontaal beweegt naar het afvoereinde. Het gesinterde materiaal wordt afgeladen door een warme sinterbreker op een sinterkoeler, waar omgevingslucht van onderen door de gebroken gesinterde warme materialen wordt geblazen. Na afkoeling wordt het sinter getransporteerd naar een brek- en zeefsectie waar het wordt afgemaat en tenslotte getransporteerd naar de voorraadkelder van de hoogovens of naar de sinteropslag.
Sintermachines die normaal worden gebruikt, zijn rechte-lijn machines voor grote sinterinstallaties en annulaire machines voor kleine sinterinstallaties. Afzuiggassen worden meestal gereinigd in cyclonen en elektrostatische scheiders voordat ze naar de atmosfeer worden afgelaten.
Naast alle andere eisen moet het ontwerp van een moderne sinterinstallatie met een strooktype sintermachine voldoen aan de eisen van rauwware voorbereiding en -hantering alsook productafmeting en -hantering, tezamen met redelijk geavanceerde besturing en instrumentatie.
Superieure homogeniteit en hoge doorlatendheid van het sinterrauwmengsel zijn beslissende factoren voor het bereiken van hoge sinterproductiviteit en -kwaliteit met verminderd energieverbruik.
Na afkoeling wordt het sinterproduct afgemaat in de brek- en zeefsectie. Daar wordt het afgekoelde sintermateriaal verkleind voor gebruik in drie verschillende toepassingen: (i) retourfijnen voor het sinterproces, (ii) hearth-laag, en (iii) voor gebruik in de hoogovenslast. De fijnkorrelige deeltjes worden teruggevoerd naar het sinterproces, de middelgrote deeltjes worden doorgaans gebruikt als hearth-laag voor de bescherming van de pelletwagentjes, en de grovere deeltjes worden getransporteerd naar de hoogovens.
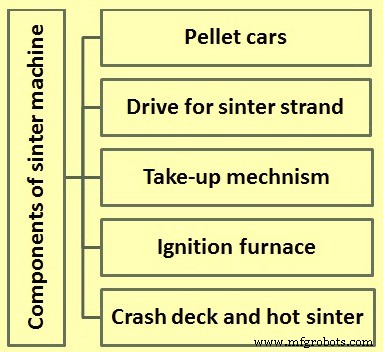
De sintermachine zelf blijft de kern van de sintermakentechnologie en heeft de hoofcomponenten (Fig. 1): (i) pelletwagentjes, (ii) aandrijving voor sinterstrook, (iii) oppakmechanisme, (iv) ontbrandingsoven, en (v) crash-deck en warme sinterbreker. De outlines van de ontwerpvereisten en ingenieursbenaderingen voor deze componenten van de sintermachine worden hieronder beschreven.
Pelletwagentjes (Pallet Cars)
De pelletwagentjes transporteren het groene voedermateriaal langs de machine-strook en boven de windboxen (waar er negatieve systeemdruk is) terwijl het sinterproces van het groene voedermateriaal plaatsvindt. De sinterstrook bestaat uit verschillende pelletwagentjes en kan worden beschouwd als een niet-gekoppelde oneindige ketting vanwege zijn beweging. Hierdoor worden de pelletwagentjes blootgesteld aan spanningen voortvloeiend uit het volgende:
- Blootstelling aan cyclische thermische variaties door de hoge temperaturen die worden ervaren aan de sinterzijde (boven) van de strook en afkoeling van de wagentjes die plaatsvindt aan de retoursecties (onder) van de strook.
- Blootstelling aan cyclische statische lasten door de massa van de groene voeding/sinter.
- Blootstelling aan cyclische dynamische lasten door de krachten uitgeoefend door de aandrijfketterwielen, alsook door de pelletwagentjes tegen elkaar.
Hoewel de ontwikkeling van strooktype sintermachines en de materialen voor hun componenten al meer dan een eeuw gaande is, blijft het feit dat de bovenstaande zware belasting leidt tot vermoeiding van de meest geschikte materialen (nodulaire, lamellaire grafiet, en wit gietijzer etc.) binnen een beperkt aantal cycli. Daarom maken veel sinterinstallaties meestal vervangingsplannen voor de pelletwagentjes gebaseerd op een gemiddelde levensduur van 10 jaar, met enigszins minder dan 330 dagen per jaar.
De keuze van materialen en vormen van de componenten van de pelletwagentjes wordt verder bepaald door de eisen: (i) minimale drukval door de roosterstaven, (ii) maximale slijtvastheid van de roosterstaven, (iii) maximale duktiliteit en slijtvastheid van de wangplaten ten aanzien van de glijbeweging van groene voeding en gesinterd materiaal tegen dezelfde, en (iv) snelle vervangbaarheid van versleten of anderszins ongeschikte componenten door personeel dat niet volledig geschoold is.
Aandrijving voor Sinterstrook
De pelletwagentjes, die niet gekoppeld zijn, worden langs de bovenste strook van het machine-frame geduwd door de aandrijfketterwielen, die zijn uitgerust met krimpringen op een gemeenschappelijke as. De ketterwielen zijn doorgaans uitgerust met vervangbare tandsegmenten, precisiegegoten uit speciaal staal. De tanden geven een wrolwerking aan de binnenwielen van de stumpasassemblages, waarvan vier aan elk pelletwagentje bevestigd zijn. De buitenwielen van de stumpasassemblages dienen om de pallets te leiden bij hun terugkeerpunten, d.w.z. bij de aandrijf- en afvoerstations, terwijl de binnenwielen de statische en dynamische lasten dragen terwijl de pallets langs de strook worden geduwd.
De aandrijving van de sinterstrook wordt meestal niet aan het afvoereinde van de strook geplaatst, om redenen van warmte en onderhoudbaarheid. Keuzes voor de primemover zijn: (i) elektromechanisch, met variabele snelheidsaandrijving, of (ii) elektrohydraulisch, met variabele verplaatsingspomp of motor. Het is mogelijk om zowel dubbele als enkele aandrijvingen te gebruiken. De hoofgronden in de selectie van aandrijvingen en aandrijvingsregelingen zijn: (i) reductie van overhung loads, door gebruik van as-gemonteerde planétaire tandwielkasten, (ii) snelheidsbereik, en (iii) de onderhoudbaarheid.
Oppakmechanisme (Take-up Mechanism)
Een oppakmechanisme is voorzien voor het compenseren van de differentiële thermische uitdijning tussen de bewegende pelletwagentjes en het frame samen met de rails en windboxen van de sintermachine, terwijl voldoende druk wordt gehandhaafd om scheiding van de pelletlichaamsvlakken te voorkomen. Oppakmechanismen zijn doorgaans automatisch middels contregewicht/touwrolsystemen, of met hydraulisch systeem. De voordelen van een hydraulisch systeem zijn: (i) minimale druk kan worden gehandhaafd om wrijvingsverlies tussen de pelletlichaamsvlakken te reduceren, en (ii) vervanging van enkele pelletassemblages (openen van de strook) wordt vergemakkelijkt door het gebruik van een dubbelwerkende cylinder (of cylinders).
Machinebouwers voorzien om geldige technische redenen doorgaans voor de stroken van grote machines de oppakmechanismen die gelegen zijn aan het afvoereinde van de strook. Maar voor stroken van kleinere machines is het meer haalbaar om de oppakmechanismen aan de koude aandrijfzijde te voorzien. In elk geval moet het respectieve mechanisme worden ontworpen als een mobiele eenheid, ofwel gemonteerd op een wiel/rail-regeling, ofwel eronder opgehangen. Een nauwkeurig leidmechanisme, dat uitlijning van het aandrijfstation op de centrumlijn van de strook toelaat, is noodzakelijk.
Ontbrandingsoven (Ignition Furnace)
De ontbrandingsoven in een sintermachine kan worden beschreven als een refraktair bekleide staaldoos, waarin twee of meer horizontaal tegenover elkaar geplaatste branders zijn gerangschikt. Elk soort brandstof, zoals gasvormige brandstof (cokesovengas, hoogovengas, menggas, of aardgas etc.), vloeibare brandstoffen, of vaste brandstoffen (gepulveriseerde steenkool) kan worden gebruikt als warmtebron. Verticaal bedienbare deuren sluiten de gezichten van de ontbrandingsoven af tot het bovenste niveau van de groene voeding, om warmteverliezen te minimaliseren. Het doel van de ontbrandingsoven is om de bovenlaag te ontbranden door de koolstof van de cokesbries in de groene voeding te ontbranden.
Om aan de bovenstaande eisen te voldoen, moet de ontbrandingsoven voorzien zijn van de volgende kenmerken:
- De vlam van de branders moet met lage snelheid werken om verstoring van het groene voederbed te vermijden.
- Een vlam van vlakke vorm is gunstig voor snelle en gelijkmatige ontbranding van de groene voeding.
- Geschikte voorziening is essentieel om de gecontroleerde toelevering van koellucht aan de branders te krijgen om de gewenste vlamtemperatuur te bereiken.
- Er moeten voldoende branderbesturingen beschikbaar zijn die gemakkelijk te bedienen zijn.
- Alle ovenbesturingen moeten fail-safe zijn.
- Pilotvlammen moeten betrouwbaar zijn, bijv. als de branders worden bediend met gas van lage en/of fluctuerende calorische waarde, zoals hoogovengas of menggas, dan moeten de pilotvlammen worden bediend op vloeibaar petroleumgas (LPG).
Crash-deck en Warme Sinterbreker
De crash-deck is voorzien om het warme gesinterde materiaal, zoals het uit de pelletwagentjes wordt afgeladen, te leiden naar de warme sinterbreker die ook wel 'vingerbreker' (finger crusher) wordt genoemd. Aangezien de crash-deck blootgesteld is aan zware impact en slijtage, is het zwaar bekleed. In sommige machines is de crash-deck bekleed met keramische kubussen. De levensduur van deze bekledingen moet overeenkomen met de jaarlijkse geplande onderhoudsperiodes van de installatie. In het geval van kleinere capaciteit sintermachines wordt de bekleding van de crash-decks meestal gedaan met hardwerende plaat, of zelfs met gegoten platen van hardwerende materialen die normaal als voldoende worden beschouwd.
De warme sinterbreker verkleint de klonter van het sinterkoek tot een grootte kleiner dan 150 mm, ter voorbereiding op afkoeling en secundaire breking. Aangezien het sinterkoek een temperatuur van ongeveer 850 °C behoudt op het moment van het verlaten van de strook, werkt de warme sinterbreker in een zeer vijandige omgeving. Daarom moet het ontwerp van de warme sinterbreker rekening houden met deze vijandige omgeving. Dit probleem wordt opgelost met de volgende ontwerpkenmerken: (i) uitwisselbare vingers/vinger-wielen, (ii) afgeschermde lagers, (iii) watergekoelde assen (bij grotere sintermachines), en (iv) snelle vervangbaarheid van de complete as-assemblage, inclusief vingers, lagers en lagerbeschermingen. Dit vereist de faciliteit voor gemakkelijke verwijdering van de stofkap, alsook gemakkelijke ontkoppeling van de brekeraandrijving.
Sinterkoeltechnologie met Warmteterugwinning Alternatieven
De sinterkoeler wordt vaak de knelpunt van de sinterproductie, met verouderde technologie leidend tot lage productiviteit en hoge exploitatie- en onderhoudskosten. Normaal wordt een annulaire koeler gebruikt voor sinterafkoeling. In sommige sintermachines worden ook rechte-lijn koelers gebruikt.
Het ontwerp van de annulaire koeler is nu essentieel samengesteld uit een starre ringframe-constructie voor gemakkelijke en duurzame materiële centrering. Het geavanceerde ontwerp van de koelerlaadgoot zorgt voor een meer homogene verdeling van het sinter op de sinterkoeler, waarbij stukken met grotere diameters nabij de bodem en de kleinere bovenaan blijven. Dit verhoogt de koelprestaties, verlaagt het ventilatorvermogen, en voorkomt schade aan de bijbehorende apparatuur. De koeler heeft speciale rubberafdichtingen tussen de bewegende koelergot en het luchtkanalen-systeem die een efficiënter benutting van de koellucht produceren.
Om de energie-efficiëntie van de sinterinstallatie verder te verbeteren, worden diverse typen warmterugwinningsystemen geïnstalleerd bij de sinterkoeler, waar de gevoelige warmte van de afvo erlucht wordt gebruikt om elektriciteitsenergie of processtoestom te genereren. Er zijn drie mogelijke warmterugwinningsalternatieven die doorgaans worden toegepast. Deze zijn: (i) voorverwarmen van verbrandingslucht voor de ontbrandingsoven en na-verwarmen van de net ontbrande sinter, (ii) selectief afvalgas recirculatie-systeem, biedend cokes en CO2 (kooldioxide) behoud, en (iii) afvalwarmte-herwinningsinstallatie voor stoom en/of elektriciteitsopwekking.
Rol van Testen tijdens het Ontwerpen van Sinterinstallatie
Normaal heeft het testen tijdens het ontwerpen van een sinterinstallatie een drievoudig doel. Het doel omvat: (i) het bevestigen van bepaalde vooraf geselecteerde procesparameters op basis van bestaande vergelijkbare sinterinstallaties, (ii) het beoordelen van de geselecteerde parameters in termen van de voorgestelde productiecapaciteit van de sinterinstallatie, en (iii) het verkrijgen van ontwerpinformatie specifiek voor de voorgestelde sinterinstallatie.
Het veranderen van parameters zoals percentage cokesbries toevoeging en in mindere mate ook percentage water toevoeging wordt normaal gebruikt om een optimalisatiepunt te bereiken voor een set van operationele parameters. Als de set van voorwaarden voldoende dicht bij het doel wordt gekozen, wordt optimalisatie beoordeeld aan de hand van de 'sinterfijnenverhouding' (gewicht gegenereerde fijnen / gewicht teruggekeerde fijnen naar groene voeding) die zo dicht mogelijk bij 1 moet liggen (een sinter wordt als goed beschouwd als de verhouding tussen 0,95 en 1,05 ligt).
Als water- en cokesbriesvariaties de sinterfijnenverhouding niet halen, kan deze alleen verder worden geoptimaliseerd door de sinterfijnen-input aan het groene voedermengsel te veranderen voor een vast beddiepte en drukval (zuiging).
De volgende procesparameters worden normaal initieel geïdentificeerd voor rechte-lijn machines en ingesteld op de aangegeven, vooraf geselecteerde waarden voor de testen:
- Zuigdruk – 1200 tot 1400 mm waterkolom (WG)
- Beddiepte – 400 tot 450 mm
- Ontbradingstijd – 1,5 – 2,0 minuten
- Ontbradingstemperatuur – Rond 1000 °C
- Hearth-laag – 30 tot 50 mm
- Retourfijnen – 25% tot 30% van de sinterproductie
De testalternatieven worden doorgaans gekozen op basis van de verwachte operationele eisen van de voorgestelde sinterinstallatie. Enkele van de voorgestelde alternatieven zijn: (i) het basiscasus bestaande uit alleen ertsfijnen zonder toevoeging van stoffen of slibben, (ii) met een bepaald percentage stoffen en slibben toegevoegd aan de ertsfijnen maar zonder knobbelvorming, en (iii) met een bepaald percentage stoffen en slibben toegevoegd aan ertsfijnen maar deze keer vooraf geknobbeld voordat ze worden gemengd met de ertsfijnen.
Rol van Water Toevoeging
Water wordt aan het sintermengsel toegevoegd om diverse redenen, de belangrijkste zijnde de voortplanting van de agglomeratie van fijn stof op de grotere deeltjes tijdens het knobbelvormingsproces. Dit samen met de knobbelvormingstijd speelt een cruciale rol in de controle van de doorlatendheid van het sintermengsel en dus het sinterkoek. Echter, het beïnvloedt ook de kwaliteit van het sinterkoek (koude sterkte) en de productiesnelheid, opbrengst en sinterfijnenverhouding. Daarom is de noodzaak van vochtcontrole tijdens het sinterproces. Normaal wanneer de watertoevoegingssnelheden hoog zijn, is meer energie nodig tijdens het sinteren en wanneer de watertoevoegingssnelheden lager zijn dan nodig, vindt de juiste knobbelvorming niet plaats. Daarom moeten de watertoevoegingssnelheden worden geoptimaliseerd door testen. Vanwege deze reden is controle van de optimale watertoevoeging kritiek voor stabiele operatie en moet daarvoor adequate voorziening worden gemaakt tijdens het ontwerp. Echter, de watertoevoeging is een parameter die gemakkelijk verder kan worden geoptimaliseerd tijdens de inbedrijfstelling van een volschaal-installatie.
Cokesbries Toevoeging
De sinterreactie wordt voortgezet door het smelten van het oppervlaktelaagje van individuele deeltjes van de ertsfijnen en het samen smelten ervan. De warmte (energie) beschikbaar voor deze reactie wordt gecontroleerd door de reactie tussen koolstof van de cokesbries toegevoegd aan het sintermengsel en zuurstof uit lucht die door het bed wordt aangezogen. De interactie tussen deze twee parameters is complex en speelt een grote rol in het bepalen van de procesoutputs d.w.z. productiesnelheid, opbrengst, sinterfijnenverhouding, en sinterkwaliteit voor een gegeven set van vaste procesparameters.
Het is belangrijk op te merken dat geen van de verschillende procesparameters (drukval, opbrengst, productiesnelheid, ontbradingstemperatuur, en cokesbries toevoeging etc.) volledig onafhankelijk van elkaar zijn. Echter, de hoeveelheid koolstof in de vorm van cokesbries toegevoegd aan de groene sintervoeding is mogelijk het meest kritiek om te controleren omdat het het gedrag van het bed tijdens het sinteren bepaalt en ook de afkoeleigenschappen in enige mate beïnvloedt.
Typisch, met te veel koolstof in het sintermengsel, wordt het bed te ver gesmolten en begint het zich te sluiten, waardoor de luchtstroom door het bed voor een vaste drukval wordt voorkomen. Dit leidt tot lange sintertijden en lage productiesnelheden. Integen, te weinig koolstof in het sintermengsel voorkomt adequate sintering en verhoogt de hoeveelheid retourfijnen uit het proces, tegelijkertijd de opbrengst verlagend. Testen is de beste manier om het optimale percentage koolstof (cokesbries) te bepalen dat nodig is voor de optimalisatie van het sinterproces.
Tijdens de testen die worden uitgevoerd voor het ontwerp van de installatie, wordt een set parameters gekozen op basis van de beste beschikbare data voor het specifieke groene sintermengsel. De hoeveelheid cokesbries toegevoegd aan de voeding wordt gevarieerd en de effectiviteit van het sinteren wordt beoordeeld aan de hoeveelheid fijnen (min 5 mm fractie) geproduceerd door het proces (essentieel niet-gesinterde materialen). Afhankelijk van de verhouding van input tot output fijnen, wordt de hoeveelheid cokesbries aangepast.
Drukval (Pressure Drop)
Zoals eerder vermeld, wordt de voortplanting van de sinterreactie gecontroleerd door de hoeveelheid koolstof (cokesbries) en lucht in het systeem aangezien het de energie voor de reactie voorziet. Echter in sintermachines is het zowel moeilijk als onpraktisch om de luchtstroom door het bed te controleren en daarom wordt drukval gecontroleerd in plaats van luchtstroom. De hoeveelheid lucht die door het sinterbed wordt aangezogen is afhankelijk van de doorlatendheid van het sintermengsel in het bed voor een specifieke drukval en dus varieert het langs de lengte van de sinterstrook door veranderingen in doorlatendheid. Drukval door het systeem wordt constant gehouden op een vooraf bepaald niveau door zuiging gecreëerd door de gasreinigingssysteem afzuigventilatoren. Controle van individuele zuigboxen is online mogelijk maar niet nodig, behalve voor die onder de ontbrandingskap. Ontbranding vindt plaats bij ongeveer 180-200 mm WG, grotendeels onafhankelijk van de beddiepte, maar sinterdrukval is gekoppeld aan beddiepte.
Beddiépte (Bed Depth)
Praktisch zijn een menigte van sinterinstallatieconfiguraties mogelijk voor elke gegeven productiesnelheid door de breedte, lengte of diepte van het bed te variëren, wat weliswaar iets verschillende impact heeft. Het grote effect van een dieper bed is te wijten aan de relatie tussen oppervlakte en volume van geproduceerd sinter. Met toenemende beddiepte neemt de verhouding van volume tot oppervlakte toe en daarom worden minder ongesinterde oppervlaktefijnen verwacht. Dit beïnvloedt normaal de opbrengst en sinterfijnenverhouding, maar niet noodzakelijk de productiesnelheid.
Als regel, mits de drukval wordt aangepast, worden productiesnelheden niet beïnvloed omdat bij een vaste verticale sintersnelheid (snelheid van verbranding door het bed, ook bekend als vlamfrontsnelheid) een evenredige hoeveelheid tijd nodig is voor verschillende beddieptes. Echter, het kan van invloed zijn op de horizontale snelheid van de sinterstrook aangezien het verbrandingspunt verschuift met de sintertijd.
Het wordt normaal gezien dat het sintermengsel aanzienlijk beter presteert met het diepere bed. Sinterfijnenverhoudingen en strooksnelheden voor het diepere bed zijn veel meer acceptabel terwijl de vereiste productiecapaciteiten worden gehandhaafd. Een toegevoegd voordeel van het diepere bed is in het cokesbriesverbruik, dat aanzienlijk daalt. Ook wordt algemeen gezien dat met de verhoogde bedhoogte, enige flexibiliteit bestaat in termen van de benodigde drukval door het bed.
Ontbradingstijd (Ignition Time)
Ontbranding van de groene sintervoeding is door branders gefeuwd op mogelijk met elke bron van brandstof. Ontbradingstijd wordt niet beschouwd als een kritische parameter zolang de cokesbries in de bovenlaag voldoende wordt ontbrand om de reactie verder door het bed voort te zetten. Afhankelijk van de ertsbron kan de ontbradingstijd variëren van 0,5 tot 2,0 minuten, maar normaal wordt een ontbradingstijd van 1,5 minuut als voldoende beschouwd.
Ontbradingstemperatuur (Ignition Temperature)
In tegenstelling tot ontbradingstijd, wordt ontbradingstemperatuur normaal als kritisch beschouwd. De temperatuur tijdens ontbranding controleert de hoeveelheid van de bovenlaag en als gevolg hiervan ook de opbrengst van het eindproduct van de strook. Daarnaast kan het ook de kwaliteit van het eindproduct (sterkte), productopbrengst en productiesnelheid beïnvloeden. Verder is het vaak waargenomen dat thermische schok van te hoge ontbradingstemperaturen leidt tot scheurvorming door het sinterbed heen waar kortsluiting van luchtstroom meestal plaatsvindt. In gebieden angrenzend aan deze scheuren vindt onvolledige sintering plaats wat beschouwd wordt als de grootste oorzaak voor lagere opbrengsten, lagere productiesnelheden en slechte kwaliteit sinter.
Echter, het moet worden opgemerkt dat de temperatuur van ontbranding en de benodigde energie voor ontbranding niet hetzelfde zijn en niet met elkaar verward mogen worden. Verder zijn deze twee parameters ideaal afzonderlijk te controleren wat normaal moeilijk is in een sinterinstallatie.
Hearth-laag (Hearth Layer)
De hearth-laag heeft in essentie één niet-kritieke functie: het voorkomen van schade aan de pelletwagentjes en roosterstaven veroorzaakt door sintering van het koek aan de hearth. Het is gezien dat sommige sintermengsels gemaakt van specifieke laagwaardige ijzerertsen zelfs geen hearth-laag vereisen. Normaal worden zeer geringe effecten van hearth-laag dikte en korrelgrootteverdeling op de doorlatendheid van het sinterkoek verwacht maar ze blijven onbetekenvol voor alle praktische doeleinden. Echter, er is één bezorgdheid tijdens de sinterinstallatie-operatie: er kan een probleem zijn met de continuïteit van de voorziening van de recirculerende hearth-laag. Soms is er niet voldoende hoeveelheid van het juiste korrelgroottebereik beschikbaar om de hearth-laag te voorzien. In zo'n geval is er de noodzaak om de sinterbreking downstream in het sinterproces te controleren.
Sinteropbrengst (Sinter Yield)
De opbrengst van een sinterproces wordt doorgaans uitgedrukt als de hoeveelheid gesinterde product ten opzichte van de hoeveelheid rauwmaterialen die in het proces worden gevoerd. Afhankelijk van de batterijgrens van de berekening, (strookeinde of eindproduct) kan het resultaat van de berekening verschillen. De strookeinde-opbrengst geeft alleen verliezen door LOI (verlies bij ontbranding) en stof aangezogen door het afzuiggassysteem aan, terwijl de eindproduct-opbrengst ook rekening houdt met de generatie van de fijnfractie (minder dan 5 mm). Op basis van de analyse van de invoermaterialen, wordt een LOI van rond 20% en een strookeinde-sinteropbrengst van 80% meestal verwacht.
Productiesnelheid (Production Rate)
De productiesnelheid of productie-index is de norm geworden waarmee de capaciteit van een sinterinstallatie wordt beoordeeld en wordt meestal uitgedrukt als de massa gesinterde product per vierkante meter actieve hearth-oppervlakte per uur. Op sommige plaatsen wordt het uitgedrukt als de massa gesinterde product per vierkante meter actieve hearth-oppervlakte per 24 uur. Echter, er kan verwarring zijn betreffende de definitie van actieve hearth-oppervlakte alsook de batterijgrens (strookeinde vergeleken met eindproduct). Het is daarom praktisch om de termen als volgt te definiëren:
- De batterijgrens voor de massa gesinterde product is na de eindproductzeven en sluit dus die fijnen uit die worden gerecycled naar de groene sintervoeding en negeert de hearth-laag fractie, die wordt beschouwd als een continu recirculerende last.
- De actieve hearth-oppervlakte is gedefinieerd als het totale oppervlak beschikbaar voor sinteren vanaf het begin van de ontbrandingskap-inlaat tot het verbrandingspunt. Het moet worden begrepen dat als een specifiek type erts sneller verbrandt dan een ander op dezelfde strook, het niet automatisch betekent dat de productiesnelheid hoger is. De strooksnelheid moet worden aangepast om het verbrandingspunt naar het einde van de strook te duwen om de actieve strookoppervlakte te vergroten. Dit ziet de productiesnelheid toenemen.
Verhouding van Sinterfijnen (Ratio of Sinter Fines)
De sinterfijnenverhouding is de parameter die de prestaties van het sinterproces bepaalt. Daarom is het zinvol te stellen dat het ideaal is om een verhouding van 1 te nastreven waarbij de hoeveelheid gegenereerde fijnen gelijk is aan de hoeveelheid teruggekeerd naar de groene voeding en het proces in evenwicht is. In het sinterproces mag de sinterfijnenverhouding doorgaans variëren tussen 0,95 en 1,05, wat de noodzaak voor buffervoorraden noodzakelijk maakt.
Productieproces
- Geavanceerde Automatiserings- en Besturingssystemen voor Sinterinstallaties
- Sinteren van ijzererts-fijnen: verhoging hoogovenefficiëntie
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- Belangrijkste factoren die het sinterproces bij ijzerertsproductie bepalen
- Geavanceerde Technologieën voor Verbeterde IJzerertsinterefficiëntie
- FASTMET & FASTMELT: Geavanceerde ijzerproductietechnologieën voor efficiënte metaalproductie
- IJzererts Pellets: Productieproces & Sleuteltechnologieën
- Optimaliseren van Sinterkwaliteit: Sleutelprocessen voor IJzererts Sinteren
- Geavanceerde draaicentra & CNC-machinetechnologie
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen
- Optimaliseren Composietproductie: Aangepaste Ultrasonische Sensoren voor Procescontrole