



Wrijvlassen: Principes, Methodes, Typen, Toepassingen, Voordelen & Nadelen
Wrijvlassen (Friction Welding)
Wrijvlassen is een vastestofproces waarbij wrijvingswarmte (rotatie/lineaire beweging) en axiale druk een binding creëren. Geen externe warmtebron, geen vulmateriaal. Hoofdtoepassing: ronde staven/buizen tot ~100 mm diameter (assen, wielen, kleppen).
Principe
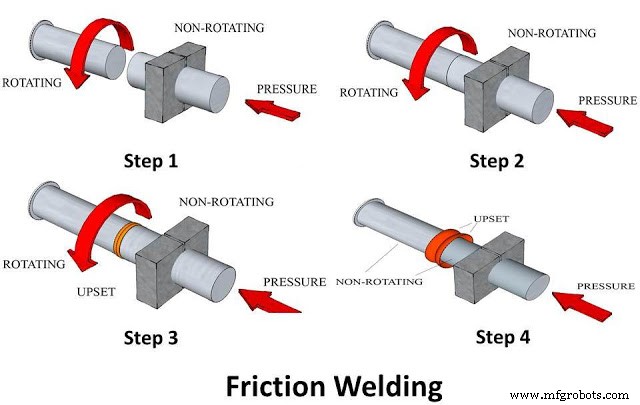
Relatieve beweging → wrijving → warmte (900-1300 °C voor staal) tot plastische toestand → rotor stoppen → druk verhogen tot volledige binding. Thermo-mechanische behandeling op contactvlak.
Algemene Werking
- Werkstukken: gladde, loodrechte eindvlakken. Eén in roterende spinner, ander stationair.
- Lichte druk + rotatie → afborstelen (opschoonen).
- Hoge druk + hoge snelheid → intense wrijvingswarmte tot plastische toestand.
- Rotor stoppen (bandbraak/vliegwiel) → druk verder verhogen tot binding compleet.
- Afkoelen onder druk; demontage.
Typen
Continu-Gedreven Wrijvlassen
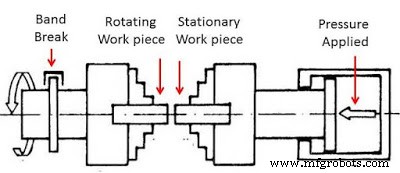
Motor + bandbraak. Bij temperatuurlimiet: braak activeert → rotatie stopt, druk blijft stijgen. Eenvoudig, betrouwbaar.
Inertie Wrijvlassen
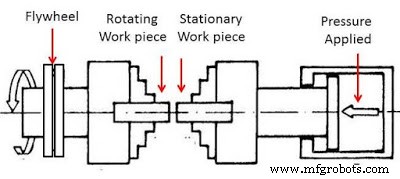
Motor versnelt vliegwiel (hoge inertie) → ontkoppelen → vliegwiel draait uit door wrijving → kinetische energie = warmte. Druk continu. Precieze energiecontrole.
Toepassingen
- Buizen & assen (boorstangen, pompasen, stuurasen).
- Automobiel: aandrijfas, differentieel, kleppen, wielen.
- Luchtvaart/oliegas: hoogsterkte verbindingen.
- Vervanging van gesmede/gegoten assemblies (gewicht/besparing).
- Elektrotechniek: Cu-Al verbindingen.
Voordelen
- Milieuvriendelijk: geen rook, spatters, straling.
- Smalle HAZ → geen eigenschapsverandering warmtegevoelige materialen.
- Geen vulmateriaal, flux, gas.
- Hoge bindingssterkte (vaak > basismateriaal).
- Volledig automatiseerbaar, hoge snelheid, hoge efficiëntie.
- Breed materiaalbereik (ook ongelijke metalen).
Nadelen
- Voornamelijk ronde staven met gelijke doorsnede.
- Niet-smeedbare materialen ongeschikt.
- Kritieke werkstukvoorbereiding (vlak, schoon).
- Hoge opstapkosten (machine, spanoor).
- Beperkte letselgeometrieën.
Wrijvlassen is de standaard voor hoge-kwaliteit as/buis verbindingen in serieproductie. Vragen over toepassing of varianten? Stel ze gerust!
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- Werking van Wrijflassen: Professionele Gids
- MIG-lassen uitgelegd: werking, voor- en nadelen
- Wrijvingslassen Uitgelegd: Proces, Voordelen en Toepassingen