



Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
Ultrasonische Bewerking (USM)
Ultrasonische bewerking is een niet-traditioneel proces voor brosse en harde materialen. Ontstond in 1950 voor afwerking van EDM-oppervlakken. Nu breed toegepast vanwege lage kosten, geen warmteopwekking en effectieve bewerking.
Principe
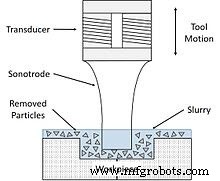
Werkt op hetzelfde principe als ultrasonische letseling. Ultrasonische golven produceren hoge-frequente, lage-amplitude kracht die abrasieven aandrijft. De machine genereert golven van 20.000-30.000 Hz met amplitude 25-50 µm. Deze trillingen worden overgedragen op abrasieve deeltjes in de slurry, wat inspringing en materiaalverwijdering veroorzaakt.
Apparatuur
Stroomvoorziening
Converteert lage-frequente spanning (60 Hz) naar hoge-frequente spanning (20 kHz) voor de transducer.
Magnetostrictieve Transducer
Converteert elektrisch signaal naar mechanische trilling. Gemaakt van nikkel of nikkellegering.
Versterker (Booster)
Versterkt de mechanische trilling van de transducer en stuurt deze naar de hoorn.
Tool
Moet uithoudend zijn tegen inspringing van abrasieven. Gemaakt van zachte, sterke, duktiele materialen zoals staal, roestvrij staal.
Toolhouder / Hoorn
Verbindt tool met transducer. Overdraagt versterkte trilling. Moet hoge uithoudingsgrens hebben.
Abrasieve Slurry
Watergebaseerde slurry met abrasieve deeltjes (siliciumcarbide, aluminiumoxide, boorcarbide). Inclusief leverings- en retoursysteem.
Werkproces
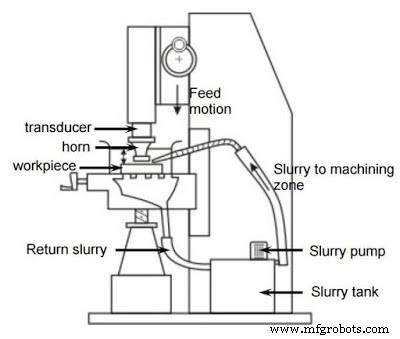
- Lage-frequente stroom → hoge-frequente stroom via elektrische apparatuur.
- Transducer converteert naar hoge-frequente mechanische trilling.
- Trilling via versterker → versterkt → naar hoorn.
- Hoorn (toolhouder) overdraagt trilling aan tool → tool trilt op ultrasone frequentie.
- Tool laat abrasieve deeltjes trillen → inspringing in werkstuk → materiaalverwijdering.
Toepassingen
- Harde/brosse materialen: carbide, keramiek, glas.
- Matrizen en tools voor boormachines, draadtrekmachines.
- Fabricage siliciumnitriet turbinebladen.
- Diamant snijden in gewenste vorm.
- Niet-geleidende harde materialen die niet door ECM/EDM bewerkt kunnen worden.
Voordelen en Nadelen
Voordelen
- Harde materialen makkelijk bewerkbaar.
- Geen warmteopwekking → geen verharding/structuurverandering.
- Niet-geleidende materialen bewerkbaar (anders dan ECM/EDM).
- Geen significante spanvorming.
Nadelen
- Langzamer dan mechanische processen.
- Hoge toolslijtage (abrasieven raken tool en werkstuk).
- Alleen harde materialen; duktiele metalen niet bewerkbaar.
- Geen diepe gaten boren.
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrochemische bewerking (ECM): Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrische Ontladingsverwerking (EDM): Principes, Proces, Uitrusting, Voor- en Nadelen Uitgelegd
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Thermietlassen: Principes, Proces, Uitrusting, Toepassingen, Voor- en Nadelen
- Wrijvroerlassen (FSW): Werking, Toepassingen, Voordelen & Nadelen