



Explosielassen: Principes, Proces, Typen, Toepassingen, Voordelen & Nadelen
Explosielassen (Explosion Welding)
Explosielassen is een vastestofproces waarbij een gecontroleerde detonatie een vliegplaat (flyer) met extreme snelheid op een basisplaat drijft. De drukgolv (GPa bereik) veroorzaakt plastische vervorming en een metaallurgische binding sterker dan het basismateriaal. Geen externe warmte, geen vulmateriaal. Ideaal voor grote vlakken en ongelijke metalen.
Principe
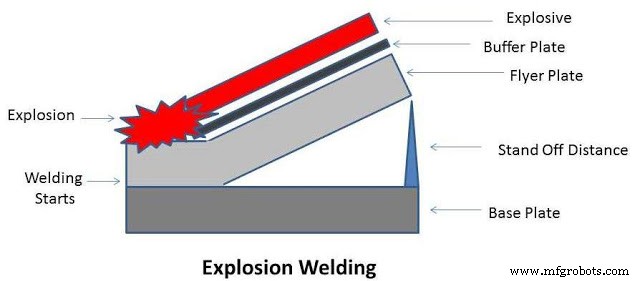
Detonatie → hoge druk golf → vliegplaat versnelt → schuine botsing met basisplaat → jetting effect (oxyden/verontreinigingen weggespetterd) → schone metaal-metaal contact → metaallurgische binding. Duurt microseconden; basismateriaal blijft koud.
Terminologie
- Basisplaat: Stationair, op anvil/backer (minimaliseert vervorming).
- Vliegplaat (Flyer): Beweegt; lagere dichtheid/treksterkte dan basis.
- Bufferplaat: Beschermt vliegplaat tegen directe detonatie-impact.
- Stand-off afstand: Afstand vliegplaat-basisplaat (dun: 2× dikte; dik: 1× dikte).
- Explosief: RDX, TNT, PETN, loodazide in doos op buffer.
- Detonatiesnelheid: < 120% geluidssnelheid in het metaal.
Typen
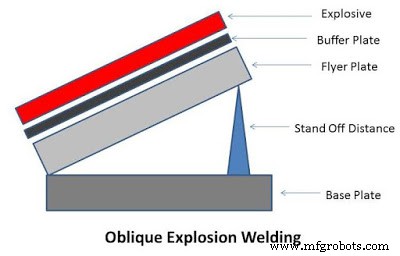
Schuine Explosielas (Oblique)
Vliegplaat onder hoek (5-15°) op basisplaat. Dunne/kleine platen. Detonatie voortplanting parallel aan letsel.
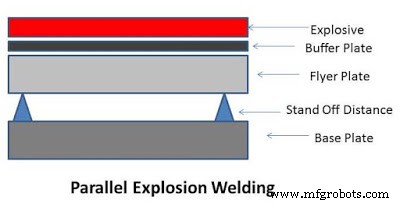
Parallele Explosielas (Parallel)
Vliegplaat parallel aan basisplaat met stand-off. Dikke/grote platen. Detonatie loodrecht op plaat.
Werkproces
- Letselvlakken: straalreinigen, ontvetten, eventueel textureren.
- Basisplaat fixeren op anvil met backer.
- Vliegplaat positioneren (parallel of schuin) met stand-off.
- Bufferplaat op vliegplaat; explosiefdoos erop; detonator plaatsen.
- Ontsteken → detonatie → binding in µs.
- Na afkoeling: inspeccioneren (ultrasoon, metgrafie).
Toepassingen
- Cladding: Al op staal, Cu op staal, Ti op staal (warmtewisselaers, schillen).
- Buizen/cladding: concentrische cylinders, pluggen in warmtewisselaars.
- Grote structurele platen (schipbouw, offshore).
- Elektrische connectors (bi-metal).
- Ongelijke metalen die anders niet lasbaar zijn.
Voordelen
- Gelijke & ongelijke metalen (ook "onlasbare" combinaties).
- Eenvoudige uitvoering, hoge metaaltoevoegsnelheid (ms).
- Enorme oppervlakken in één slag (m² tot tientallen m²).
- Geen hittebeïnvloede zone → eigenschappen behouden.
- Geen vulmateriaal, flux, schildgas.
Nadelen
- Alleen buigzame, touwtende metalen (geen sprode gietijzer/hardmetaal).
- Extreem geluid → geluidsoverlast, veiligheidsmaatregelen.
- Hoog risico: explosiefopslag, vergunningen, expertise.
- Parametergevoelig (stand-off, detonatiesnelheid, oppervlakte).
- Letselgeometrie beperkt (platen, buizen, cilnders).
Explosielassen: uniek voor cladding en grote ongelijke metaalverbindingen. Vragen over veiligheid of toepassing? Reageer hieronder!
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Thermietlassen: Principes, Proces, Uitrusting, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- MIG-lassen uitgelegd: werking, voor- en nadelen