



Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
Vastestoflassen (Solid State Welding)
Vastestoflassen omvat alle lasprocessen waarbij de verbinding ontstaat in de vaste toestand, zonder smelting van basis- of vulmateriaal. De binding komt tot stand door intermoleculaire diffusie op de grensvlakken onder invloed van druk, eventueel gecombineerd met warmte die de diffusie versnelt. Geen vulmateriaal, flux of schildgas nodig. Eigenschappen van het basismateriaal blijven grotendeels behouden.
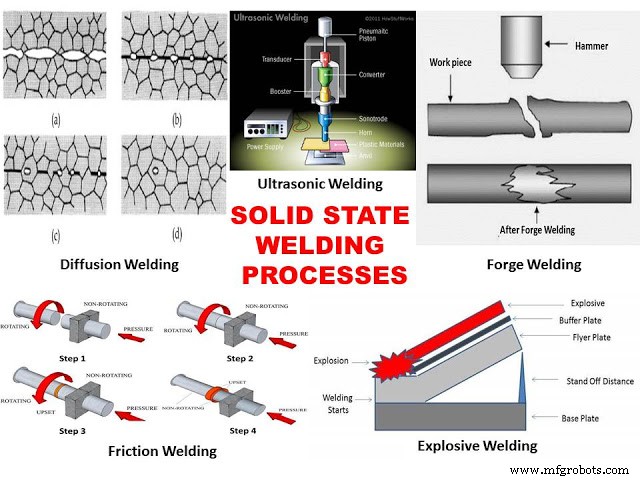
Principe
Twee oppervlakken worden onder hoge druk (en vaak matige warmte, ver onder smeltpunt) aan elkaar gepres. Atoomdiffusie over de grensvlakken creëert een metaallurgische binding. De bindingsterkte kan gelijk aan of hoger zijn dan het basismateriaal. Ideaal voor warmtegevoelige materialen en ongelijke metalen.
Hoofdtypen
Smederlassen (Forge Welding)
Oudste vorm: werkstukken verwarmen tot 50-90% van smeltpunt, daarna herhaaldelijk hameren/persen. Flux voorkomt oxidatie. Historisch voor ijzer/stalen zwaarden, ketels, poorten.
Wrijvlassen (Friction Welding)
Rotatie + axiale druk genereert wrijvingswarmte tot plastische toestand, daarna druk verhogen tot binding. Subtypen: continu-gedreven, inertie, wrijvroeren (FSW). Toepassing: assen, buizen, wielen.
Ultrasonisch Lassen
Ultrasonische trillingen (20-40 kHz) creëren dynamische schuif op grensvlak → lokale plastic vervorming + diffusie. Voornamelijk dunne bladen, draden, kunststoffen, ongelijke metalen.
Explosielassen (Explosive Welding)
Gecontroleerde detonatie drukt vliegplaat op basisplaat → extreme drukgolv → plastische vervorming + metaallurgische binding. Grote vlakken, ongelijke metalen (bijv. Al op staal cladding).
Diffusiebinding (Diffusion Bonding)
Lange duur (minuten-uren) hoge temperatuur (50-60% Tsmelt) + hoge druk in vacuüm/inert. Zuivere diffusiebinding, geen macroscopische vervorming. Precisiecomponenten, reactor-, luchtvaarttoepassingen.
Toepassingen
- Luchtvaart & maritiem: structuurelementen, ongelijke metalen.
- Automobiel: stuurbalken, verbindingsstangen, pompasen, wielen (wrijvlassen).
- Kernenergie & chemie: korrosiebestande cladding, warmtewisselaars.
- Explosielassen: grote platen, buizen, cladding.
Voordelen
- Geen smelting → geen vastrijkingskruim, porositeit, warmtekraken.
- Basismateriaaleigenschappen behouden (geen HAZ-verandering).
- Ongelijke metalen lasbaar (ook onlasbare combinaties).
- Goede oppervlakte-afwerking, hoge bindingssterkte.
- Gemakkelijk te automatiseren (vooral wrijvlassen, FSW).
- Geen vulmateriaal, flux, schildgas nodig.
Nadelen
- Hoge investeringskosten (speciale machines, vacuümovens).
- Kritische oppervlaktevoorbereiding (schoon, plat, oxydevrij).
- Complexe spanoor/fixatie voor ieder letseltype.
- Relatief lage productiesnelheid (behalve explosielassen).
- Niet geschikt voor massaproductie van kleine delen.
- Afhankelijk van nauwkeurige procesparameters.
Vastestoflassen is de sleutel voor high-tech toepassingen waar integriteit en materiaaleigenschappen cruciaal zijn. Vragen of toevoegingen? Reactie hieronder!
Productieproces
- Niet-Traditionele Bewerking: Eisen, Typen, Voordelen & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrochemische bewerking (ECM): Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Thermietlassen: Principes, Proces, Uitrusting, Toepassingen, Voor- en Nadelen
- Wrijvroerlassen (FSW): Werking, Toepassingen, Voordelen & Nadelen
- Smederlassen: Principes, Technieken, Toepassingen, Voor- en Nadelen