



Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
Abrasijffstraalbewerking (AJM)
Abrasijffstraalbewerking is een niet-traditioneel proces, voornamelijk gebruikt voor geharde metalen. Een gefocuste stroom abrasieve deeltjes wordt met hoge snelheid op het werkstuk gericht. De deeltjes verwijderen materiaal door bros breuk of erosie.
Principe
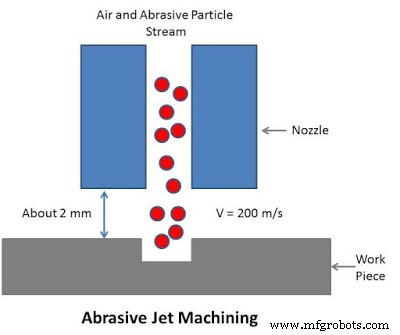
Het proces berust op abrasieve erosie. Hoge-snelheid abrasieve deeltjes die een hard/bros werkstuk treffen, verwijderen materiaal door bros breuk en micro-snijden door de deeltjes.
Apparatuur
Gasdrijfsysteem
Levert schone, droge, hoge-snelheid gas (lucht, CO₂, stikstof). Bestaat uit compressor, filter en droger. Gas wordt gecomprimeerd, gefilterd, gedroogd en naar de mengkamer gestuurd.
Abrasieftoevoer
Voedt abrasieve deeltjes via een trillend zeef (50-60 Hz) in de mengkamer. De mengverhouding wordt geregeld door trilling en amplitude.
Abrasieven
Hoofddeeltjes voor materiaalverwijdering. Veelvoorkomend: aluminiumoxide, siliciumcarbide, boorcarbide. Keuze hangt af van werkstukmateriaal, snelheid en omgeving.
Snijmondstuk
Richt de abrasieve deeltjes op het werkstuk. Meestal van wolframcarbide, cirkel- of vierkante doorsnede. Levensduur ca. 30 uur.
Bewerkingskamer
Volledig gesloten, luchtdichte kamer die de concentratie abrasieve deeltjes regelt. Uitgerust met stofzuiger voor gebruikte deeltjes en verwijderd materiaal.
Werking
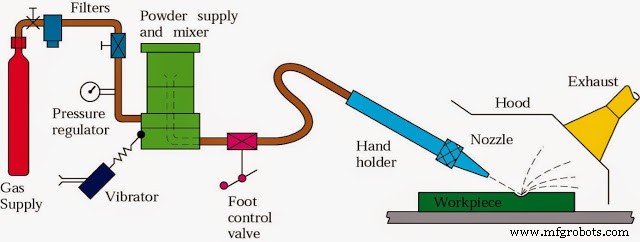
- Gas wordt gecomprimeerd (druk/dichtheid stijgt).
- Gecomprimeerd gas naar filter (stof/onzuiverheden verwijderd).
- Gas naar droger (vocht verwijderd, voorkomt contaminatie).
- Schoon, droog gas naar mengkamer + abrasief (ca. 50 µm korrelgrootte).
- Naar mondstuk: drukenergie → kinetische energie. Snelheid ~200 m/s.
- Afstand mondstuk-werkstuk: ~2 mm.
- Hoge-snelheid deeltjes treffen werkstuk → materiaalverwijdering via micro-snijden en bros breuk.
Toepassingen
- Boren/snijden van geharde metalen.
- Bewerking van bros en warmtegevoelige materialen: glas, kwarts, sapphire, mica, keramiek.
- Fabricage elektronische componenten.
- Ontgraten van kleine gaten en kritieke zones.
Voordelen en Nadelen
Voordelen
- Hoge oppervlakteafwerking.
- Warmtegevoelige materialen bewerkbaar.
- Vrij van trillingen.
- Lage initiële kosten vs. andere niet-traditionele processen.
- Dunne secties makkelijk bewerkbaar.
Nadelen
- Lage materiaalafvoersnelheid.
- Abrasieve deeltjes kunnen zich in zachte metalen nestelen.
- Beperkte levensduur mondstuk (vaak vervanging).
- Abrasieven niet herbruikbaar.
- Niet geschikt voor zachte/duktille materialen.
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrochemische bewerking (ECM): Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrische Ontladingsverwerking (EDM): Principes, Proces, Uitrusting, Voor- en Nadelen Uitgelegd
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Thermietlassen: Principes, Proces, Uitrusting, Toepassingen, Voor- en Nadelen
- Wrijvroerlassen (FSW): Werking, Toepassingen, Voordelen & Nadelen