



Thermietlassen: Principes, Proces, Uitrusting, Toepassingen, Voor- en Nadelen
Thermietlassen
Thermietlassen is een chemisch lasproces waarbij de benodigde hitte wordt gegenereerd door een exotherme reactie tussen aluminiumpoeder en ijzeroxide (thermietmengsel, verhouding 1:3 per gewicht). Het proces, uitgevonden door Goldschmidt in 1898, produceert vloeibaar ijzer dat in een vorm wordt gegoten om een permanente verbinding te creëren. Het is een combinatie van lassen en gieten.
Principe
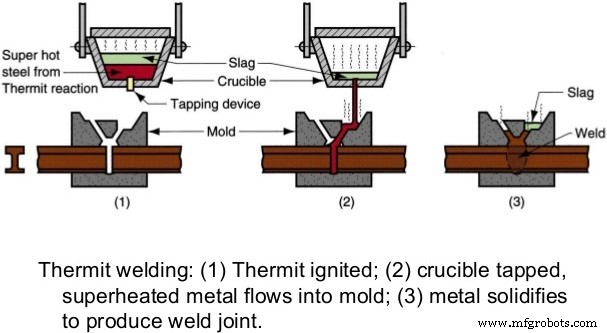
De thermietreactie: 8 Al + 3 Fe3O4 → 9 Fe + 4 Al2O3 + Warmte (≈ 2500-3000 °C). Het vloeibare ijzer (hogere dichtheid) zakken naar de bodem van het grafiet/keramisch smeltkroes, terwijl de slak (Al2O3) drijft. Via een afvoerklep loopt het vloeistof ijzer in de zand/grafietvorm rond het letsel.
Belangrijkste Uitrusting
- Refractair kroes: Grafiet of keramisch, bestand tegen 3000 °C, met afvoerklep.
- Thermietmengsel: Al + Fe3O4 (1:3) of CuO + Al voor koperverbindingen.
- Vorm: Zandvorm (eenmalig, waspatroon) of permanente grafietvorm. Bevat loop, rizer, inpoot.
- Waspotroon: Voor zandvormvorming; wordt uitgesmolten na rammen.
- Vormflessen & klemmen: Houdt zandvorm rond letsel.
- Ontbrandpoeder: Mg-ribbon of speciaal poeder (1300 °C) om reactie te starten.
Werkproces
- Letselvlakken reinigen; waspatroon aanbrengen rond letsel.
- Vormflessen plaatsen, zand rammen rond waspatroon.
- Vorm verwarmen → was smelt/verdamp (uitstortopening).
- Thermietmengsel in kroes; ontbrandpoeder erboven; ontsteken met Mg-ribbon.
- Exotherme reactie → vloeibaar ijzer (± 2500 °C) stroomt in vorm.
- Vloeistof metaal vult letsel, smelt basismetaal randen → vast verbinding na afkoeling.
- Vorm verwijderen; nabehandeling (slijpen, machinen) voor afwerking.
Toepassingen
- Spoorwegrails lassen op locatie (geen stroom nodig).
- Herstel zware gegoten onderdelen (turbines, motorblokken).
- Koperen kabelverbindingen (hoge spanning).
- Scheepsbouw, buizen, dikke platen waar geen elektriciteit beschikbaar.
Voordelen
- Eenvoudige apparatuur, lage opstapkosten.
- Mobiel, bruikbaar op locatie zonder stroomvoorziening.
- Hoge metaaltoevoegsnelheid; grote letsels in één keer.
- Geschikt voor veldreparaties.
Nadelen
- Beperkt tot ijzer/staal en koper (thermietvarianten).
- Oneconomisch voor kleine letsels.
- Gevoelig voor vocht, vervuiling, letseluitlijning.
- Grove korrelstructuur in letsel door trage afkoeling.
- Vormvoorbereiding tijdrovend.
Thermietlassen blijft onvervangbaar voor spoorweginfrastructuur en zware veldreparaties. Vragen? Laat een reactie achter!
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrochemische bewerking (ECM): Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- MIG-lassen uitgelegd: werking, voor- en nadelen