Industriële fabricage
Productieproces
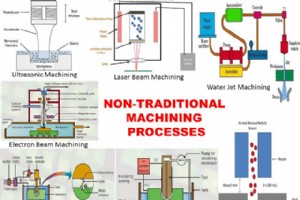
Vandaag leren we over eisen, typen, voordelen en nadelen van niet-traditionele bewerkingsprocessen. Bewerking is een van de belangrijkste processen van metaalvorming en -vormgeving. Het wordt meestal in alle productieprocessen gebruikt. In de conventionele bewerkingsprocessen is het gereedschap in d
Vandaag ga ik je het hoofdverschil vertellen tussen warmbewerking en koudbewerking. Beide zijn metaalvormingsprocessen. Wanneer plastische vervorming van metaal plaatsvindt bij een temperatuur boven de herkristallisatietemperatuur, heet het proces warmbewerking. Als deze vervorming onder de herkrist
Vandaag ga ik je vertellen over het verschil tussen smeden en gieten. Gieten en smeden zijn beide industriële processen van metaalvorming en -vormgeving. Verschillende processen worden in verschillende omstandigheden gebruikt. Het hoofdverschil tussen gieten en smeden is dat het metaal bij gieten ve
Zandeigenschappen voor Vormgeving Vormgeving vindt plaats bij extreme temperaturen. Refractoriness is essentieel, maar niet de enige eigenschap. Zand is het meest gebruikte niet-metallische materiaal door hoge refractory, chemische stabiliteit, beschikbaarheid, lage kosten en vormbaarheid. Belangri
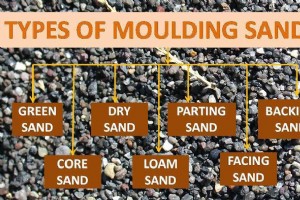
Types Zand in Vormgivingsprocessen Zand is het meest gebruikte niet-metallische vormmateriaal. Kwartszand heeft goede refractory eigenschappen en permeabiliteit, plus hoge sterkte bij hoge temperatuur. Vormzand is een mengsel van silica met water, klei en bindmiddels. Verschillende processen vereise
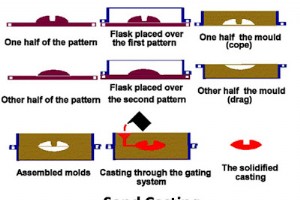
Types Gietprocessen Gieten is een hoofdproductieproces in zware industrie. Componenten als turbinehuis, bank van draaibank, klephuis, hydroturbinebladen, Pelton-wiel, Francis-loper worden gegoten. Gegoten producten hebben lagere sterkte dan gesmede, maar complexe vormen zijn wel mogelijk. Zandgiete

Types Giettekortkomingen Tekortkomingen zijn onvermijdelijk door proceslimities en menselijke factoren. Goed ontwerp en gietwerk minimaliseren ze. Detectie via niet-destructieve toetsing (ultrasoon, radiografie, magnetische deeltjes, penetrant). 1. Blaasgat (Blow Hole) Gasgat aan oppervlakte of int
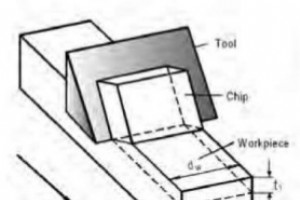
Verschil tussen Orthogonale en Oblieke Snijding Metaalbewerking (machining) is essentieel in de productie. Twee fundamentele snijmechanismen, afhankelijk van de voedingshoek en snijrichting van het gereedschap. Orthogonale Snijding (2D-snijding) De snijschaar van het wigvormige gereedschap is loodr
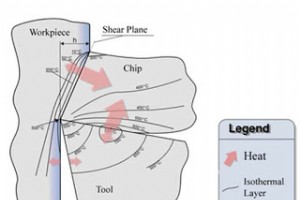
Gereedschapslijtage: Mechanismen en Types Gereedschapslijtage is een algemene verschijnsel bij metaalbewerking. Een mes kan op drie manieren falen: Breuk door extreme schok/kracht. Plastische vervorming of chemisch/fysieke verandering. Geleidelijke slijtage: flanklijtage, kraaterlijtage, neuslijtag
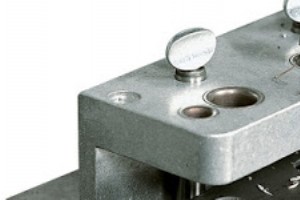
Hulpmiddelen (Jigs) en Spanklemmen (Fixtures) Bij het bewerken van zwaardere of complexere werkstukken zijn externe hulpmiddelen nodig om het werkstuk te positioneren en het gereedschap te sturen. Jigs en fixtures zijn productiehulpmiddelen voor het nauwkeurig en herhaalbaar produceren van uitwissel
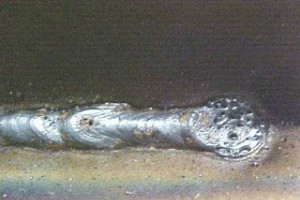
Types Lastekortkomingen Tekortkomingen zijn onvermijdelijk in elke productieproces. Door passende voorzorgsmaatregelen kan de frequentie echter worden verminderd. Porositeit (Gasgatvorming) Luchtbellen of gassen in de laszone. Oorzaken: vrijkomende gassen bij smelting, chemische reacties, verontrei
Verschil tussen Lassen en Soldeeren Beide zijn metaalverbindingsprocessen, maar verschillen fundamenteel in toepassing en werking. Lassen creëert een mechanisch sterke verbinding die belasting en spanningen kan opvangen (automotive, luchtvaart). Soldeeren creëert een elektrisch geleidende verbinding
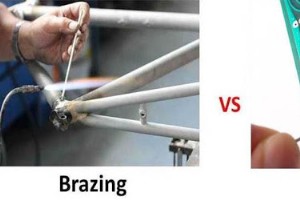
Verschil tussen Soldeeren en Hard Soldeeren (Brazing) Zowel soldeeren als hard soldeeren zijn metaalverbindingsprocessen die onder de kritieke temperatuur van het basismateriaal plaatsvinden. Beide gebruiken vullingsmateriaal, wat voor verwarring kan zorgen. Het fundamentele verschil: soldeeren creë
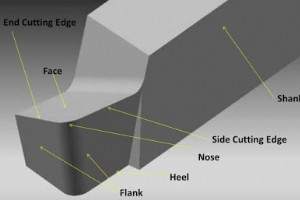
Enkelpunts Snijmes: Geometrie en Hoeken Een enkelpunts snijmes wordt breed toegepast in de metaalbewerking voor bewerkingen als draaien, plandraaien, faseren, boren en hobbelen. De mes heeft één snijpunt dat materiaal afneemt door wrijving. De geometrie van de mes beheerst de snijvoorwaarden, levens
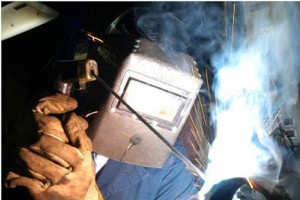
Types Bogenlasprocedés Bogenlassen is een van de meest toegepaste lasprocessen in de industrie om metalen te verbinden. Het valt onder smeltlassen, waarbij het metaal wordt gesmolten om een verbinding te vormen. De benodigde energie wordt geleverd door een elektrische boog, vandaar de naam. Een groo
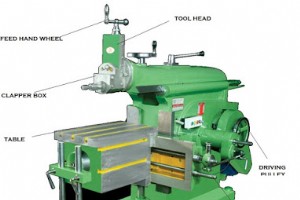
Hobeelmachine: Hoofdonderdelen en Werking Een hobeelmachine is een veelzijdige machine die wordt gebruikt om vlakke oppervlakken, nauwen en gleuven te produceren. Het werkstuk wordt bevestigd op een verstelbare werktafel, terwijl een enkelpunts snijmes een heen-en-weergaande beweging uitvoert om ong
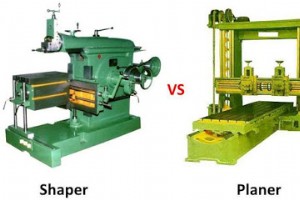
Bij het verschil tussen een slaanmachine (shaper) en een plandmachine (planer) denkt men soms dat het dezelfde machine zijn met andere namen. Dat is niet waar. Beide produceren vlakke oppervlakken, nuten, golven en convexe/concave geometrieën, maar er zijn cruciale verschillen. Het fundamentele ver
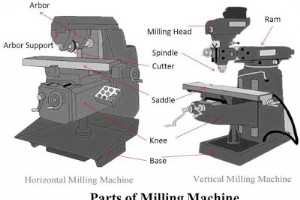
Vandaag leren we de onderdelen en werking van de freesmachine. Een freesmachine bewerkt metalen werkstukken met een draaiend snijgereedschap. De frees snijt doorgaans loodrecht op de gereedschapas. Freesmachines worden gebruikt om diverse onderdelen te vervaardigen omdat ze alle vormen en maten kunn
Vandaag bespreken we de typen hamers. Hamers worden wijd gebruikt in de metaalindustrie om dunne metalen delen (spijkers, etc.) te drijven door inslagkracht. Het is een handgereedschap dat een plotselinge, gerichte kracht oplevert — gebruikt om spijkers in te drijven, ongewilde metalendelen te verwi
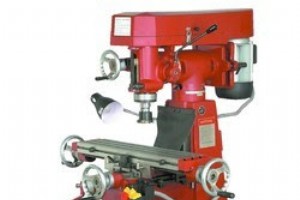
Vandaag bespreken we de typen freesmachines voor metaalbewerking. In een eerdere post gingen we in op de freesmachine en zijn hoofdonderdelen. De freesmachine is een van de meest veelzijdige machines: elke bewerkingsoperatie op asymmetrische werkstukken is mogelijk. Vooral in mouwfabricatie onmisbaa
Productieproces