



MIG/MAG Lassen: Werking, Uitrusting, Toepassingen, Voordelen & Nadelen
MIG/MAG Lassen (Metal Inert/Active Gas)
MIG/MAG is een half-/geautomatiseerd booglasproces met een verbruikbare draadelektrode en schildgas. Ontworpen voor aluminium (1940), nu standaard in staal, roerstaal, aluminium. Hogere deponeringsnelheid en snelheid dan TIG; gemakkelijk te automatiseren.
Principe
Boog tussen draadelektrode (+) en werkstuk (-) → hitte smelt draad + basismetaal. Schildgas (inert: Ar/He voor MIG; actief: CO2/Ar-CO2 voor MAG) beschermt letselbad. Omgekeerde polariteit zorgt voor 70% hitte in draad → stabiele smelting.
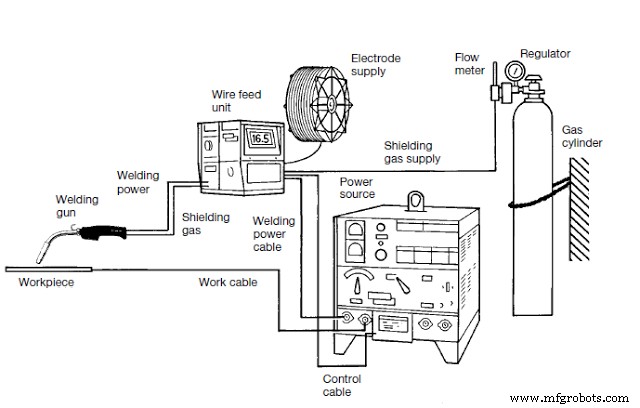
Uitrusting
Stroombron
DC, omgekeerde polariteit (draad +). Trafo + gelijkrichter + elektronische regeling (synergiecurves). Constantspanningskarakteristiek voor zelfregulerende booglengte.
Draadvoeding
Motor + drukrolletjes + draadhaspel. Voedsnelheid (1-25 m/min) regelt stroom (constant spanning). Push, push-pull of spoolgun voor aluminium.
Lasbrenner
Contactbuis geleidt stroom naar draad. Nozzle voor schildgas. Lucht- of watergekoeld (bij hoge stroom).
Schildgas & Regelaars
Ar, He, CO2, mengsels. Drukregelaar: 10-25 l/min. Keuze afhankelijk van materiaal, letseltype, spattergewens.
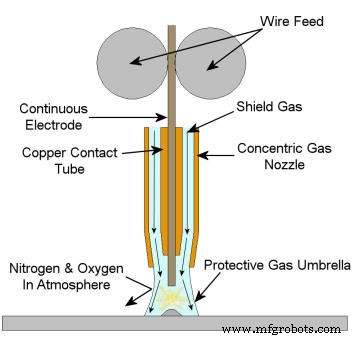
Werking
- Netspanning → DC, hoge stroom, lage spanning.
- Draadvoeding start; contactbuis geeft stroom; boog ontstaat (kortsluiting/HF).
- Draad smelt in druppels (kortsluiting, spray, pulsed arc).
- Schildgas beschermt letselbad.
- Brenner beweegt (hoek 10-15°, fillet 45°); vulmateriaal = draad.
Toepassingen
- Bladmetaalconstructies (autocarrosserie, frames).
- Alle veelvoorkomende metalen (staal, roerstaal, Al, Cu).
- Diepe letsels (meerdere lagen).
- Robotisering in productielijnen.
Voordelen
- Hoge deponeringsnelheid & lassnelheid (continue draad).
- Schone letsels, geen slak (MIG), minimale spatters (pulsed).
- Minder letselfouten.
- Diepe letsels mogelijk.
- Uitstekend te automatiseren/robotiseren.
Nadelen
- Moeilijk bereikbare plekken (brenner groter dan TIG).
- Hogere investering dan handbooglassen.
- Niet geschikt voor buitenwerk (wind verstoort schildgas).
- Vereist bekwame bediener/robotprogrammeur.
MIG/MAG is de ruggengraat van moderne metaalconstructie en auto-productie. Vragen over draadkeuze, gassen of foutoplossing? Laat een reactie achter!
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- TIG-lassen: Toepassingen, Voordelen en Beperkingen
- MIG-lassen uitgelegd: werking, voor- en nadelen
- Electroslaklassen: toepassingen, voordelen en nadelen
- Onderstroomlassen (SAW): toepassingen, voordelen en nadelen
- Plasmabooglassen (PAW): toepassingen, voordelen en beperkingen