Industriële fabricage
CNC machine

Instellen van een verboden gebied in de CNC voor een gereedschap, het vertragen van het gereedschap tot stilstand en het geven van een alarm als het gereedschap het verboden gebied op het punt staat te betreden.
Zie “Opgeslagen hubcontrole”
Hubgrenscontrole wordt uitgevoerd voordat de in een blok gespecificeerde beweging wordt gestart.
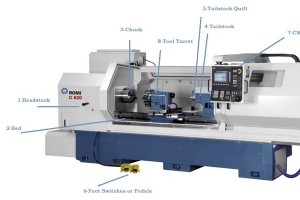
Fysiek is een CNC draaibankmachine een eenvoudige draaibankmachine met een CNC-bedieningspaneel erbij. Intern wordt alle functionaliteit van de CNC draaibankmachine bestuurd door de CNC-besturing.Je zou kunnen lezen: Wat is CNC? Een CNC-frezer Perspectief voor Nieuwkomers in de Werkplaats.CNC Draaib
CNC draaibank machineonderdelen zijn eerder kort met afbeeldingen beschreven in CNC Draaibank Inleiding, Hoofdonderdelen en hun Functies.Nu is het tijd om te testen wat je hebt geleerd over CNC draaibank machineonderdelen, laten we beginnen.Identificeer CNC Draaibank Machineonderdelen – 1Kun je iden
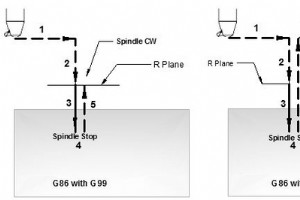
G86 boorcyclus wordt gebruikt om een gat te boren.SyntaxisG86 X... Y... Z... R... F... K...ParameterOmschrijvingXGatpositie in X-as.YGatpositie in Y-as.ZDiepte, tappen van R-vlak naar Z-diepte.RPositie van het R-vlak.KAantal cyclusherhalingen (indien vereist).FVoedsnelheid.Eenmaal in programma gegev
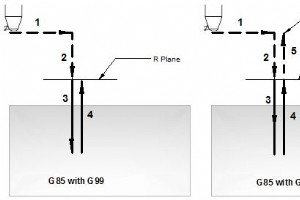
G85 boorcyclus wordt gebruikt om een gat te boren.SyntaxisG85 X... Y... Z... R... F... K...ParameterOmschrijvingXGatpositie in X-as.YGatpositie in Y-as.ZDiepte, tappen van R-vlak naar Z-diepte.RPositie van het R-vlak.KAantal cyclusherhalingen (indien vereist).FVoedsnelheid.Eenmaal in programma gegev
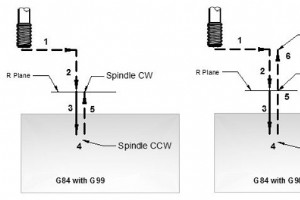
G84 tappencyclus voert tappenoperatie uit, tappen wordt uitgevoerd door de spindel kloksgewijs te laten draaien, wanneer de bodem van het gat bereikt is, wordt de spindel in de omgekeerde richting gedraaid voor terugtrekking. Deze gehele operatie creëert draad.SyntaxisG84 X... Y... Z... R... P... F.
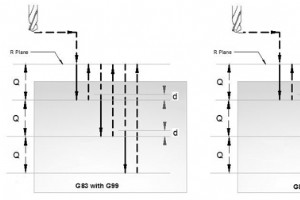
G83 stipboorcyclus voert de booroperatie uit in meerdere stappen, deze techniek maakt diepgatboren makkelijk en economisch.Snijvoeding wordt intermittent uitgevoerd tot de bodem van het gat terwijl spanen worden afgevoerd.Omdat de booroperatie tot de bodem van het gat met voeding in meerdere kleine
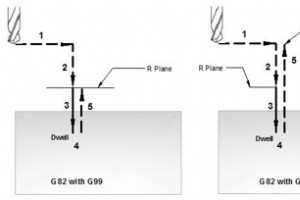
G82 boorcyclus wordt ook G82 uitboorcyclus genoemd.G82 is een normale boorcyclus, het enige verschil is dat het wacht voor een gespecificeerde tijd op de bodem van het gat, normaal gebruikt voor nauwkeurige diepteboring.SyntaxisG82 X... Y... Z... R... P... F... K...ParameterOmschrijvingXGatpositie i
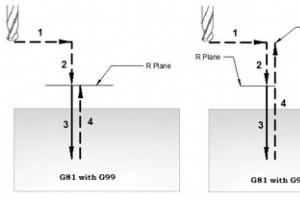
G81 boorcyclus wordt gebruikt voor eenvoudige boor-/spotbooroperaties.SyntaxisG81 X... Y... Z... R... K... F...ParameterOmschrijvingXGatpositie in X-as.YGatpositie in Y-as.ZDiepte, gereedschap zal met voeding reizen naar Z-diepte vanaf R-vlak.RPositie van het R-vlak.KAantal cyclusherhalingen (indien
M-codes zijn CNC-programmainstructies die CNC-frezer/programmeerder helpen om CNC-machine hardware te controleren zoals span, steelstaart, kwel, koelmiddel. Hier zijn M-codes die meestal gebruikt worden op CNC draaibank/frees met Fanuc CNC-besturing.Fanuc M-code Lijst (Draaibank)M-codeOmschrijvingM0
CNC-machines werken door de commandos of instructies (G-codes / M-codes) te volgen die in het Deelprogramma gegeven zijn. Hier zijn G-codes voor Fanuc CNC-besturing die nodig zijn voor een CNC-frezer om CNC-programmering te begrijpen.Fanuc G-code Lijst (Draaibank)G-codeOmschrijvingG00Snelle verplaat
G04 dwell G-code stopt/vertragt de huidige operatie voor de gespecificeerde tijd (seconden of milliseconden), maar tijdens dit hele proces worden alleen de asbewegingen van de CNC-machine gestopt en blijft de spindel draaien.SyntaxisG04 P...ofG04 X...ofG04 U...ParameterOmschrijvingPDwell in millisec
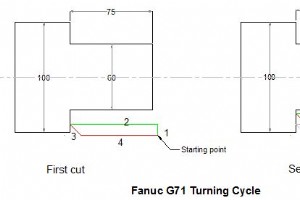
Fanuc G71 DraaicyclusG71 draaicyclus wordt gebruikt voor ruw-materiaalverwijdering van een CNC-draaibankonderdeel. G71 draaicyclus maakt groot-diameter snijden makkelijk. Snijden kan in een eenvoudige rechte lijn of een complexe contour ook heel gemakkelijk worden gemachineerd. Via G71 draaicyclus p
Complete lijst van CNC-machine G-codes en M-codes.Deze G-code en M-code lijst kan als referentie dienen tijdens het programmeren of leren van CNC-machineprogrammering.Complete lijst van G- en M-codes die gemeenschappelijk zijn in bijna alle CNC-besturingen die in CNC-werkplaatsen over de hele wereld
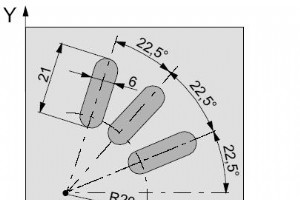
CNC-programma voorbeeldcode om te laten zien hoe Fanuc G68 coördinaterotatie G-code kan worden gebruikt in een subprogramma om maximaal te profiteren van de functionaliteit.G68 Coördinaterotatie VoorbeeldHoofdprogrammaN5 G54 N10 G43 T10 H10 M6 N15 S2000 M3 F300 M98 P030100 ; Subprogramma oproep N25
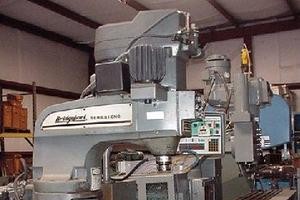
Complete Bridgeport G-code lijst voor CNC-frezen die werken op CNC-freesmachine.Bridgeport CNC FreesmachineBridgeport Mill G-codesG-codeOmschrijvingG00Snelle verplaatsing (Geprogrammeerde voedsnelheid blijft in register)G01Lineaire interpolatie (Voeding in lineair pad)G02Circulaire interpolatie CW.
Inleiding tot CNC-machineInleiding tot CNC-machine en de hoofdonderdelen, elk onderdeel wordt kort beschreven, er is ook een oefening om te testen hoeveel onderdelen je correct kunt identificeren.Wat is CNC?CNC Draaibank HoofdonderdelenCNC Draaibank Onderdelen IdentificerenCNC Machine Bedrijfsmodi &
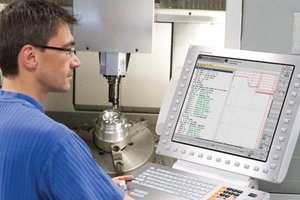
DIN/ISO Functieoverzicht Heidenhain TNC 640/530/410/426/430/320 G-functies.Heidenhain TNC 640 CNCHeidenhain ISO G-codesGereedschapsbewegingenG-codeOmschrijvingG00Lineaire interpolatie, Cartesische coördinaten, snelle verplaatsingG01Lineaire interpolatie, Cartesische coördinatenG02Circulaire interpol
CNC machine