


Industriële fabricage
CNC machine
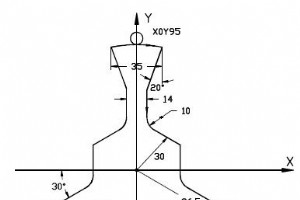
Ingediend door: CNC Programmeur Tekening/Afbeelding CNC-programma [G13 Rechlijn, bekende hoek, [ door een punt of raak aan cirkel [G20 Cirkel met bekende middelpunt en straal [G21 Verbindingsstraal [G51 Verschuiving / rotatie van coördinatensysteem op vlak N1 [PROFILE 7 N2 $1M0X-131.I129.Y-61.5J104
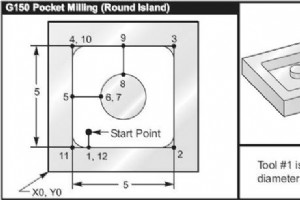
Ingediend door: Machinist Tekening/Afbeelding CNC-programma Hoofdprogramma % O03010 T1 M06 (Gereedschap is 0.500 diameter eindfrees) G90 G54 G00 X2. Y2. (XY Startpunt) S2500 M03 G43 H01 Z0.1 M08 G01 Z0. F30. G150 P3020 X2. Y2. Z-0.5 Q0.5 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X2. Y2. G00 Z1. M09 G53
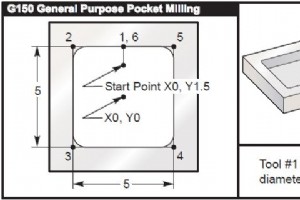
Ingediend door: Brian Tekening/Afbeelding CNC-programma (5.0 x 5.0 x 0.500 DP. Vierkante nut) Hoofdprogramma % O01001 T1 M06 (Gereedschap #1 is 0.500 diameter eindfrees) G90 G54 G00 X0. Y1.5 (XY Startpunt) S2000 M03 G43 H01 Z0.1 M08 G01 Z0.1 F10. G150 P1002 Z-0.5 Q0.25 R0.01 J0.3 K0.01 G41 D01 F10.
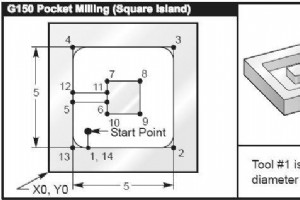
Ingediend door: cnc programmeur Tekening/Afbeelding CNC-programma (5.0 x 5.0 x 0.500 DP. Vierkante nut met vierkant eiland) Hoofdprogramma % O02010 T1 M06 (Gereedschap is 0.500 diameter eindfrees) G90 G54 G00 X2. Y2. (XY Startpunt) S2500 M03 G43 H01 Z0.1 M08 G01 Z0.01 F30. G150 P2020 X2. Y2. Z-0.5
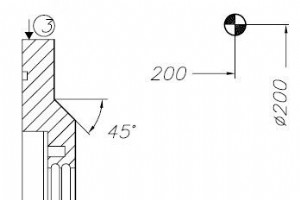
Ingediend door: Machinist Tekening/Afbeelding CNC-programma %MPF128 N0005 G95 G96 S120 M41 M4 N0010 G00 X135 Z19 T1 D1 N0015 G1 X121 Z26 F.25 M8 N0020 G0 X188 N0025 Z14 N0030 G1 X186 N0035 X184 Z15 N0040 X130 N0045 X110 Z25 N0050 X60 N0055 G0 X150 Z150 N0060 T0 D0 N0065 X68 Z26 S60 T6 D6 N0070 G1 X

Ingediend door: CNC Programmeur CNC-programma % 0 :1508(151-508,NUT,STAND-OFF) (REV,6) (HARDINGE,T42) (PPC,11/11/13) (T0101, STOCK VOEDEN) (T0303, 3/4 90GRADEN SPOT BOREN) (T0404, I BOREN) (T0202, 5/16-24,BODEM TAPPEN) (T0606, 55 GRADEN,.008 STRAAL, BUITENDRAAIEN) (T0626, 55 GRADEN,.008 STRAAL, BUIT
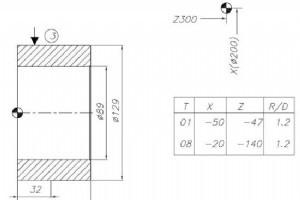
Ingediend door: BEATA Tekening/Afbeelding CNC-programma PROGRAM 65 TAE 32 / 500 TAE 32 01.1006.00 MOCOWANIE 2. POZYCJA BAZY :X - 200Z - 300 %%% N001 G95 S035 M04 N002 G00 X1650 Z-18300 T0101 N003 G01 X-25500 F250 M08 N004 G00 X2115 Z65 N005 G01 X2350 Z-2350 N006 Z-36300 N007 G00 X200 Z3900 N008 X-1
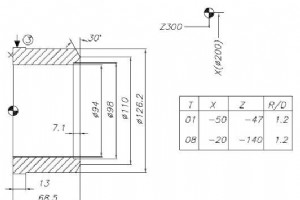
Ingediend door: BEATA Tekening/Afbeelding CNC-programma PR. 66 TAE/500 TAE-32N 01/1006.00 MOC. 3 POZYCJA BAZY : X=200Z=300 %%% N001 G95 S035 M04 N002 G00 X1600 Z-18400 T0101 /N003 G01 X-6000 F200 M08 /N004 G00 X4000 Z23100 M05 /N005 M00 /N006 X-3400 Z-23100 S035 T0101 M04 N007 Z-200 N008 G01 X-4070
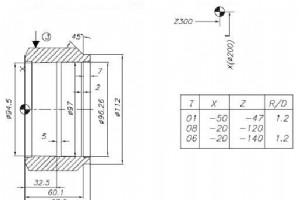
Ingediend door: BEATA Tekening/Afbeelding CNC-programma PR. 67 TAE/500 TAE-32N 01/1006.00 MOC. 4 POZYCJA BAZY : X=200Z=300 %%% N001 G95 S030 M04 N002 G00 X1600 Z-18500 T0101 /N003 G01 X-6000 F200 M08 /N004 G00 X4000 Z23200 M05 /N005 M00 /N006 X-3400 Z-23200 S030 T0101 M04 N007 Z-80 N008 G01 X-21000
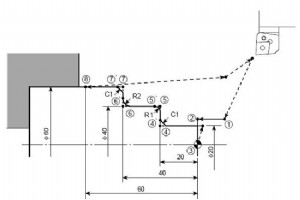
Ingediend door: Brian Tekening/Afbeelding CNC-programma O0001; N1; G50 S1500; G00 T0101; G96 S200 M03; X30.0 Z20.0 M08; G01 Z0 F1.0; X0 F0.2; G00 X20.0 Z1.0; G01 Z−20.0, C1.0; X40.0 , R1.0; Z−40.0 , R2.0; X60.0 , C1.0; Z−60.0; G00 U1.0 Z20.0; X200.0 Z150.0 M09; M01;
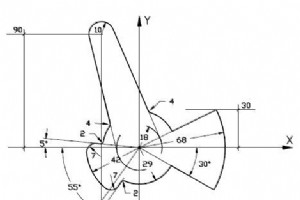
Ingediend door: CNC Programmeur Tekening/Afbeelding CNC-programma N1 [PROFILE N2 $1M0X-119.I124.Y-44.2J111. N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I5 N8 Z100R N9 X0Y-40R N10 Z2R N11 Z-10 N12 G42K2 N13 G20X0Y0I29 N14 G13X0Y0J-30K2 N15 E1=G20X0Y0I68 N16 E1K2 N17 E2=G13Y30X0J180,E1 N18 G10E2 N19 G11
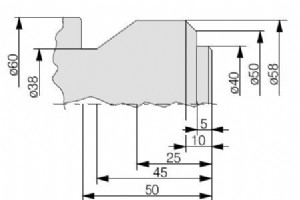
Ingediend door: Sinumerik Programmeur Tekening/Afbeelding CNC-programma G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95(CONT1,3,0.05,0.3,0,0.3,0.1,0.12,9,0,0,0) G0 X200 Z100 M30 Contour subprogramma: CONTI: G1 X38 Z2 Z0 X40 Z-1 Z-5 X50 X58 Z-10 Z-25 X38 Z-45 Z-50 X
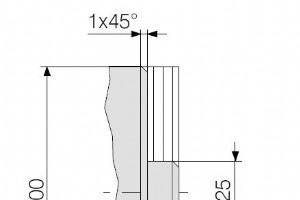
Ingediend door: Brian Tekening/Afbeelding CNC-programma G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 ; schrupgereedschap G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95(CONT2,1,0.02,0.05,0,0.3,0.1,0.12,10,0,0,0) G0 X200 Z100 M30 Contour subprogramma: CONT2 G1 X100 Z-12 Z-10 CHR=1 X25 Z0 CHR=1 X22 M17
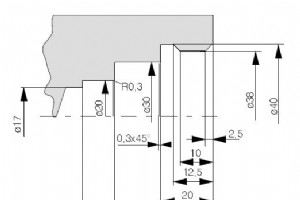
Ingediend door: Vikram Tekening/Afbeelding CNC-programma G54 G53 G0 X610 Z350 T5 D1 G96 S250 M4 ; boorbalk CYCLE95(CONT3,3,0.05,0.3,0,0.3,0.1,0.12,11,0,0,0) G0 X200 Z100 M30 Contour subprogramma: CONT3 G1 X40 Z0 F0.12 X38 Z-2.5 Z-10 X40 Z-12.5 Z-20 X30 CHR=0.3 Z-30 F0.1 X20 RND=0.3 Z-40 X17 M17
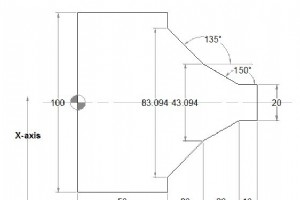
Ingediend door: BEATA Tekening/Afbeelding CNC-programma ;Siemens Sinumerik CYCLE95 eerste parameter NPP ;kan als aparte routine gegeven worden ;of gedefinieerd binnen aanroepend programma met Labels ;afstootcontour gedefinieerd in aanroepend programma N110 G18 G90 G96 F0.8 N120 S500 M3 N130 T1 D1 N
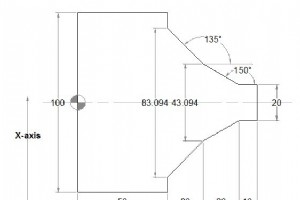
Sinumerik ANG= Als de eindpunten voor de contour niet direct gespecificeerd zijn in de werkstuktekening, is het ook mogelijk om een hoekspecificatie ANG=... te gebruiken om de rechte lijn te bepalen. ANG= kan gebruikt worden in G17 G18 G19 vlakken. Positieve hoeken zijn tegen de klok in gericht. ANG
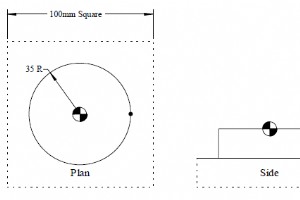
Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10105 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+70 Y+0 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+0 Y+0 10 C X+35 Y+0 DR- 11 DEP ? 12 TOOL CALL 0 13 L M6 14 ST
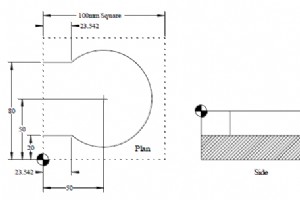
Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10106 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y+50 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? F? M8 9 L X+23.542 10 CC X+50 Y+50 11 C X+23.542 Y+80 DR+ 12 L X+0
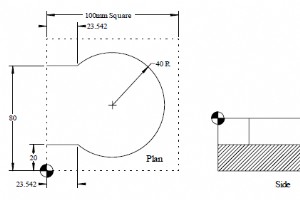
Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10107 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y+50 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 L X+23.542 10 CR X+23.542 Y+80 R-40 DR+ 11 L X+0 12 DEP ? 13 TOOL
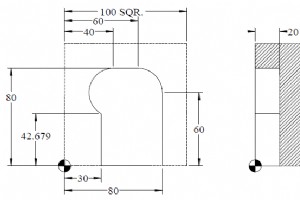
Ingediend door: Brian Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10108 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+60 Y-20 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? F? M8 9 L Y+60 10 CT X+60 Y+80 11 L X+40 12 CT X+30 Y+42.679 13 L Y+0 1
CNC machine
30.000 pond 3D-geprinte duwkracht: UK Marine vordert UAV-autonomie

30 Jaar Materialise: Medische 3D-printen Vooruitgang voor Veiligere, Voorspelbare Patiëntenresultaten

LM350 Spanningsregelaar: Complete Handleiding & Pinconfiguratie
Inspirerende Merkmarketingstrategieën Voor Fabrikanten – Echte Voorbeelden

