


Industriële fabricage
CNC machine
NUM 1020/1040/1060M G-codes voor CNC-werkers die werken op CNC-frees met NUM CNC-besturingen. NUM 1020/1040/1060M G-Codes G-CodeBeschrijving G00Hogesnelheid lineaire interpolatie G01Lineaire interpolatie bij geprogrammeerde voedsnelheid G02Cirkelinterpolatie met de klok mee bij geprogrammeerd
NUM 1020/1040/1060M CNC M-codes voor CNC-werkers die werken op CNC-frees met NUM CNC-besturingen. NUM 1020/1040/1060M M-Codes M-CodeBeschrijving M00Programma stop M01Optionele stop M02Einde van programma M03Spindel rotatie met de klok mee M04Spindel rotatie tegen de klok in M05Spindel stop M0
Okuma OSP-P300S/P300L Alarm-P lijst. Voor CNC-werkers die werken op CNC-machines met Okuma CNC-besturingen. Classificatie van Okuma Alarmen Alarmen gerelateerd aan de OSP zijn ingedeeld in vijf typen, namelijk: Alarm P (hieronder vermeld) Alarm A Alarm B Alarm C Alarm D ERROR Hieron
Okuma OSP-P300S/P300L Alarm-A lijst. Voor CNC-werkers die werken op CNC-machines met Okuma CNC-besturingen. Classificatie van Okuma Alarmen Alarmen gerelateerd aan de OSP zijn ingedeeld in vijf typen, namelijk: Alarm P Alarm A (hieronder vermeld) Alarm B Alarm C Alarm D ERROR Hieron
NUM 1020/1040/1060T M-code lijst voor CNC-werkers die werken op CNC-draaibank machines met NUM 1020/1040/1060T CNC-besturingen. NUM 1020/1040/1060T M-Codes M-CodeBeschrijving M00Programma stop M01Optionele stop M02Einde van programma M03Spindel rotatie met de klok mee M04Spindel rotatie tegen

Bosch CC 100 M CNC-besturing G-code en M-code complete lijst voor CNC-werkers die werken op CNC-frees met BOSCH CC 100 CNC-besturing. G-Codes Bosch CC 100 M G-CodeBeschrijving G0Positionering in snelgang G1Lineaire interpolatie bij geprogrammeerde voeding G2Cirkelinterpolatie, met de klok mee
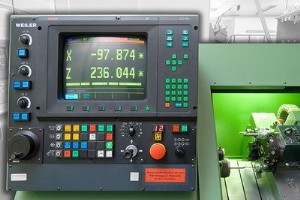
CNC-werkers die werken op draaibank/freesmachines met BOSCH CNC-besturingen kunnen gratis Bosch CNC-besturingshandleidingen downloaden van de Bosch Rexroth-website. Bosch CNC Besturingshandleidingen Handleidingen voor de volgende Bosch-besturingen zijn beschikbaar: Bosch CC 220 Bosch CC 120
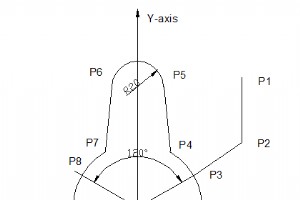
Fanuc G72.1 Rotatie Kopie Met behulp van G72.1 Rotatie Kopie G-code kan een figuur gespecificeerd door een subprogramma herhaaldelijk geproduceerd worden met Rotatie beweging. Programmering G72.1 P... L... X... Y... R... Parameters ParameterBeschrijving PSubprogramma nummer LAantal keer dat de
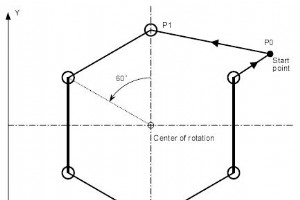
Fanuc G72.1 Rotatie kopie programmering voorbeeld, G72.1 G-code wordt gebruikt om een figuur herhaaldelijk te produceren met rotatiebeweging. Fanuc G72.1 Rotatie Kopie Met behulp van G72.1 Rotatie Kopie G-code kan een figuur gespecificeerd door een subprogramma herhaaldelijk geproduceerd worden met
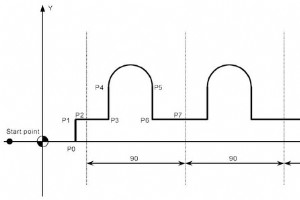
Fanuc G72.2 Lineaire Kopie Met behulp van G72.2 Lineaire Kopie G-code kan een figuur gespecificeerd door een subprogramma herhaaldelijk geproduceerd worden met Lineaire beweging. Programmering G72.2 P... L... I... J... Parameters ParameterBeschrijving PSubprogramma nummer LAantal keer dat de o
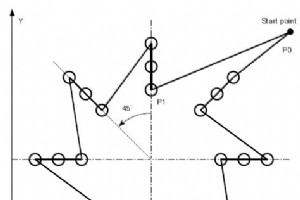
Dit CNC-programma voorbeeld toont hoe zowel G72.1 als G72.2 figuur kopieerfuncties elkaar kunnen aanroepen in één hoofdprogramma, lees de Programma Notities hieronder zorgvuldig. Programmering Fanuc G72.1 Rotatie Kopie Met behulp van G72.1 Rotatie Kopie G-code kan een figuur gespecificeerd door ee
Okuma OSP-P300S/P300L Alarm-B lijst. Voor CNC-werkers die werken op CNC-machines met Okuma CNC-besturingen. Classificatie van Okuma Alarmen Alarmen gerelateerd aan de OSP zijn ingedeeld in vijf typen, namelijk: Alarm P Alarm A Alarm B (hieronder vermeld) Alarm C Alarm D ERROR Hieron
Haas M00 Stop Programma De M00-code wordt gebruikt om een programma te stoppen. Haas M00 stopt de: assen spindel schakelt de koeling uit (inclusief Door Spindel Koeling) Het volgende blok (blok na de M00) wordt gehighlighted wanneer bekeken in de programma-editor. Indrukken op Cycle Start zal de p

Haas M01 Optionele Programma Stop M01 werkt hetzelfde als M00, maar de Optionele Stop functie moet ingeschakeld zijn. M-Code Gegevens Modaal/Niet-ModaalFrees/Draaibank ModaalBeide Programmeren M01 Gerelateerde Instellingen 17 – Opt Stop Lock Out 39 – Signaal bij M00, M01, M02, M30
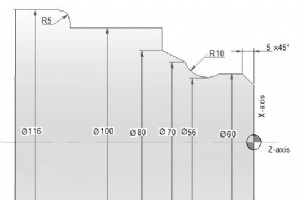
Een makkelijk te begrijpen CNC programmeervoorbeeld voor draaicentra/CNC-draaibanken, bedoeld voor CNC-machinisten die werken op CNC-draaicentra/draaibankmachines. Dit programmeervoorbeeld kan dienen als leeroefening voor beginnende CNC-programmeurs/machinisten. CNC Draaicentrum Programmeervoorbeeld
Deze M-code lijst voor de Doosan MX serie is bedoeld voor CNC-machinisten en programmeurs. M-codes voor zowel de bovenste als de onderste eenheid worden weergegeven. Doosan MX Serie CNCDeze lijst met M-codes is van toepassing op de volgende CNC-machines: Doosan PUMA serie MX2000, MX2000L/T/LT/S/LS/
Deze M-code lijst voor de Doosan TT serie is bedoeld voor CNC-machinisten en programmeurs. M-codes voor zowel de bovenste als de onderste eenheid worden weergegeven. Doosan TT Serie CNCDeze lijst met M-codes is van toepassing op de volgende CNC-machines: Doosan PUMA serie TT1500MS/SY TT1800MS/SY TT
Alarmlijst voor Doosan MX Series CNC freescentra/draaibanken. Doosan MX Series CNC Alarmwerken voor de volgende CNC-machines: Doosan PUMA series MX2000, MX2000L/T/LT/S/LS/LST MX2500, MX2500L/T/LT/S/LS/LST MX3000, MX3000S Doosan MX Series Alarmlijst Alarm Nr.Melding 2001OF NOODSTOPKNOP
Alarmlijst voor Doosan TT Serie CNC-bewerkingscentra/CNC-draaibanken.Doosan TT Serie CNCAlarmen werken voor de volgende CNC-machines,Doosan PUMA serieTT1500MS/SYTT1800MS/SYTT2000SYTT2500MS/SYDoosan TT Serie Alarm LijstAlarmMelding2001OF NOODSTOPKNOP INGEDRUKT IS OF OVERTRAVEL VAN ASSEN GEDETECTEERD,
Het deel van een gereedschapsoffsetwaarde dat gebruikt wordt om te compenseren voor gereedschapslijtage.
CNC machine
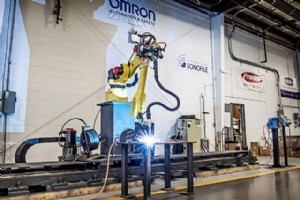
Hoe Lasrobots Automotive Onderdelenproductie Revolutie

Optimalisatie van titaniumprecursors voor hoogpresterende compacte TiO₂-lagen in perovskiet zonnecellen

OEE Beheersen: Praktische Gids Om Productie-efficiëntie Te Maximaliseren

CNC Ontwerp Meesterworden: Complete Gids voor Bewerkingsregels, Tips & Beperkingen

