Industriële fabricage
CNC machine
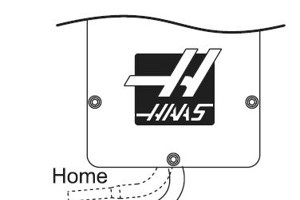
Haas M35 KOELMIDDELKRAAN POSITIE OMHOOG M35 KOELMIDDELKRAAN POSITIE OMHOOG, DECREMENTEREN (-1) M35 verlaagt de koelmiddelkraanpositie met één stap omhoog. Het verlagen van de kraanpositie zorgt ervoor dat de kraan omhoog beweegt naar de huispositie. De huispositie is aangewezen als nul. M35 Voorbee
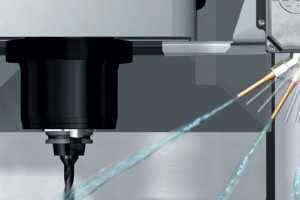
Haas programmeerbare koelmiddeldüse Draai de koelmiddelkraan niet met de hand. Ernstige motorschade zal optreden. Gebruik van de programmeerbare koelmiddeldüse Haas Alarm 196 KOELMIDDELKRAAN FOUT M34 KOELMIDDELKRAAN POSITIE OMLAAG M35 KOELMIDDELKRAAN POSITIE OMHOOG
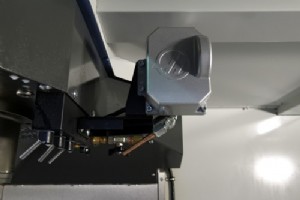
Haas programmeerbare koelmiddeldüse (P-Cool) Haas CNC verticale en horizontale bewerkingscentra (VMCs en HMCs) zijn beschikbaar met een programmeerbare koelmiddeldüse (P-Cool) die het koelmiddel automatisch precies op het snijgebied richt voor elk gereedschap. Dit verbetert de koeling, spaanafvoer
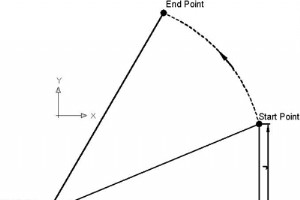
Het vierde deel van de serie Cirkelinterpolatie Concepten & Programmeren legt uit hoe een CNC-programma voor een boog gemaakt kan worden als de boogstraal (R) niet direct gegeven is. Lees andere delen van dit artikel Deel 1 (Concepten) Deel 2 (Gebruik van R) Deel 3 (Gebruik van I J K) Deel 4 (Onbek
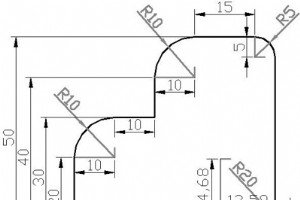
Vijfde deel van de serie Cirkelinterpolatie Concepten & Programmeren. Dit artikel bespreekt het gebruik van: G90 Absoluut programmeren G91 Incrementeel programmeren met CNC-programmavoorbeelden die zowel G90 als G91 uitleggen. Lees andere delen van dit artikel Deel 1 (Concepten) Deel 2 (Gebruik v

Een werktuigmachine die voornamelijk draait, maar over live-tooling beschikt (een spindel op de revolver) voor freesbewerkingen. Van softwareperspectief is een draaicentrum mogelijk gemaakt door de vermogen van de NC om transformaties te doorgeven en cylindrische transformaties uit te voeren. De mod
De merknaam voor Siemens numerieke besturingen. De naam van de organisatorische eenheid van Siemens die numerieke besturingen ontwerpt en produceert.
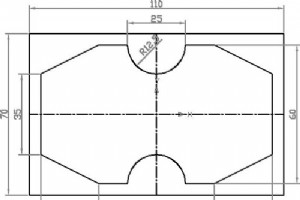
Zesde deel van de serie Cirkelinterpolatie Concepten & Programmeren. Dit artikel besprakt de toepassingen van cirkelinterpolatie, met twee oefeningen voor CNC-machinisten om te programmeren, toepassen en testen wat ze geleerd hebben. Lees andere delen van dit artikel Deel 1 (Concepten) Deel 2 (Gebr
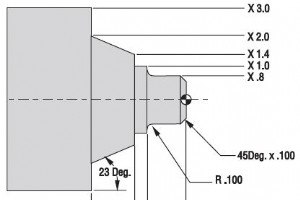
Haas draaibank programmeervoorbeeld ter illustratie van het gebruik en programmeren van Haas G72 Type I Ruw Afsteekcyclus / G70 Afwerkcyclus. De code werkt ook op Fanuc CNC-draaibanken met weinig of geen wijzigingen. Alle gebruikte G-/M-codes worden hieronder beschreven. Haas G72 Type I Ruw G70 Afwe
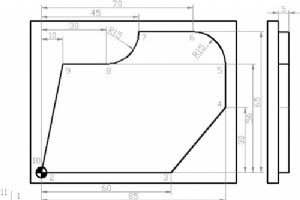
Dit cirkelinterpolatie programmeervoorbeeld toont wat cirkelinterpolatie is en hoe je het programmeert. Lees eerst de Cirkelinterpolatie Concepten & Programmeren artikelen (hieronder). Daarna is dit voorbeeld eenvoudig basiswerk. Cirkelinterpolatie Concepten & Programmeren artikelen Deel 1 (Concept
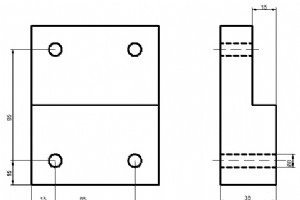
G81 boorcyclus programmeervoorbeeld dat laat zien hoe een tweetraps blok economisch geboord kan worden. De CNC-programmacode is zichzelf verklarend, geen complexe technieken worden gebruikt. G81 Boren tweetraps blok G81 boren tweetraps blok N10 T4 M6 (SPIRAALBOOR 8) N15 G90 G54 G00 X15 Y15 N20 S100
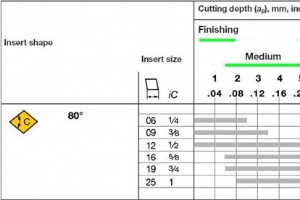
De onderstaande afbeelding is afkomstig uit de Sandvik Coromant Draaigereedschappen – Algemeen Draaien Catalogus. Het grafiek toont Voer & Snijdiepte voor Afwerken tot Ruwen volgens Sandvik Coromant aanbevelingen voor diverse algemene draaiplaten zoals CNMG, DNMG, RNMG, SNMG, TNMG, VNMG, WNMG, KNMX.
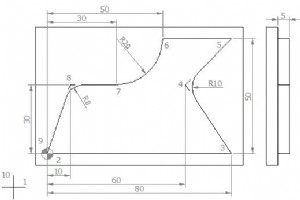
Hoewel deze tekening complex lijkt, is het programmeren ervan eenvoudig. Lees eerst de artikelen over cirkelinterpolatie: Cirkelinterpolatie Concepten & Programmeren artikelen Deel 1 (Concepten) Deel 2 (Gebruik van R) Deel 3 (Gebruik van I J K) Deel 4 (Onbekende R) Deel 5 (Voorbeelden) Deel 6 (Toep
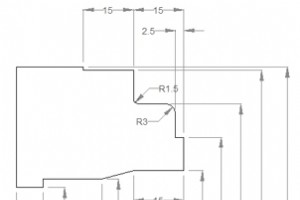
Een volledig CNC-programmeervoorbeeld met binnen-/buitendiameter bewerkingen (draaien/boren) voor machinisten die werken op een CNC-draaibank. Een must om te leren/oefenen voor wie CNC-programmeren leert. Het voordeel van dit voorbeeld is dat geen CNC-draaibank gecodeerde cycli worden gebruikt. CNC-
CNC-machinisten die werken op CNC-draai-/freesmachines met ProtoTRAK CNC-besturingen, kunnen gratis handleidingen downloaden van de website van Southwestern Industries. canuckmachineworks.ca ProtoTRAK Handleidingen ProtoTRAK-handleidingen zijn te downloaden van de Southwestern Industries Website. H
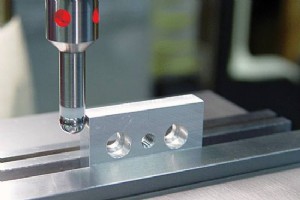
Hoe stel je een CNC-freesmachine in? Voordat we deze vraag beantwoorden, moeten diverse factoren worden overwogen: Is de machine verticaal of horizontaal? Hoeveel assen heeft de machine? Wat is de capaciteit van de gereedschapsrevolver? Hoe ga je het werkstuk vasthouden? Er wordt ook uitgegaan van
Fanuc programmeervoorbeeld dat het gebruik van meerdere Fanuc gecodeerde cycli in CNC-programmering toont. De volgende gecodeerde cycli worden gebruikt: G71 Ruw draaicyclus G72 Afsteekcyclus G70 Afwerkcyclus Fanuc G71 voor booroperatie Dit voorbeeld illustreert ook hoe de G71 draaicyclus kan worde
Haas-freesmachine Hoe goed ken je je Haas-freesmachine? Hier is een reeks vragen over Haas-frees instellingen, zodat je kunt testen hoeveel je van de interne werking van je Haas-freesmachine weet. Haas Serienummer Wat is het serienummer van je Haas-besturing, en waar staat het vermeld in de Haas-ins
Controleren of het totale aantal tekens in een blok (direct na een einde-van-blok-code tot de volgende einde-van-blok-code) even of oneven is. Deze Vertical Parity (TV) check is een foutdetectiemethode in seriële datacommunicatie (zoals papierbandlezers of RS-232) tussen de CNC-besturing en externe
Intrekken van het gereedschap van het werkstuk, waardoor het gereedschap tijdens de bewerking kan worden uitgewisseld (bijv. bij breuk) of de bewerkingsstaat gecontroleerd kan worden, en vervolgens het gereedschap herpositioneren om de bewerking te hervatten. Deze functie (vaak G10.6 of machine-spec
CNC machine