Industriële fabricage
CNC machine
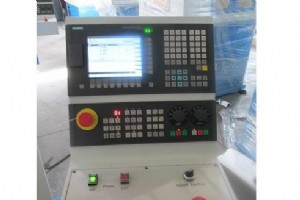
Hetzelfde als Cycle Start. NC Start wordt gebruikt om de uitvoering van het geselecteerde programma te starten. Het wordt gebruikt om de uitvoering van NC-blokken in de MDI-buffer te initiëren. Zie de Groene Knop onderaan, SIEMENS SINUMERIK 808D controller
Gebruik Juiste Maat Inbussleutels Gebruik altijd de juiste maat inbussleutels om een schroef te openen, anders kan de schroefkop beschadigd raken, en in dat geval moet u extra tijd en moeite doen om die beschadigde schroefkop los te krijgen.
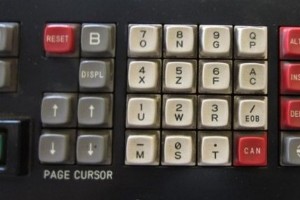
RESET na Programma Bewerking op Fanuc TC CNC-operators moeten altijd onthouden om de RESET-knop in te drukken voordat ze op CYCLE START drukken op CNC-machines met FANUC TC CNC-besturing (bijv. Gildemeister NEF 560), in het geval ze wijzigingen aanbrengen in hun CNC-deelprogramma.
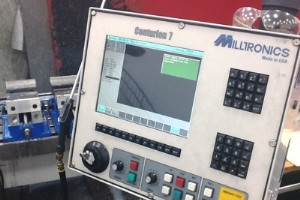
Milltronics Centurion 7 Complete opsomming van Milltronics Centurion 7 Voorbereidende Functies (G-CODES). Milltronics Centurion 7 Voorbereidende Functies (G-CODES) worden gebruikt als de CNC-operator de Centurion 6/7 in de tekstmodus of MDI-modus programmeert. Ze worden ook gegenereerd uit Centurion
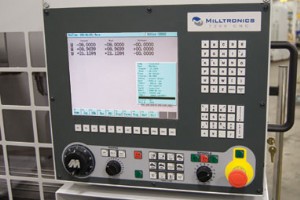
Milltronics G-code voor CNC-operators die werken op CNC-draaibankmachines met Milltronics CNC-besturingen. Je zou G-codes voor Milltronics Centurion 7 CNC-besturing kunnen lezen: Milltronics Centurion 7 G-code Lijst Milltronics CNC Besturing Milltronics G-code voor Draaibanken G-codeFunctie G
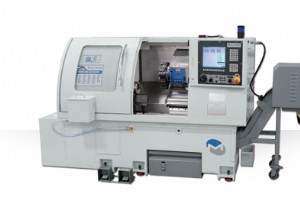
Complete Milltronics M-codes Lijst voor CNC-operators die werken op CNC-draaibankmachines met Milltronics CNC-besturing. Milltronics M-codes voor Draaibanken Milltronics M-codes voor Draaibanken M-codeFunctie M00Programmastop M01Optionele stop M02Programma-einde M30Programma-einde / Spindel U
Complete Milltronics G-code Lijst voor CNC-operators die werken op CNC-frees met Milltronics CNC-besturing. Je zou ook kunnen liken Milltronics G-code voor Draaibanken Milltronics M-codes voor Draaibanken Milltronics Centurion 7 G-code Lijst Milltronics G-codes voor Bearbeitingscentra Milltroni
Complete Milltronics M-codes voor Milltronics Bearbeitingscentra. Voor Milltronics Draaibank M-code lees Milltronics M-codes voor Draaibanken Milltronics M-codes voor Bearbeitingscentra Milltronics M-codes voor Bearbeitingscentra M-codeFunctie M00Programmastop M01Optionele stop M02Programma-e
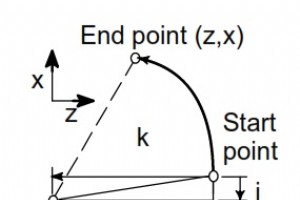
Fanuc Cirkelinterpolatie Fanuc Cirkelinterpolatie commandos (G02, G03 G-codes) worden gebruikt om een gereedschap langs een cirkelboog te bewegen. G02 – Cirkelinterpolatie Kloksgewijs. G03 – Cirkelinterpolatie Tegenkloksgewijs. Hoe Cirkelinterpolatie te Programmeren? Op CNC-draaibanken met Fanuc-bes
CNC-operators die werken op CNC-machines met Mitsubishi CNC-besturingen (MITSUBISHI CNC 700/70 Serie) kunnen gratis handleidingen downloaden voor Mitsubishi CNC-besturingen. Mitsubishi M70 Serie CNC Besturing Mitsubishi CNC Handleidingen Download Mitsubishi CNC Handleidingen van de Mitsubishi web
Complete Mitsubishi CNC G-codes lijst voor CNC-operators die werken op CNC-bearbeitingscentra met Mitsubishi CNC-besturingen (700/70 Serie). Mitsubishi CNC Handleidingen CNC-operators kunnen gratis Mitsubishi CNC Handleidingen downloaden voor Mitsubishi CNC 700/70 Serie Programmeerhandleiding (Bearb
Mitsubishi G-codes voor CNC-draaibanken met Mitsubishi CNC-besturingen (Mitsubishi 700/70 Serie). Mitsubishi G-codes voor Bearbeitingscentra staan hier: Mitsubishi CNC G-codes – Bearbeitingscentra 700/70 Serie Mitsubishi Handleidingen CNC-operators kunnen gratis Mitsubishi CNC Handleidingen download
Fanuc M-codes voor Fadal Bearbeitingscentra met FANUC Series 18i–MB5 CNC-besturingen. Fadal Bearbeitingscentrum Fanuc M-codes M-codeBetekenis M00Programmastop M01Optionele programmastop M02Programma-einde M30Programma-einde M98Subprogramma aanroep M99Subprogramma einde M03Spindel start voorwa
Fanuc Alarmcodes Lijst Fanuc Alarmcodes voor CNC-operators. Fanuc Besturingen Deze Fanuc alarmen zijn geldig voor de volgende Fanuc CNC-besturingen: 0i Model A 0i/0iMate Model B 16/18 Model PB 16/18 Model C 16i/18i Model A 16i/18i Model B 16iL Model A 20i 21 Model B 21i Model A 21i Model B 21i Mode
Haas Alarmcodes (Foutcodes) voor CNC-operators. Haas Alarmcodes Haas Alarmcodes 101 – COMM. STORING MET MOCON/MOCON GEHEUGENFOUT 102 – SERVOS UIT 103 – X SERVO FOUT TE GROOT 104 – Y SERVO FOUT TE GROOT 105 – Z SERVO FOUT TE GROOT 106 – A SERVO FOUT TE GROOT 107 – NOODSTOP 108 – X SERVO OVERBELAS
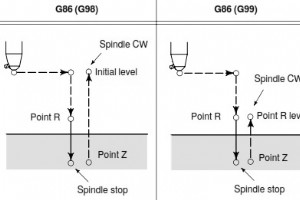
G86 Boorcyclus De Fanuc G86 Boorcyclus wordt gebruikt om gaten te boren. Het gereedschap beweegt met voeding naar de bodem van het gat en trekt zich vervolgens met snelle verplaatsing terug uit het gat. G86 Boorcyclus Formaat G86 X Y Z R F K Parameters X Y – Gatpositiegegevens. Z – Boordiepgte (Abso
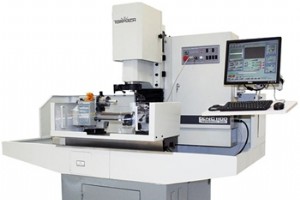
Complete lijst van G-codes voor de Tormach Duality Draaibank. Tormach PCNC Duality Draaibank De Duality Draaibank monteert op het bed van de Tormach PCNC 1100, waardoor uw CNC-freesmachine omgezet wordt in een lichte CNC-draaibank voor prototyping en kleine draaiprojecten. Tormach PCNC Duality Dra
Tormach M-codes, deze M-codes werken op de volgende Tormach PCNC-modellen: Tormach PCNC 1100 Tormach PCNC 770 Tormach PCNC Duality Draaibank Tormach PCNC 1100 Tormach M-codes M-codeBetekenis M0Programmastop M1Optionele programmastop M2Programma-einde M3Spindel kloksgewijs draaien M4Spindel
Tormach G04 Dwell De Tormach G04 Dwell-opdracht houdt de assen onbeweeglijk voor de tijd in seconden die wordt gespecificeerd door de P-parameter. G04 Dwell G04 Dwell G-code Formaat G04 P Tormach G04 Dwell Voorbeeld Dwell voor half een seconde G04 P0.5 Let op De Tormach G04 Dwell P-waarde kan nie
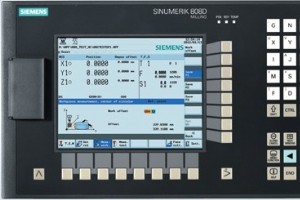
Complete lijst van Siemens Sinumerik 808D G-codes voor CNC-operators/programmeurs die in ISO-dialectmodus werken. CNC-operators zouden ook kunnen liken Siemens Sinumerik 808D Handleidingen Gratis Download SINUMERIK 808D op PC (Sinumerik 808D Trainingssoftware) Siemens Sinumerik 808D Frees Overzicht
CNC machine