



Fanuc G84 Tappencyclus: Complete Gids & Syntaxis
G84 tappencyclus voert tappenoperatie uit, tappen wordt uitgevoerd door de spindel kloksgewijs te laten draaien, wanneer de bodem van het gat bereikt is, wordt de spindel in de omgekeerde richting gedraaid voor terugtrekking. Deze gehele operatie creëert draad.
Syntaxis
G84 X... Y... Z... R... P... F... K...
| Parameter | Omschrijving |
|---|---|
| X | Gatpositie in X-as. |
| Y | Gatpositie in Y-as. |
| Z | Diepte, tappen van R-vlak naar Z-diepte. |
| R | Positie van het R-vlak. |
| P | Wachttijd. |
| K | Aantal cyclusherhalingen (indien vereist). |
| F | Voedsnelheid. |
Eenmaal in programma gegeven, wordt G84 tappencyclus herhaald bij elke asbeweging totdat G80 in programma gegeven wordt om de tappencyclus te beëindigen.
Opmerkingen
Voedsnelheid overschrijding wordt genegeerd tijdens tappen.
Voedhouden stopt de machine niet totdat de terugkeerbewerking voltooid is.
Gebruik
N150 M6 T2 N160 G90 G00 X60 Y28 Z12 S100 M03 N170 G99 G84 X60 Y28 Z-17 P300 R2 F120 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
Werking
Korte beschrijving van hoe G84 tappencyclus werkt:
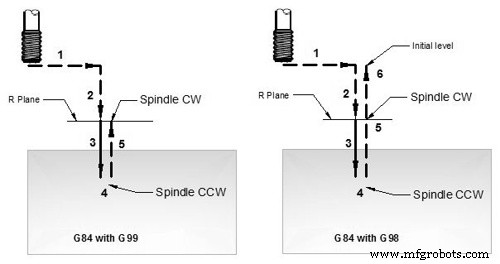
G84 tappencyclus werking
0- CW Spindeldraaicommando (M03) moet in deelprogramma gegeven worden.
1- Snelle verplaatsing naar X, Y positie (voorgeboorde gatpositie).
2- Snelle verplaatsing naar R-vlak.
3- Tappenoperatie wordt uitgevoerd tot Z-diepte (met tappenvoeding gegeven met G84).
4-1- Wachten voor tijd gespecificeerd met P
4-2- Spindel wordt CCW gedraaid
5- Tap wordt teruggetrokken met de gespecificeerde voeding.
Op R-vlak wordt spindel CW gedraaid.
Als G99 gespecificeerd is, eindigt tappen voor dit gat hier,
6- Als G98 in programma gegeven is, dan wordt tap verplaatst naar Initiëel-niveau.
G98 G99 Modi
Na voltooiing van tappen kan de terugkeerhoogte worden gecontroleerd door gebruik van G98 of G99.
G98 Tap zal terugkeren naar het Initiële niveau
G99 Tap zal terugkeren naar R-vlak.
G98, G99 kunnen meerdere keren gebruikt worden tijdens G84 tappencyclus.
Herhaald Boren
G84 tappencyclus kan meerdere keren herhaald worden als K-waarde gegeven is.
Voor werkvoorbeeld zie G81 boorcyclus.
Werkvoorbeeld
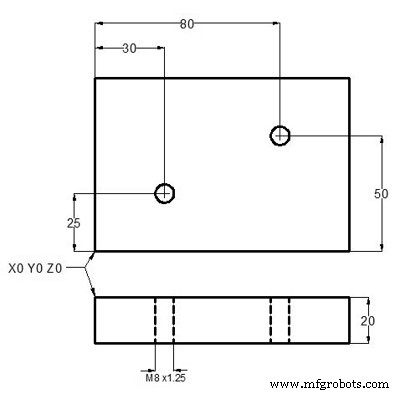
G84 tappencyclus voorbeeld
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S100 M03 N40 G43 H01 Z5 M08 N50 G84 Z-20 R2 F1.25 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
CNC machine
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Taper draaien beheersen op Fanuc G76 CNC draaibanken
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- CNC Fanuc G73 patroonherhalingscyclus: een uitgebreide gids
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Fanuc G92 Draadcyclus Beheersen: Eenvoudige Programmering & Precieze Controle
- Geoptimaliseerde Fanuc G75 Nutcyclus: Een-regel Formaat Gids
- De G78 draadcyclus in Fanuc-draaibankprogrammering begrijpen
- Uitgebreide Fanuc G-code Referentie voor CNC Programmering
- ECS G84 Tappyclus: Instelling en Optimalisatie voor Freesmachines