



Beheersen Fanuc G82 Boorcyclus: Precies Uitboren voor Nauwkeurige Diepten
G82 boorcyclus wordt ook G82 uitboorcyclus genoemd.
G82 is een normale boorcyclus, het enige verschil is dat het wacht voor een gespecificeerde tijd op de bodem van het gat, normaal gebruikt voor nauwkeurige diepteboring.
Syntaxis
G82 X... Y... Z... R... P... F... K...
| Parameter | Omschrijving |
|---|---|
| X | Gatpositie in X-as. |
| Y | Gatpositie in Y-as. |
| Z | Diepte, gereedschap zal met voeding reizen naar Z-diepte vanaf R-vlak. |
| R | Positie van het R-vlak. |
| P | Dwell op de bodem van het gat. |
| K | Aantal cyclusherhalingen (indien vereist). |
| F | Voedsnelheid. |
Gebruik
N30 G82 X10 Y30 Z-17 R2 P1000 F75 N40 Y10 N50 X30 N60 Y30 N70 G80
Eenmaal G82 boorcyclus gespecificeerd met zijn parameters in een programblok, zal dit boren blijven bij elke asbeweging, totdat de cyclus beëindigd wordt met G80.
Werking
Hoe G82 boorcyclus werkt:
1- Snelle verplaatsing naar X, Y positie
2- Snelle verplaatsing naar R-vlakpositie
3- Boren met voeding van R-vlak naar Z-dieptepositie.
4- Wachten voor gespecificeerde tijd op gatbodem.
5- Snelle verplaatsing naar R-vlak of Initiëel-niveau afhankelijk van G99, G98 modus.
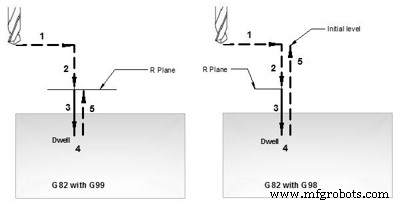
G82 boorcyclus werking
G98 G99 Modi
Hoe G82 boorcyclus zich gedraagt bij G98 of G99 modus:
G98 Boor zal terugkeren naar het Initiële niveau
G99 Boor zal terugkeren naar R-vlak.
Voor een werkvoorbeeld zie G81 boorcyclus.
Voorbeeld
N30 G82 X10 Y30 Z-17 R2 P2000 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Herhaald Boren
Als K-parameterwaarde gegeven is met G82 boorcyclus, dan zal boren het aantal keren herhalen dat gegeven is met K. Een effectief gebruik van herhaald boren is bij het boren van meerdere gaten op dezelfde afstand, op deze manier wordt G82 cyclus gebruikt in G91 incrementele modus. Zie G81 boorcyclus voor herhaald boren voorbeeld.
Werkvoorbeeld
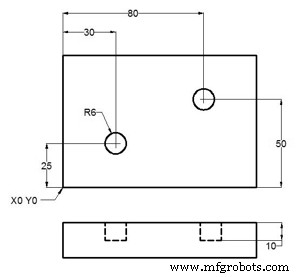
G82 boorcyclus voorbeeld
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S1200 M03 N40 G43 H01 Z5 M08 N50 G82 Z-10 R2 P1000 F75 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
CNC machine
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Efficiënt peck boren op een Fanuc CNC draaibank met G74 cyclus
- Taper draaien beheersen op Fanuc G76 CNC draaibanken
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- CNC Fanuc G73 patroonherhalingscyclus: een uitgebreide gids
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Fanuc G92 Draadcyclus Beheersen: Eenvoudige Programmering & Precieze Controle
- G83 Peek Boorcyclus beheersen: Efficiënt diepgat bewerken voorbeeld
- Fanuc G83 Peek Boorcyclus – Diepgat Boren Handleiding
- Uitgebreide Fanuc G-code Referentie voor CNC Programmering
- ECS G82 Boorcyclus met Wachttijd voor Spanbreking