


Industriële fabricage
CNC machine
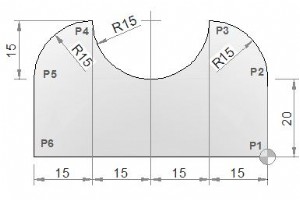
CNC freesmachine programma dat meerdere bogen combineert/koppelt. Meerdere Boog CNC Freesprogramma G2 G3 I J CNC Deelprogramma N10 M6 T1 G43 H1 M3 N15 S500 F120 N20 G0 X0 Y0 (P1) N25 G1 Y20 (P2) N30 G3 X-15 Y35 I-15 J0 (P3) N35 G2 X-45 Y35 I-15 J0 (P4) N40 G3 X-60 Y20 I0 J-15 (P5) N45 G1 Y0 (P6) N5
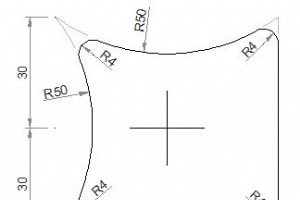
G02 G03 Circulaire interpolatie CNC frees voorbeeldprogramma. G02 G03 Voorbeeld CNC Frees CNC Deelprogramma G0 X30 Y-30 (P1) G1 Y22.67 (P2) G3 X24.07 Y26.18 R4 (P3) G2 X-18.27 Y23.46 R50 (P4) G3 X-23.46 Y18.27 R4 (P5) G2 X-23.46 Y-18.27 R50 (P6) G3 X-18.27 Y-23.46 R4 (P7) G2 X24.07 Y-26.18 R50 (P8
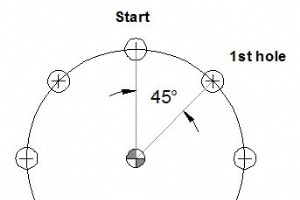
Fadal L93NN Bolt Hole Circle (BHC)De Fadal L93NN subroutine wordt gebruikt voor patroonboren in een cirkel, meestal Bolt Hole Circle genoemd. Programmering N5 L93NN R0... R1... R2... Parameters ParameterBeschrijving R0Richting en afstand in X-as van startpositie tot middelpunt van cirkel. R1Rich
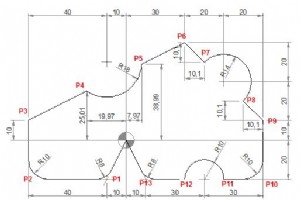
Een CNC freesprogramma voor CNC-machinisten/programmeurs die net beginnen met basis CNC-programmeringstechnieken. CNC Frees Voorbeeldprogramma CNC Programma N40 G90 G00 X0 Y0 N50 G01 X-10 Y-20 R8 (P1) N60 G01 X-50 R10 (P2) N70 Y10 (P3) N80 X-19.97 Y25.01 (P4) N90 G03 X7.97 Y38.99 R18 (P5) N100 G01
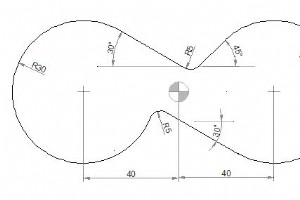
CNC freesprogramma voorbeeld voor CNC-machinisten. CNC Frees Programmeer Voorbeeld CNC Programma G0 X-60 Y0 G1 X-70 (P1) G2 X-25.02 Y25.97 R30 (P2) G1 X2.46 Y10.13 (P3) G3 X8.5 Y10.92 R5 (P4) G1 X18.79 Y21.21 (P5) G2 X25.13 Y-26.05 I21.21 J-21.21 (P6) G1 X-5 Y-8.66 (P7) G3 X-12.14 Y-11.13 R5 (P8)
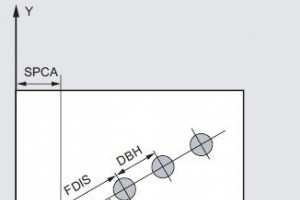
Sinumerik HOLES1 Rij van gaten De Sinumerik HOLES1 cyclus wordt gebruikt om een rij gaten op een rechte lijn te produceren. Programmering G17 Vlak actief HOLES1 (SPCA, SPCO, STA1, FDIS, DBH, NUM) Parameters ParameterBeschrijving SPCAReferentiepunt in X-as (absoluut) SPCOReferentiepunt in Y-as (
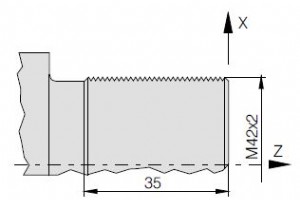
Ingediend door: Sinumerik Programmeur Tekening/Afbeelding CNC Programma G54 G53 G0 X610 Z350 T5 D1 G95 S1000 M4 G0 X44 Z12 CYCLE97(,42,0,-35,42,42,10,3,2.76, ,30, ,5,2,3,1,1) G0 X200 Z100 M30
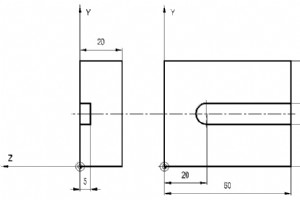
Ingediend door: Brian Tekening/Afbeelding CNC Programma 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S 2200 5 L X+57 Y+25 Z+2 R0 FMAX M03 6 L Z-5 R F80 M 7 L X+20 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1
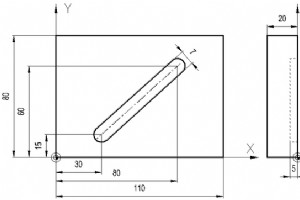
Ingediend door: Brian Tekening/Afbeelding CNC Programma 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+110 Y+80 Z+0 3 TOOL DEF 1 L+0 R+3.5 4 TOOL CALL 1 Z S 2200 5 L X+30 Y+15 Z+2 R0 FMAX M03 6 L Z-5 R F40 M 7 L X+80 Y+60 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1
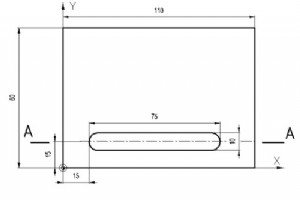
Ingediend door: Brian Tekening/Afbeelding CNC Programma 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+110 Y+80 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S 2200 5 L X+20 Y+15 Z+2 R0 FMAX M03 6 L Z-5 R F40 M 7 L X+85 Z-7 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1
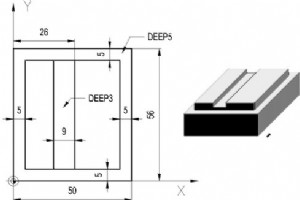
Ingediend door: Brian Tekening/Afbeelding CNC Programma 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+4,5 4 TOOL CALL 1 Z S 2200 5 L X+5 Y-7 Z+2 R0 FMAX M03 6 L Z-5 RL F40 M 7 L Y+51 R F80 M 8 L X+45 R F M 9 L Y+5 R F M 10 L X-10 R F M 11 L Z+2 R0 FM
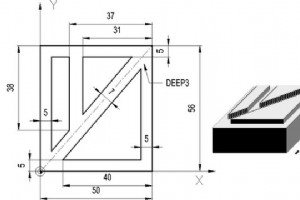
Ingediend door: Brian Tekening/Afbeelding CNC Programma 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+3,5 4 TOOL DEF 2 L+0 R+3 5 TOOL CALL 1 Z S 2400 6 L X+5 Y-7 Z+2 R0 FMAX M03 7 L Z-3 RL F40 M 8 L Y+51 R F80 M 9 L X+45 R F M 10 L Y+5 R F M 11 L X
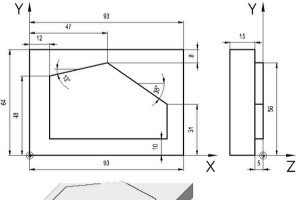
Ingediend door: Brian Tekening/Afbeelding CNC Programma 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-15 2 BLK FORM 0.2 X+93 Y+64 Z+0 3 TOOL DEF 1 L+0 R+17 4 TOOL CALL 1 Z S 2400 5 L X-20 Y+10 Z+2 R0 FMAX M03 6 L Z-5 RR F40 M 7 L X+83 R F80 M 8 L Y+31 R F M 9 L X+47 Y+56 R F M 10 L X+12 Y+48 R F M
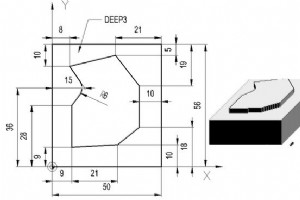
Ingediend door: Brian Tekening/Afbeelding CNC Programma 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+6 4 TOOL DEF 2 L+0 R+15 5 TOOL CALL 1 Z S 2400 6 L X-20 Y+9 Z+2 R0 FMAX M03 7 L Z-3 RR F40 M 8 L X+30 Y+10 R F80 M 9 L X+40 IY+8 R F M 10 L Y+37 R
Ingediend door: Tanveer Tekening/Afbeelding CNC Programma O1234 (Programma Nummer) N5 G90 G20 (ABSOLUUT COÖRDINAAT. IN INCHES) N10 M06 T3 (WERKZEUGWISSEL NAAR WERKZEUG #3) N15 M03 S1250 (SPINDEL AAN KLOKSGEWIJS OP 1250RPM) N20 G00 X1 Y1 (SNEL NAAR X1 Y1) N25 Z0.1 (SNEL NAAR Z0.1) N30 G01 Z-0.125

Ingediend door: Machinist CNC Programma T? M6 (DRAADMESEL) G0 G90 G40 G21 G17 G94 G80 G54 X? Y? S? M3 (Beweeg naar boorgat centrum) G43 Z? H? ; G65 P1002 A? B? D? (A = DRAAD DIAMETER) (B = PAS) (D = STRAAL OFFSET NUMMER) M30 O1002 #11=[[#1*0.8]/2] #12=[[#1/2]-#11] ; G91 Y#12 G41 X#11 D#7 G3 X-#11
Ingediend door: Machinist CNC Programma T? M6 (EINDMESEL) G0 G90 G40 G21 G17 G94 G80 G54 X? Y? S? M3 (Beweeg naar boorgat centrum) G43 Z? H? ; G65 P1001 A? D? (A = INKEERGAT DIAMETER) (D = STRAAL OFFSET NUMMER) M30 O1001 #11=[[#1*0.8]/2] #12=[[#1/2]-#11] G91 Y#12 G41 X#11 D#7 G3 X-#11 Y#11 R#11 J-
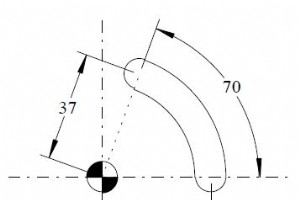
Ingediend door: Machinist Tekening/Afbeelding CNC Programma ;A = #1 (Starthoek 0 graden) ;B = #2 (Startstraal) ;C = #3 (Increment hoek voor nauwkeurigheidsberekeningen.) ;I = #4 (Eindhoek) ;J = #5 (Eindstraal) ;K = #6 (Freesvoeding) O2222 T5 M6 G0 G90 G40 G21 G17 G94 G80 G54 X35 Y0 S500 M3 G43 Z1
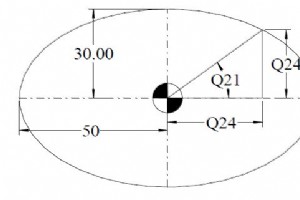
Ingediend door: Machinist Tekening/Afbeelding CNC Programma T1 M6 G0 G90 G40 G21 G17 G94 G80 G54 X0 Y0 S? M3 G43 Z5 H? G1 Z-? F? #20 = 2 ; Incrementele graad berekening #21 = 0 ; Start Hoek #22 = 30 ; Y As Straal #23 = 50 ; X As Straal G41 X#23 D? ; Compensatiebeweging naar rechterkant van intern
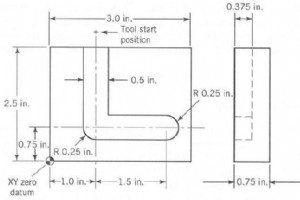
Ingediend door: Brian Tekening/Afbeelding CNC Programma % (Aanwijzing start van programma) N005 G90 G70 (Specificeert absolute afmetingen, inch eenheden) N010 G97 G94 T01 (Specificeert eenheden voor snelheid en voersnelheid; laadt eerste werkzeug) N015 G00 X1000 Y3000 Z250 F0 (Snelle positionerin
CNC machine


