



Optimaliseren Fanuc G81 Boorcyclus voor Efficiënt Spotboren
G81 boorcyclus wordt gebruikt voor eenvoudige boor-/spotbooroperaties.
Syntaxis
G81 X... Y... Z... R... K... F...
| Parameter | Omschrijving |
|---|---|
| X | Gatpositie in X-as. |
| Y | Gatpositie in Y-as. |
| Z | Diepte, gereedschap zal met voeding reizen naar Z-diepte vanaf R-vlak. |
| R | Positie van het R-vlak. |
| K | Aantal cyclusherhalingen (indien vereist). |
| F | Voedsnelheid. |
Eenmaal G81 boorcyclus gedefinieerd, wordt de gecanned cyclus herhaald bij elke X-Y-positie in opeenvolgende blokken. Dus G81 boorcyclus moet geannuleerd worden met G80.
Gebruik
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 X30 N60 Y30 N70 X90 N80 Y10 N90 G80
In het bovenstaande voorbeeld begint boren met G81 boorcyclus op X10 Y30, dus eerste boorgat zal op X10 Y30 zijn, dan tweede op Y10, derde op X30, vierde op Y30, vijfde op X90 en de laatste op Y10, omdat volgende blok G80 code heeft, dus boorcyclus zal niet meer herhaald worden.
Werking
Kort beschreven hoe G81 boorcyclus werkt:
1- Snelle verplaatsing naar de gespecificeerde X,Y-as positie (boorpositie).
2- Snelle verplaatsing naar R-vlakpositie.
3- Boren met gespecificeerde voeding van R-vlakpositie naar Z-dieptepositie.
4- Snelle verplaatsing naar Initiëel niveau of R-vlak afhankelijk van G98, G99 modi.
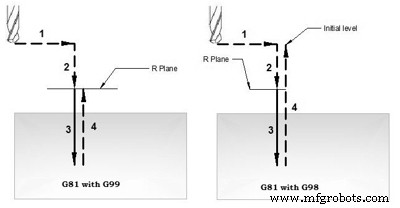
G81 boorcyclus werking
G98 G99 Modi
Na voltooiing van boordiepte wordt de terugkeer gemaakt met snelle voeding, de terugkeerhoogte kan worden gecontroleerd door gebruik van G98 of G99.
G98 Boor zal terugkeren naar het Initiële niveau
G99 Boor zal terugkeren naar R-vlak.
G98, G99 kunnen meerdere keren gebruikt worden tijdens G81 boorcyclus.
Voorbeeld
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Herhaald Boren
Met G81 boorcyclus kan booroperatie meerdere keren herhaald worden. Het boren wordt K keer herhaald wanneer die parameter gegeven is met G81 boorcyclus.
Herhaald boren wordt normaal gebruikt met G91 Incrementele modus, en een goed voorbeeld van herhaald boren is roosterplaat boren. Het voorbeeld voor herhaald boren is hieronder gegeven.
Werkvoorbeelden
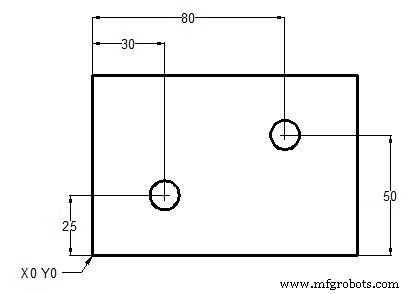
G81 Boorcyclus Voorbeeld
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S1200 M03 N40 G43 H01 Z5 M08 N50 G81 Z-10 R2 F75 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
G98 G99 Voorbeeld
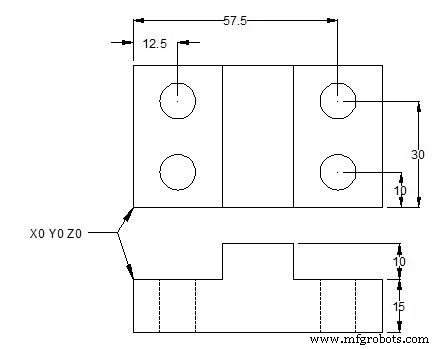
G81 boorcyclus gebruik met G98 G99
N10 M06 T1 N20 G90 G00 X12.5 Y10 Z12 S1000 M03 N30 G99 G81 X12.5 Y10 Z-17 R2 F75 N40 Y30 N50 G98 X57.5 N60 G99 Y10 N70 G91 G80 G28 X0 Y0 Z0 M05 N80 M30
Herhaald Boren Voorbeeld
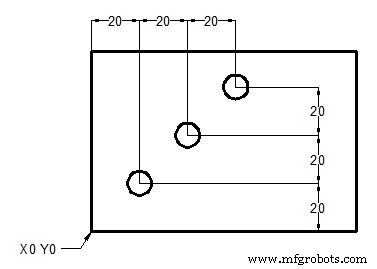
Herhaald boren met G81 Boorcyclus
T1 M6 G00 G90 G40 G21 G17 G94 G54 X0 Y0 S1000 M03 G43 H1 Z100 Z3 G81 G99 G91 X20 Y20 R3 Z-20 K3 F100 M08 G80 G00 G90 Z100 M30
OF
T1 M6 G00 G90 G40 G21 G17 G94 G54 X20 Y20 S1000 M03 G43 H1 Z100 Z3 G81 G99 R3 Z-20 F100 M08 G91 X20 Y20 K2 G80 G00 G90 Z100 M30
CNC machine
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Efficiënt peck boren op een Fanuc CNC draaibank met G74 cyclus
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
- CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- G81 Boorcyclus met G91 Incrementale modus beheersen: Stap-voor-stap voorbeeldprogramma
- Fanuc G83 Peek Boorcyclus – Diepgat Boren Handleiding
- Eigen G81 Boorcyclus Maken met Fanuc Macro en G66 Modale Roep
- ECS G81/3: 3-Laags Boorcyclus – Efficiënt Multi-Zone Gatboren
- ECS G81 Standaard Boorcyclus: Precieze Data Entry & Parameter Instellingen