



Toolafbuiging voorkomen: Oorzaken, gevolgen en praktische oplossingen
Elke freeskundig moet zich bewust zijn van toolafbuiging, aangezien te veel afbuiging kan leiden tot catastrofale falen in het gereedschap of werkstuk. Afbuiging is de verplaatsing van een object onder een belasting wat kromming en/of breuk veroorzaakt.
Bijvoorbeeld: Bij het bekijken van een sprongplank in rust zonder de druk van een persoons gewicht erop, is het plank recht. Maar naarmate de duiker verder naar het einde van de plank gaat, buigt het verder. Afbuiging in tooling kan op een vergelijkbare manier worden gedacht.
Afbuiging kan resulteren in:
- Verkorte toollevensduur en/of toolbreuk
- Minder goede oppervlakteafwerking
- Deel dimensionale on nauwkeurigheden
Toolafbuiging oplossingen
Minimaliseer uitsteeklengte
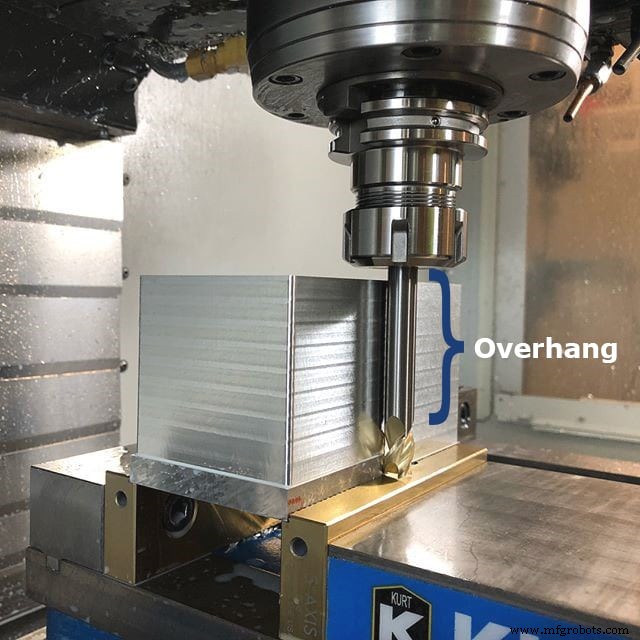
Uitsteeklengte verwijst naar de afstand die een tool uit de toolhouder steekt. Simpelweg, naarmate de uitsteeklengte toeneemt, neemt de kans op afbuiging van de tool toe. Hoe groter de afstand die een tool uit de houder hangt, hoe minder schacht er is om te grijpen, en afhankelijk van de schachtlengte, kan dit leiden tot harmonischen in het gereedschap die breuk kunnen veroorzaken. Simpel gezegd, voor optimale werkomstandigheden, minimaliseer uitsteeklengte door het gereedschap zoveel mogelijk in te spannen.
Lange kanaal vs. lange reek
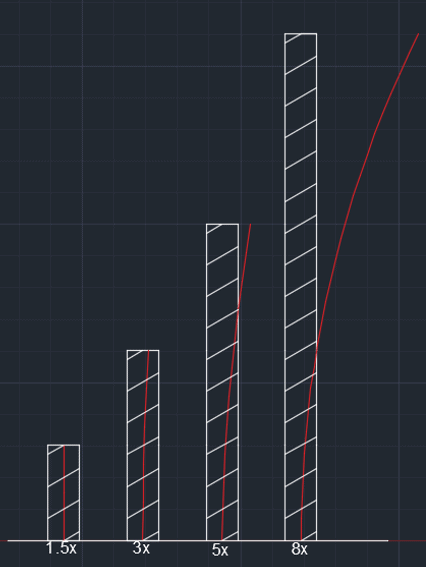
Een andere manier om afbuiging te minimaliseren is een vol begrip te hebben van de verschillen tussen een lange kanaal en een lange reek tool. De reden voor zo'n verschil in rigiditeit tussen de twee is de kerndiameter van het gereedschap. Hoe meer materiaal, hoe rigider het gereedschap; hoe korter de snijlengte, hoe rigider het gereedschap en hoe langer de toollevensduur. Hoewel elke toolingoptie zijn voordelen en noodzakelijke toepassingen heeft, is het gebruik van de juiste optie voor een operatie belangrijk.
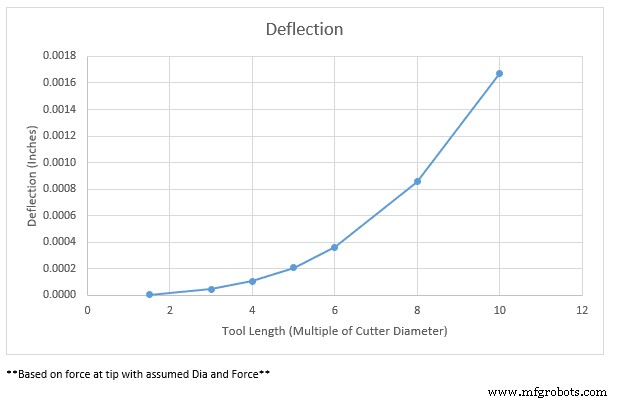
De onderstaande grafieken illustreren de relatie tussen kracht op de top en snijlengte, wat laat zien hoeveel het gereedschap zal afbuigen als alleen de top ingageerd is tijdens snijden. Een van de sleutelmanieren om de langste levensduur uit je tool te halen is door rigiditeit te verhogen door de kleinste reek en snijlengte op de grootste diameter tool te selecteren.
Klik hier om meer te weten te komen over juiste toolhouder en uitloop
Wanneer te kiezen voor een lange reek tool
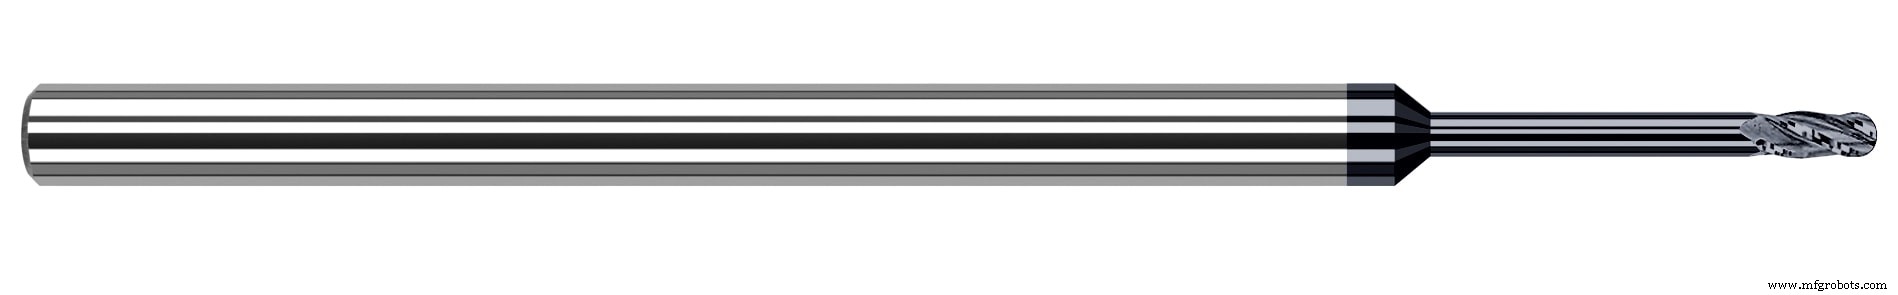
Reek-gereedschappen worden typisch gebruikt om materiaal te verwijderen waar een gat is dat de schacht niet in zou passen, maar een niet-snijde uitsteeking van de freesdiameter wel. Deze lengte van reek achter de snijden is ook licht verminderd van de freesdiameter om hielen (wrijving van niet-snijend oppervlak tegen het deel) te voorkomen. Reek-gereedschappen zijn een van de beste tools om aan een toolkist toe te voegen vanwege hun veelzijdigheid en toollevensduur.
Wanneer te kiezen voor een lange kanaal tool
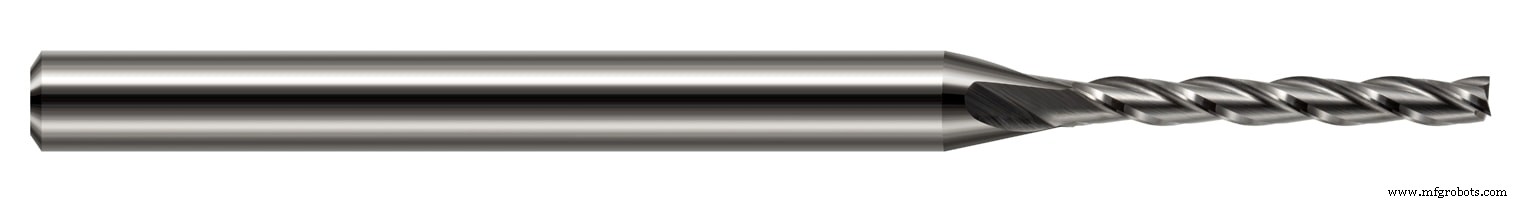
Lange kanaal tools hebben langere snijlangen en worden typisch gebruikt voor het handhaven van een naadloze wand aan de zijkant van een deel, of binnen een gleuf voor afwerktoepassingen. De kerndiameter is dezelfde grootte door de hele snijlengte, wat leidt tot meer potentieel voor afbuiging binnen een deel. Dit kan mogelijk leiden tot een getapte rand als te weinig van de snijden ingageerd is met een hoge voedsnelheid. Bij het frezen in diepe gleuven zijn deze tools zeer effectief. Bij het gebruik van HEM zijn ze ook zeer nuttig vanwege hun chip-evacuatie mogelijkheden die reek-gereedschappen niet hebben.
Afbuiging & tool kernsterkte
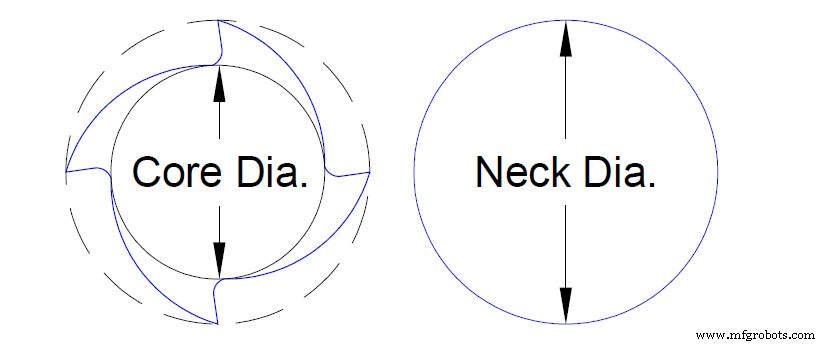
Diameter is een belangrijke factor bij het berekenen van afbuiging. Freeskundigen gebruiken vaak de freesdiameter in de berekening van lange kanaal tools, terwijl in actualiteit de kerndiameter (hieronder getoond) de benodigde dimensie is. Dit is omdat het gefluite deel van een tool een afwezigheid van materiaal in de kanaalvalleien heeft. Voor een reek tool, zou de kerndiameter gebruikt worden in de berekening tot het bereikte gedeelte, waarna het overgaat naar de nekdiameter. Bij het veranderen van deze waarden, kan het de afbuiging verlagen tot een punt waar het niet merkbaar is voor de reek tool, maar kritische dimensies kan beïnvloeden in een lange kanaal tool.
Afbuiging samengevat
Toolafbuiging kan schade aan je tool veroorzaken en je deel schrotten als niet goed gerekend vóór het begin van een klus. Zorg ervoor dat je de afstand van de toolhouder tot de top van de tool minimaliseert om afbuiging tot een minimum te houden. Voor meer informatie over manieren om toolafbuiging in je bewerking te reduceren, bekijk Diepgang in snijdiepte.
CNC machine
- De Vakmanschap en Standaarden Achter Elke Officiële MLB Baseball
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- Pon Gereedschapsfalings Begrijpen: Oorzaken, Preventie en Reparatiestrategieën
- Pon & Matrijs Chipping Voorkomen en Repareren: Bewezen Oplossingen
- Toolstaal uitgelegd: sleuteleigenschappen & toepassingen in bouw & productie
- Toolafwijking in CNC-bewerking begrijpen – oorzaken en effectieve reductiestrategieën
- Toolstaal: typen, eigenschappen en belangrijke industriële toepassingen
- Trochoidal Milling onder de knie krijgen: Een uitgebreide gids
- Effectieve Technieken om Gereedschapsafbuiging in CNC-bewerking te Minimaliseren
- Draaibanken Begrijpen: Onderdelen, Functies en Moderne CNC-toepassingen
- De ware waarde van uw tools ontdekken buiten kosten om