



Geoptimaliseerde Fanuc G71 Draaicyclus voor CNC Draaibank Precisie
Fanuc G71 Draaicyclus
G71 draaicyclus wordt gebruikt voor ruw-materiaalverwijdering van een CNC-draaibankonderdeel. G71 draaicyclus maakt groot-diameter snijden makkelijk. Snijden kan in een eenvoudige rechte lijn of een complexe contour ook heel gemakkelijk worden gemachineerd. Via G71 draaicyclus parameters kunnen CNC-frezen controleren:
- Snijdiepte.
- Terugtrekhoogte.
- Afwerktoelage in X-as en Z-as.
- Cyclus snijvoeding, spindelsnelheid.
Programmering
G71 U... R... G71 P... Q... U... W... F... S...
Parameters
Eerste blok
| Parameter | Omschrijving |
|---|---|
| U | Snijdiepte. |
| R | Terugtrekhoogte. |
Tweede blok
| Parameter | Omschrijving |
|---|---|
| P | Contour startbloknummer. |
| Q | Contour eindbloknummer. |
| U | Afwerktoelage in X-as. |
| W | Afwerktoelage in Z-as. |
| F | Voedsnelheid tijdens G71 cyclus. |
| S | Spindelsnelheid tijdens G71 cyclus. |
G71 Draaicyclus Overzicht
- G71 draaicyclus snijdt de gehele contour herhaaldelijk welke gegeven is in P Q blokken.
- Diepte van elke snede kan worden gecontroleerd door eerste-blok U-waarde.
- Tweede-blok U W zijn de afwerktoelages die gegeven kunnen worden als je een afwerksnede wilt maken met G70 afwerkcyclus.
- F is snijvoeding en S is spindelsnelheid (gegeven in tweede-blok) die gebruikt worden tijdens G71 draaicyclus.
Let op – De F en S gegeven binnen P Q blok zullen niet gebruikt worden tijdens G71 draaicyclus, ze worden gebruikt met G70 afwerkcyclus als later aangeroepen.
G71 Draaicyclus Werking
N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
Wanneer G71 draaicyclus wordt uitgevoerd, wordt de hele operatie in de volgende volgorde gedaan:
Eerste snede
1 – Gereedschap zal in X-as U (snijdiepte) diep bewegen met geprogrammeerde voeding vanaf startpunt.
2 – Gereedschap zal met voeding reizen in Z-as (bestemmingspunt in Z-as is gegeven in P Q blokken).
3 – Gereedschap trekt snel terug R hoeveelheid in zowel X-as en Z-as (onder 45 graden).
4 – Gereedschap reist snel in Z-as naar startpunt.
Latere sneden
5 – Gereedschap beweegt snel naar laatste snijdiepte.
6 – Gereedschap beweegt met voeding in X-as U diep (eerste-blok U snijdiepte).
7 – Gereedschap met voeding beweegt in Z-as (bestemmingspunt gegeven in P Q blokken).
8 – Gereedschap trekt snel terug in X-as en Z-as R hoeveelheid (45 graden).
9 – Gereedschap beweegt snel naar startpunt alleen in Z-as.
Deze hele operatievolgorde blijft doorgaan, totdat het bestemmingspunt in X-as bereikt is.
Als afwerktoelage gegeven is, zal het gereedschap niet de exacte diameter en lengte maken gegeven in P Q blokken, maar zal die toelage achterlaten. Deze afwerktoelage kan later gemachineerd worden door G70 afwerkcyclus aan te roepen.
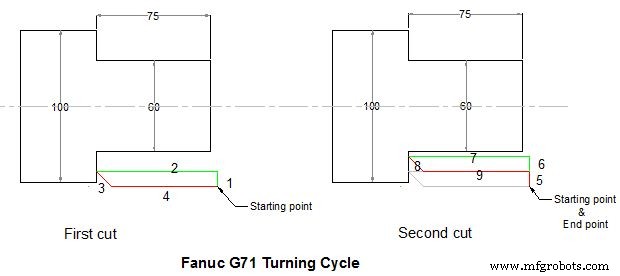
Fanuc G71 Draaicyclus
Fanuc G71 Voorbeeld
Hier is een CNC-deelprogramma dat laat zien hoe G71 draaicyclus kan worden gebruikt, dit is het programma voor de bovenstaande tekening.
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
In dit programma zal G71 draaicyclus de contour herhalen gegeven binnen P Q blokken zoals hieronder getoond:
N80 G00 X60 N90 G01 Z-75
Deze twee CNC-programblokken vertellen ons dat we materiaal willen verwijderen tot X60 diep en in Z-75 in lengte. De snijdiepte is gegeven in eerste-blok U10, terugtrekhoeveelheid ook gegeven R10. Afwerktoelage in X-as is U3 maar er is geen afwerktoelage gegeven in Z-as W0.
G70 Afwerkcyclus
Als je G71 draaicyclus hebt geprogrammeerd met afwerktoelages, dan kunnen die afwerktoelages worden verwijderd met G70 afwerkcyclus. G70 afwerkcyclus herhaalt de hele contour op de G71-manier, maar in slechts één snede om de afwerktoelages te verwijderen.
Waarom G70 Afwerkcyclus Gebruiken
Omdat materiaal kan worden verwijderd met G71 draaicyclus, maar als je een andere snijvoeding en spindelsnelheid wilt voor de laatste snede, dan wordt aanbevolen G70 afwerkcyclus te gebruiken. G70 afwerkcyclus gebruikt F en S waarden welke gegeven zijn binnen P Q geprogrammeerde blokken. (G71 gebruikt F S waarden welke gegeven zijn binnen G71 tweede blok.)
Fanuc G70 Voorbeeld
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75 F0.15 N100 G00 X200 Z100 N110 G92 S1200 N120 T3 G96 S150 M03 N130 G00 X106 Z5 N140 G70 P80 Q90 N150 G00 X200 Z100 N160 M30
G70 G71 Voorbeeld

G71 Ruwe Draaicyclus Voorbeeld
O0004 G00 X200 Z10 M3 S800 G71 U2 R1 F200 G71 P80 Q120 U0.5 W0.2 N80 G00 X40 S1200 G01 Z-30 F100 X60 W-30 W-20 N120 X100 W-10 G70 P80 Q120 M30
CNC machine
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- CNC programmeren beheersen: Fanuc G71 ruw draaien & G70 afwerkcyclus voorbeeld
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Fanuc G70 & G71 Ruw- en Afwerk Draaicyclus CNC Programma Voorbeeld
- Fanuc G92 Draadcyclus Beheersen: Eenvoudige Programmering & Precieze Controle
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- G90 Draaicyclus Beheersen: Uitgebreide Gids voor CNC Ruwdraaien en Meer
- G71 Ruw Draaicyclus Een-regel Formaat: Vereenvoudig CNC Fanuc Programmering
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld
- Uitgebreide Fanuc G-code Referentie voor CNC Programmering