Industriële fabricage
CNC machine
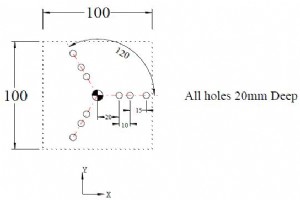
Ingediend door: Brian Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10127 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 200 DRILLING Q200 = 5 ;INSTELRUIMTE Q201 = -20 ;DIEPTE Q206 = ??? ;VOEDING VOOR PLUNGEREN Q202 = 5 ;PLUNGERD
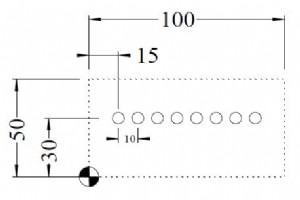
Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10128 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 1.0 PECKING 7 CYCL DEF 1.1 SET UP -2 8 CYCL DEF 1.2 DEPTH -20 9 CYCL DEF 1.3 PECKG -10 10 CYCL DEF 1.4 DW
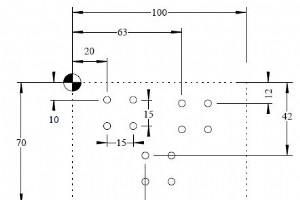
Ingediend door: cnc programmeur Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10129 MM 1 BLK FORM 0.1 Z X+0 Y-70 Z-20 2 BLK FORM 0.2 X+100 Y+0 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 1.0 PECKING 7 CYCL DEF 1.1 SET UP 2 8 CYCL DEF 1.2 DEPTH -21 9 CYCL DEF 1.3 PECKG -5 10 CYCL DEF 1.
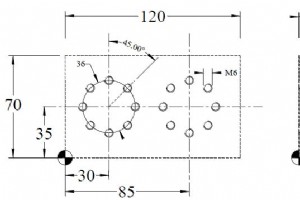
Ingediend door: Brian Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10130 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+120 Y+70 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL DEF 3 6 TOOL CALL 1 Z S500 7 L M6 8 L M13 9 CYCL DEF 1.0 PECKING 10 CYCL DEF 1.1 SET UP 2 11 CYCL DEF 1.2 DEPTH -2 12 CYCL DEF 1.
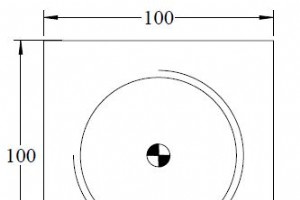
Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10131 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL CALL 1 Z S500 6 L M6 7 CYCL DEF 1.0 PECKING 8 CYCL DEF 1.1 SET UP 3 9 CYCL DEF 1.2 DEPTH -40 10 CYCL DEF 1.3 PECKG -40 11 CY
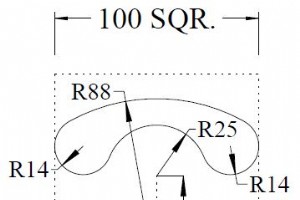
Ingediend door: cnc programmeur Tekening/Afbeelding CNC-programma 0 BEGIN PGM FK1 MM 1 BLK FORM 0.1 Z X-10 Y+0 Z-40 2 BLK FORM 0.2 X+110 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X+50 Y+50 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F100 9 L Y+75 RL F500 10 FC DR+ R25 CCX+50 CCY+50 11 FCT
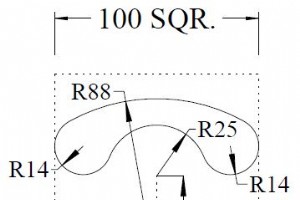
Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM FK1 MM 1 BLK FORM 0.1 Z X-10 Y+0 Z-40 2 BLK FORM 0.2 X+110 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X+50 Y+50 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F100 9 L Y+75 RL F500 10 CC X+50 Y+50 11 C X+26.805 Y+59.327 D
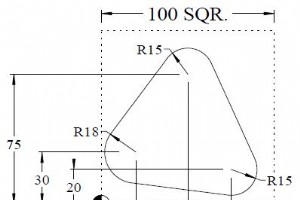
Ingediend door: cnc programmeur Tekening/Afbeelding CNC-programma 0 BEGIN PGM FK2 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y+30 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+2 Y+30 RL 10 FC DR- R18 CCX+20 CCY+30 11 FLT 1
Ingediend door: Brian Tekening/Afbeelding CNC-programma O0001 ;SUB Programma G0 T1212 M5 X0. Z30. G1 G98 Z-80. F3000 M8 ;Koelmiddel AAN, Grippex klemt G4 U1. ;Wachten M69 ;Kolf losmaken G4 U0.1 ;Wachten G1 Z-1. ;Staaf uittrekken tot specifieke Z-uitsteek M68 ;Kolf klemmen M9 ;Koelmiddel UIT, Grippe
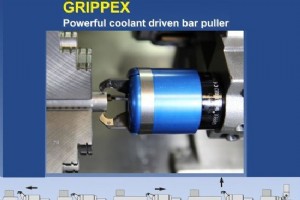
Ingediend door: Brian Tekening/Afbeelding CNC-programma . ;SUB Programma . G0 X0 Z55 T090909 ;Wissel naar Grippex (voorbeeld) G0 Z-2 ;Naderen staaf om te trekken M08 ;Koelmiddel AAN, Grippex klemt G04 F2 ;Wachten G0 M84 ;Kolf losmaken G04 F2 ;Wachten G0 Z..... ;Staaf uittrekken tot specifieke Z-uit
Fanuc 6 alarmcodes gelden voor Fanuc Systeem 6M 6T CNC-besturingen. Voor CNC-machinisten die werken op CNC-draaibanken met 6T of CNC-freesmachines met Fanuc 6M besturing. Fanuc Systeem 6M en 6T alarmcodes zijn als volgt ingedeeld: 210 tot 245 Fouten op hub eindeschakelaars 400 tot 445 Fouten op Ser
Okuma OSP-P300S/P300L Alarm-C lijst. Voor CNC-machinisten die werken op CNC-machines met Okuma-besturingen. Classificatie van Okuma-alarmen Alarmen met betrekking tot de OSP zijn ingedeeld in vijf typen: Alarm P Alarm A Alarm B Alarm C (hieronder weergegeven) Alarm D ERROR Hieronder staan de Okuma
Fanuc decimaalpuntprogrammering Samenvatting Op sommige CNC-besturingen moeten programmeurs een decimaalpunt aan het einde van de meeste numerieke waarden zetten, bijv. X100.0 Y10.0. Op de meeste besturingen is dit niet nodig, zoals X100 Y10. Op Fanuc-besturingen hangt dit gedrag af van parameter (N
Okuma OSP-P300S/P300L Alarm-D lijst. Voor CNC-machinisten die werken op CNC-machines met Okuma-besturingen. Classificatie van Okuma-alarmen Alarmen met betrekking tot de OSP zijn ingedeeld in vijf typen: Alarm P Alarm A Alarm B Alarm C Alarm D (hieronder weergegeven) ERROR Hieronder staan de Okuma
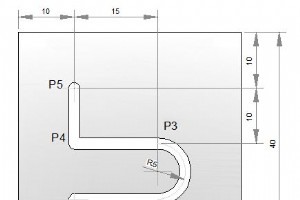
Dit CNC-freesprogramma toont hoe een programma eenvoudig omgezet kan worden van de G90 absoluut modus naar de G91 inkrementaal modus. CNC-freesprogramma voorbeeld G90 Absoluut programmaG91 Inkrementaal programma N10 T1 M6 M3 G43 N15 S2000 F80 N20 G0 X10 Y10 Z1 (P1) N25 F30 N30 G1 Z-2 N35 X25 F
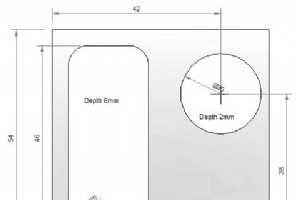
Dit CNC-freesprogramma toont hoe een programma gemaakt kan worden om nuten op een CNC-freesmachine te frezen. Het voorbeeld gebruikt peck-frezen om materiaal weg te nemen voor een rechthoekige en een ronde nut. CNC-nutfreesprogramma voorbeeld Hoofdprogramma Freesdiameter: 10 mm N05 G55 N10 M6 T2 H3
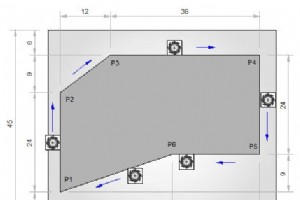
Deze voorbeelden van CNC-freesprogrammas tonen het gebruik van de G-codes G91, G41 en G43. CNC-freesprogramma G91 G41 G43 CNC-deelprogramma N05 G54 N10 M6 T1 G43 H1 M3 N15 S500 F120 N20 G0 X-22 Y-22 N25 Z-3 N30 G1 X3 Y6 G41 H2 (P1) N35 G91 X0 Y24 (P2) N40 X12 Y9 (P3) N45 X36 (P4) N50 Y-24 (P5) N55
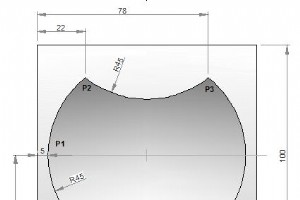
CNC freesprogramma om te beschrijven hoe twee of meer radialen samengevoegd kunnen worden in een CNC freesprogramma. CNC Frees Subprogramma Voorbeeld CNC Deelprogramma N10 T1 H1 M6 G43 M3 N20 F150 S250 N30 G0 X-21 Y50 Z0.5 N40 G0 Z0 N50 M98 P040050 N60 G49 N70 G0 Z50 N80 M30 Subprogramma O0050 N10
Cincinnati werkplaatsen G-Codes & M-Codes van Acramatic 2100e CNC-besturing.De volgende lijst van G & M codes is van toepassing op de volgende Cincinnati verticale werkplaatsen met Acramatic 2100E CNC-besturing: ARROW E/DART 500/750 (ERM) ARROW 500/750/1000/1250C (ERM) ARROW 1250/1500/2000
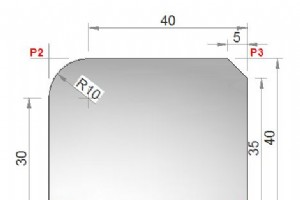
Haas Hoekafronding en Faseer Haas CNC programma voorbeeld om te tonen hoe Faseer en Hoekstraal geprogrammeerd kunnen worden. Haas Faseer Om Faseer te programmeren N10 G01 X20 Y30 ,C3 Haas Hoekafronding Om Straal te programmeren N10 G01 X20 Y30 ,R3 Haas Hoekafronding en Faseer Voorbeeld Haas CNC Pro
CNC machine