



Fanuc G68 Coördinaterotatie: Praktisch Subprogramma Voorbeeld
CNC-programma voorbeeldcode om te laten zien hoe Fanuc G68 coördinaterotatie G-code kan worden gebruikt in een subprogramma om maximaal te profiteren van de functionaliteit.
G68 Coördinaterotatie Voorbeeld
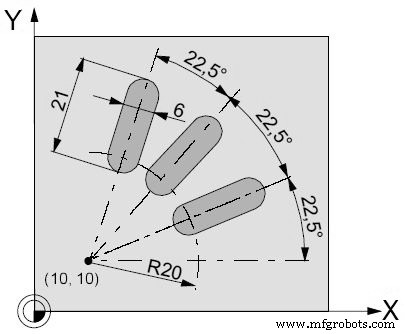
Hoofdprogramma
N5 G54 N10 G43 T10 H10 M6 N15 S2000 M3 F300 M98 P030100 ; Subprogramma oproep N25 G0 Z50 N30 M30
Subprogramma
O0100 N10 G91 G68 X10 Y10 R22.5 N15 G90 X30 Y10 Z5 N20 G1 Z-2 N25 X45 N30 G0 Z5 N35 M17
Uitgebreide Bridgeport G-code Referentie voor CNC Frezen
Uitgebreide Gids voor CNC G- en M-codes voor Frezen & Draaien
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Fanuc G20: Inch-gebaseerde CNC-programmering onder de knie – Praktisch voorbeeld
- Beginner-vriendelijk Fanuc CNC Draaibank Programmeervoorbeeld – Recht, Kegel en Boog Sneden
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Fanuc G72 vlakkeercyclus demo – Stap-voor-stap CNC-programmeergids
- Fanuc G72 vlakkeercyclus: Eenregel CNC-programma tutorial
- Fanuc G68 Coördinaten Rotatie G-code Voorbeeld voor CNC Bewerking
- Fanuc G68 Coördinaten Rotatie: Nauwkeurige asuitlijning voor CNC-bewerking
- Uitgebreide Fanuc G-code Referentie voor CNC Programmering