


Industriële fabricage
CNC machine
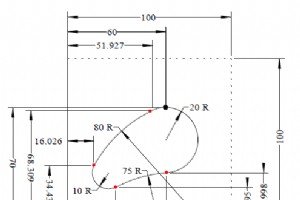
Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10110 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+60 Y+120 R0 FMAX M3 7 L Z-20 FMAX 8 APPR? 9 CR X+60.562 Y+29.998 R+20 DR- 10 CR X+29.373 Y+20.995 R+75 DR+ 11

Ingediend door: Brian Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10111 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y+0 R0 FMAX M3 7 L Z-20 FMAX 8 L APPR ? 9 L Y+40 10 CC 11 LP PR+30 PA+60 12 CC 13 LP PR+40 IPA-27 14 CC 15 LP P

Ingediend door: Machinist Tekening/Afbeelding CNC-programma /*MAZATROL MATRIX Voor INTEGREX IV Programmeren EIA/ISO Mazak G01.1 commando in de freesmodus schakelt een simultane interpolatie in op de C-as en de X- en/of Z-as voor recht, getapte of scrollende draadsnijden met constante gangen. Progra

Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM FK3 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y-20 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+0 RL 10 L Y+12.7 11 CC X+12.7 Y+12.7 12 C X+5.361 Y+

Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10112 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y-20 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+50 Y+50 10 LP PR+40 PA+180 11 LP PA+120 12 LP PA+60 13 LP PA

Ingediend door: Vikram Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10114 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+70 Y+0 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+50 Y+50 10 C X+35 Y+0 DR- 11 DEP ? 12 TOOL CALL 0 13 L M6 14 L M

Ingediend door: Vikram Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10115 MM 1 BLK FORM 0.1 Z X-90 Y-15 Z-40 2 BLK FORM 0.2 X+90 Y+15 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+0 Y-20 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+0 Y-80 10 CP PA+126.87 DR+ 11 CC X-60 Y+0 12 CP PA+53.13 DR- 13
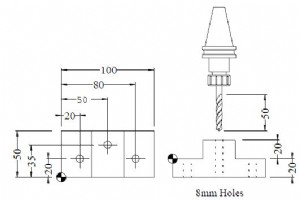
Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10116 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+50 Z+20 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 1.0 PECKING 7 CYCL DEF 1.1 SET UP 5 8 CYCL DEF 1.2 PLUNGEREN -20 9 CYCL DEF 1.3 DWELL 0 10 CYCL DEF 1.4
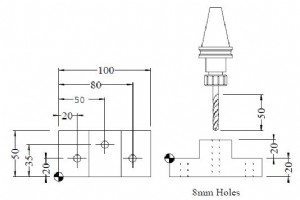
Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10116B MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+50 Z+20 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 200 BOREN Q200 = 5 ;INSTELRUIMTE Q201 = -20 ;DIEPTE Q206 = ??? ;VOEDING PLUNGEREN Q202 = 5 ;PLUNGERDIEp

Ingediend door: Brian Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10116C MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+50 Z+20 3 TOOL DEF 2 4 TOOL CALL 2 Z S100 5 L M6 6 CYCL DEF 2.0 DRAAIEN 7 CYCL DEF 2.1 SET UP 5 8 CYCL DEF 2.2 DIEPTE -10 9 CYCL DEF 2.3 DWELL 0 10 CYCL DEF 2.4 F? 11 L
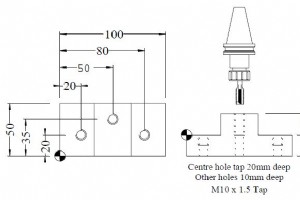
Ingediend door: Vikram Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10116D MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+50 Z+20 3 TOOL DEF 2 4 TOOL CALL 2 Z S100 5 L M6 6 CYCL DEF 17.0 STIJFDRAAIEN 7 CYCL DEF 17.1 SET UP 5 8 CYCL DEF 17.2 PLUNGEREN -10 9 CYCL DEF 17.3 GANG 1.5 10 L X+20

Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10117 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 3.0 NUFFREZEN 7 CYCL DEF 3.1 SET UP 2 8 CYCLE DEF 3.2 DIEPTE -20 9 CYCLE DEF 3.3 PECKG -10 F80 10 CYCLE

Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10118 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 4.0 NUTFREZEN 7 CYCL DEF 4.1 SET UP 5 8 CYCL DEF 4.2 DIEPTE -20 9 CYCL DEF 4.3 PECKG -10 F80 10 CYCL DEF
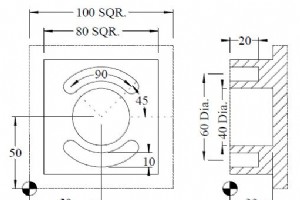
Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10119 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL CALL 1 Z S1000 6 L M6 7 CYCL DEF 213 PEN AFWERKEN Q200 = 2 ;INSTELRUIMTE Q201 = 30 ;DIEPTE Q206 = 250 ;VOEDING PLUNGEREN Q20

Ingediend door: Vikram Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10120 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL DEF 3 6 CYCL DEF 14.0 CONTOUR GEOM. 7 CYCL DEF 14.1 CONTOUR LABEL 1/2/3/4/ / / 8 TOOL CALL 1 Z S500 9 L M6 10 CYCL DEF 15.0 PIL
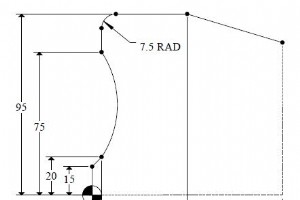
Ingediend door: Brian Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10121 MM 1 BLK FORM 0.1 Z X0 Y0 Z-40 2 BLK FORM 0.2 X100 Y100 Z0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L Z250 R0 FMAX 7 CYCL DEF 14.0 CONTOUR GEOMETRY 8 CYCL DEF 14.1 CONTOUR LABEL 1 9 CYCL DEF 25.0 CONTOUR TRAIN Q1 = -20 ;FR

Ingediend door: Machinist Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10123 MM 1 BLK FORM 0.1 Z X0 Y0 Z0 2 BLK FORM 0.2 X100 Y100 Z40 3 TOOL DEF 1 4 TOOL CALL 1 Z S2000 5 L M6 6 L Z250 R0 FMAX 7 CYCL DEF 230 MULTIPASS MILLING Q225 = 0 ;STARTPUNT 1e AS Q226 = 0 ;STARTPUNT 2e AS Q227 = 35 ;STARTPUN

Ingediend door: Brian Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10124 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+120 Y+70 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL DEF 3 6 TOOL CALL 1 Z S500 7 L M6 8 L M13 9 CYCL DEF 1.0 PECKING 10 CYCL DEF 1.1 SET UP 2 11 CYCL DEF 1.2 DEPTH -2 12 CYCL DEF 1.

Ingediend door: cnc programmeur Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10125 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+3 4 TOOL CALL 1 Z S500 5 L M6 6 L X+15 Y+10 R0 FMAX M13 7 CYCL DEF 1.0 PECKING 8 CYCL DEF 1.1 SET UP 2 9 CYCL DEF 1.2 DEPTH -20 10 C

Ingediend door: cnc programmeur Tekening/Afbeelding CNC-programma 0 BEGIN PGM 10126 MM 1 BLK FORM 0.1 Z X-65 Y-65 Z-20 2 BLK FORM 0.2 X+65 Y+65 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 200 DRILLING Q200 = 5 ;INSTELRUIMTE Q201 = -20 ;DIEPTE Q206 = ??? ;VOEDING VOOR PLUNGEREN Q202 = 5
CNC machine
Siemens Easy CNC App: Draagbare SINUMERIK trainingshandleidingen voor iPhone & iPad

CNC vs. Handmatige Bewerking: Belangrijkste Voordelen van Elke Methode

Een HACCP Plan Ontwerpen: Voedselveiligheid Waarborgen En Terugroepacties Voorkomen
Redox-responsieve gelatine/silica nanogels gefunctionaliseerd met AS1411 aptamer voor gerichte siRNA-afgifte

