


Industriële fabricage
CNC machine

NCT 201 G Codes CNC Draaibank en Freesmachines complete lijst voor CNC-machinisten programmeurs die werken op CNC-machine met NCT 201 CNC-besturing. NCT 201 G Codes Freesmachines / Werkplaatsen G Codes voor NCT 201 Freesmachines / Werkplaatsen (NCT 201M) G CodeFunctie G00Positionering G01Lineai
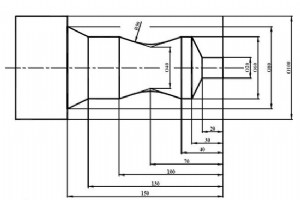
Compleet CNC programma voorbeeld voor CNC-machinisten / programmeurs die werken op CNC draaibanken met NCT CNC-besturing.In dit programma voorbeeld wordt G71 Draaicyclus gebruikt voor afvoer. NCT CNC Programmeer Voorbeeld %O7014(VOORBEELD 14) N100 G0 X200 Z200 N110 T101 N120 G0 X40 Z10 N125 G92 S25
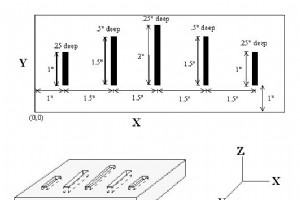
Ingediend door: cnc programmeur Tekening/Afbeelding CNC Programma ;Het hoofprogramma zou deze macro vijf keer roepen, ;elke keer de diepte en lengte specificerend. ;macro variabelen zouden de lengte in de Y richting ;en diepte in de Z richting afhandelen Hoofdprogramma G90 G0 X1 Y1 Z0.1 ;Beweeg naa
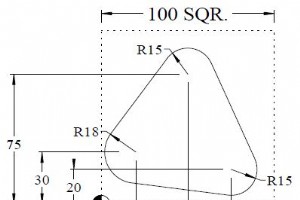
Ingediend door: cnc programmeur Tekening/Afbeelding CNC Programma 0 BEGIN PGM FK2 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y+30 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+2 Y+30 RL 10 CC X+20 Y+30 11 C X+5.6 Y+40.8 DR
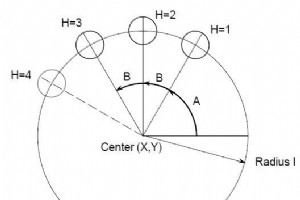
Ingediend door: cnc programmeur Tekening/Afbeelding CNC Programma /*Parameters G65 P9100 Xx Yy Zz Rr Ff Ii Aa Bb Hh X: X coördinaat van het middelpunt van de cirkel (#24) Y: Y coördinaat van het middelpunt van de cirkel (#25) Z: Gaatdiepte (#26) R: Coördinaten van een naderingspunt (#18) F: Snijvoe
Ingediend door: Machinist CNC-programma % O8999 (BORE KAAKEN - !!!NIET WISSEN!!!) (****** DEFINIEER KAAKDATA ******) #100=5.5 (STARTDIAMETER X) #101=6.5 (EINDDIAMETER X) #102=0.1 (DIAMETER DIEpte PER SNED) #103=-3.5 (EINDDIEPTE Z) (*****************************) G18 G40 G80 G99 G00 G28 U0.0 V0.0 G00
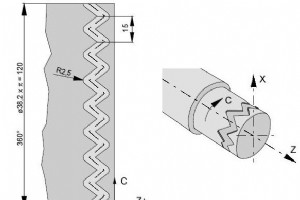
Ingediend door: cnc programmeur Tekening/Afbeelding CNC-programma O0002 (Cilinderinterpolatie) N15 T0505 N25 M13 (Aangedreven gereedschap AAN klokwijze) N30 G97 S2000 N32 M52 (Positionering spindel C-as AAN ) N35 G07.1 C19.1 (Start interpolatie / onbewerkte deel straal ) N37 G94 F200 N40 G0 X45 Z-5
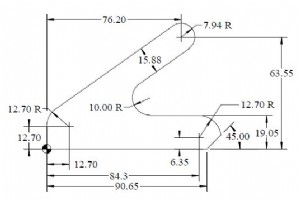
Ingediend door: cnc programmeur Tekening/Afbeelding CNC-programma 0 BEGIN PGM FK3 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y-20 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+0 RL 10 L Y+12.7 11 FCT DR- R12.7 CCX+12.7 CCY
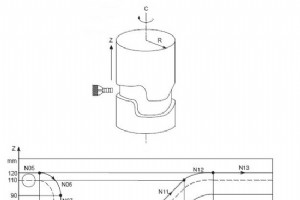
Ingediend door: Brian Tekening/Afbeelding CNC-programma O0001 (CILINDERINTERPOLATIE ); N01 G00 G90 Z100.0 C0 ; N02 G01 G91 G18 Z0 C0 ; N03 G07.1 C57299 ; N04 G90 G01 G42 Z120.0 D01 F250 ; N05 C30.0 ; N06 G02 Z90.0 C60.0 R30.0 ; N07 G01 Z70.0 ; N08 G03 Z60.0 C70.0 R10.0 ; N09 G01 C150.0 ; N10 G03 Z7
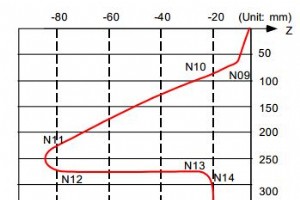
Ingediend door: Machinist Tekening/Afbeelding CNC-programma N01 G28 XZC; N02 T0202; N03 G97 S100 M23; N04 G00 X50. Z0.; N05 G94 G01 X40. F100.; N06 G19 C0 Z0; N07 G07.1 C20.; N08 G41; N09 G01 Z-10. C80. F150; N10 Z-25. C90.; N11 Z-80. C225; N12 G03 Z-75. C270. R55.; N13 G01 Z-25; N14 G02 Z-20. C280
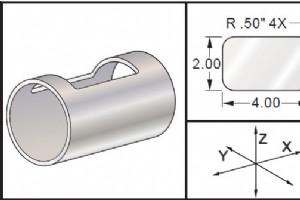
Ingediend door: Machinist Tekening/Afbeelding CNC-programma (G170 parameters) (X X-as commando) (Y Y-as commando) (Z Z-as commando) (A A-as commando) (Q Diameter van cilinderoppervlak) (R Straal van draaias) % O0079 (G107 TEST) T1 M06 (.625 DIA. 2FL E.M.) G00 G40 G49 G80 G90 G28 G91 A0 G90 G00 G54
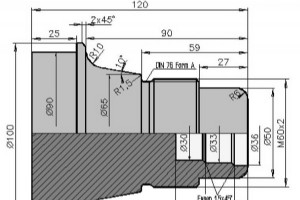
Ingediend door: Machinist Tekening/Afbeelding CNC-programma ( CONTROL FANUC 21I) ( ONDERDEEL - CILINDER D102.000 L121.000) ( G54 X+000.000 Z+0240.000) O11 N10 G40 G00 N20 G99 N30 M5 N40 M9 N60 T0101 (LINKS HOECKGEREEDSCHAP CL-SDJCL-2020 L 1208 ISO30) N70 G97 S1000 N80 G00 X150. Z100. N90 G50 S3500
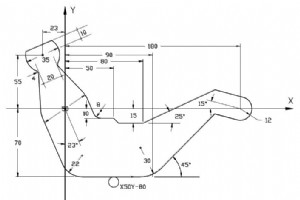
Ingediend door: CNC Programmeur Tekening/Afbeelding CNC-programma N1 [PROFILE 5 N2 $1M0X-54.8I205.Y-83.4J82.8 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I5 N8 Z100R N9 X50Y-80R N10 Z2R N11 Z-10 N12 G42K2 N13 G13Y-70J0 N14 G21I30 N15 G13X90Y-70J45 N16 G13X180Y0I12J-15 N17 G20 N18 G13J165 N19 G13X80Y-1
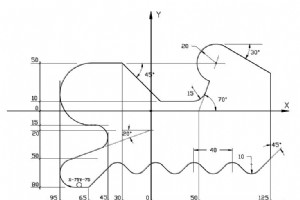
Ingediend door: CNC Programmeur Tekening/Afbeelding CNC-programma N1 [PROFILE 6 N2 $1M0X-110.I150.Y-82.4J83.7 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I1 N8 Z100R N9 X-75Y-75R N10 Z2R N11 Z-10 N12 G42K2 N13 E1=G13X0Y-80J180 N14 E1 N15 E2=G13X0Y-20J20 N16 E3=E1,G13X-95Y0J90,E2 N17 E3 N18 E2 N19 E4=G
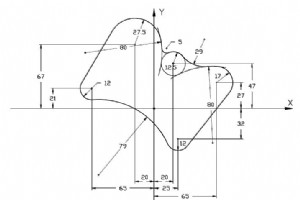
Ingediend door: CNC Programmeur Tekening/Afbeelding CNC-programma N1 [PROFILE 9 N2 $1M0X-116.I119.Y-45.3J105. N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X0Y0R N9 Z2R N10 Z-10 N11 G49I2.5 N12 G42K2 N13 E1=G20X25Y-32I-12 N14 E2=G20X-65Y21I-12 N15 E3=E1,G21I79,E2 N16 E3 N17 E2 N18 E4=G20X-20Y67I-2
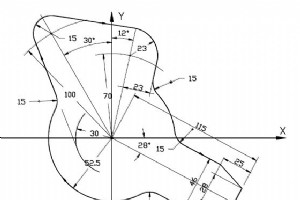
Ingediend door: CNC Programmeur Tekening/Afbeelding CNC-programma N1 [PROFILE 11 N2 $1M0X-158.I155.Y-84.6J115. N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X0Y-70R N9 Z2R N10 Z-10 N11 G49I5 N12 G41K2 N13 G20X0Y0I-52.5 N14 G21I15 N15 G10X0Y0I-30 N16 E1=G20X0Y0I100,G13X0Y0J120K2 N17 G11E1I-15 N18 G
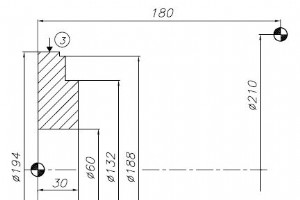
Ingediend door: Sinumerik Programmeur Tekening/Afbeelding CNC-programma %MPF126 N0005 G95 G96 S100 M40 M4 N0010 G0 X205 Z30 T1 D1 N0015 G1 X30 F.25 M8 N0020 G00 X198 Z31 N0025 G1 Z16 N0030 G0 X200 Z31 N0035 X192 N0040 G1 Z16 N0045 G0 X194 Z31 N0050 X188 N0055 G1 Z16 N0060 G0 X190 Z27 N0065 G1 X132
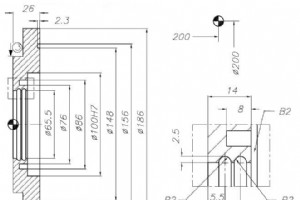
Ingediend door: Sinumerik Programmeur Tekening/Afbeelding CNC-programma %MPF127 N0005 G95 G96 S100 M41 M4 N0010 G00 X205 Z28 T5 D5 N0015 G1 X55 F.25 M8 N0020 G00 X205 Z29 N0025 Z26 N0030 G1 X55 N0035 G0 X198 Z27 N0040 G1 Z10 N0045 G00 X200 Z27 N0050 X192 N0055 G1 Z10 N0060 G0 X194 Z27 N0065 X182 N0
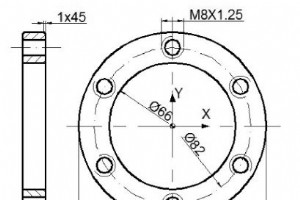
Ingediend door: Machinist Tekening/Afbeelding CNC-programma O777 G91 G28 X0 Y0 Z0 M06 T01 M03 S500 G90 G54 G43 H1 G00 Y41 X0 Z5 G81 Z-12 R2 F200 G16 X41 Y150 X41 Y210 X41 Y270 X41 330 X41 Y30 G15 G28 Z0 M06 T02 G43 H2 G00 X0 Y41 G00 Z5 G84 Z-12 R2 F625 P1.25 G16 X41 Y150 X41 Y210 X41 Y270 X41 Y330
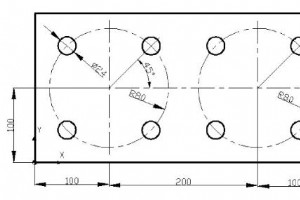
Ingediend door: Brian Tekening/Afbeelding CNC-programma ;Fanuc Programma Voorbeeld ;G52 Lokaal Coördinatensysteem ;G15 G16 Polair Coördinaat O1453 G91 G28 X0 Y0 Z0 M06 101 M03 S1000 G90 G54 G43 H1 G52 X100 Y100 G00 X0 Y0 G00 Z5 G16 G81 X80 Y45 Z-16 R2 F200 Y135 Y225 Y315 G15 G52 X300 Y100 G00 X0 Y0
CNC machine

Fietszadel ontwerp, geschiedenis en fabricage: een uitgebreide gids

Cevotec's Fiber Patch Placement Systeem Bespaart Tijd en Materiaalkosten in Waterstofopslagtank Productie
VHDL Variabelen Uitgelegd: Praktische Voorbeelden & Regels voor Betrouwbaar Ontwerp
Belangrijkste Pigmenten in de Rubberindustrie: Prestaties en Duurzaamheid Verbeteren

