


Industriële fabricage
CNC machine
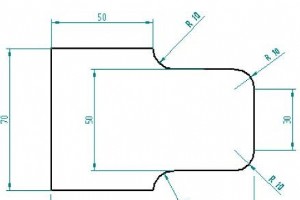
Samenvatting Een basaal en begrijpelijk CNC-draaibank programma voorbeeld om boogstralen te bewerken met G02 G03 G-codes. Tekening/Afbeelding [Technische tekening met boogstralen] CNC Programma N05 G94 M06 T0101 N10 G00 X0 Z0 M04 S360 N15 G01 X30 F30 N20 G03 X50 Z-10 R10 N25 G01 Z-40 N30 G02 X70 Z
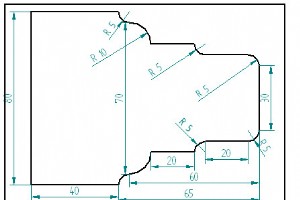
Samenvatting CNC-draaibank programma voorbeeldcode om meerdere boogstralen op een component te bewerken. Tekening/Afbeelding [Technische tekening met meerdere boogstralen] CNC Programma N05 G94 M06 T0101 N10 G00 X0 Z0 M04 S600 N15 G01 X30 F30 N20 G03 X40 Z-5 R5 N25 G01 Z-25 N30 G02 X50 Z-30 R5 N35
Sherline G-codes G-codeFunctie G00Snelle verplaatsing (snel positioneren) G01Voer verplaatsing (lineaire interpolatie) G02Met de klok mee verplaatsing (cirkelvormige/helicale interpolatie CW) G03Tegen de klok in verplaatsing (cirkelvormige/helicale interpolatie CCW) G04Wachttijd G08Spline vervag
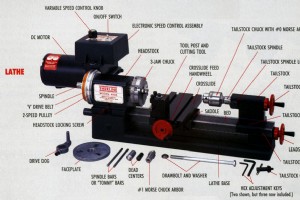
Sherline CNC-draaibank Hoofdonderdelen [Afbeelding van Sherline CNC-draaibank onderdelen] De afbeelding toont de hoofdbestanden van de Sherline CNC-draaibank met aanduidingen van de belangrijke componenten zoals de hoofdstok, tourel, staartstock, geleiders, bedieningspaneel, en aandrijving. Elk onde
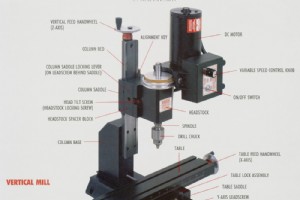
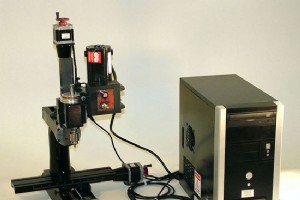
Sherline CNC-freesmachine Hoofdonderdelen [Afbeelding van Sherline CNC-freesmachine onderdelen] De afbeelding toont de hoofdbestanden van de Sherline CNC-freesmachine (VMC) met aanduidingen van de belangrijke componenten zoals de X-, Y-, Z-assen, hoofdspindel, gereedschapwisselaar, werktafel, en bes
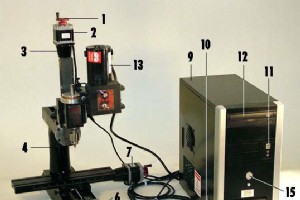
Systeemcomponenten [Afbeelding van systeemcomponenten] 1) 1-5/8″ handmatig handwiel 2) Z-as stappenmotor 3) Stappenmotor bevestiging 4) Sherline verticale freesmachine met standaard accessoires (Model 2000 freesmachine getoond) 5) Backup Linux/EMC2 installatie CD, Sherline instructies CD 6) Y-as sta
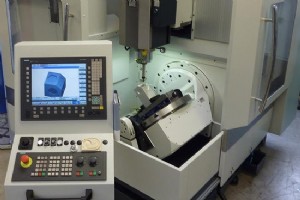
STOPRE Sinumerik 840D Programmacommando De Siemens Sinumerik 840D is een geavanceerde CNC-besturing. Een van de mogelijkheden van de Sinumerik 840D CNC-besturing is dat deze programma-commandos pre-verwerkt voordat ze worden uitgevoerd. In eenvoudige woorden: de Sinumerik 840D leest sneller dan de C
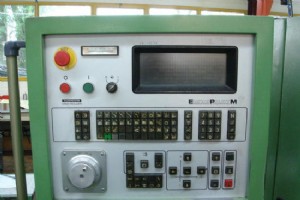
Eltro Pilot M Ik heb de boorstaaf vervangen op een van de CNC-machines FMS-5 met EPM (Eltro Pilot M) CNC-besturing van Gildemeister. Gereedschapsvervangingsprocedure Het boorstaafgereedschapnummer was S10K SDUCL 07, het plaatje dat op de boorstaaf gebruikt wordt is DCMT 070204. Zoals de boorstaafco
Lijst van G-codes G-codeBeschrijving G00Snelle beweging (verschijnt als stippenlijn in graphics) G01Rechtlijnige snijbeweging G02Cirkelvormige snijbeweging – Met de klok mee (CW) G03Cirkelvormige snijbeweging – Tegen de klok in (CCW) G04Wachttijd (bijv. G04 x5.0 om 5 seconden te wachten bij sche
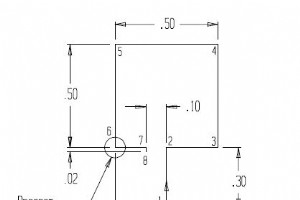
Samenvatting CNC-programmavoorbeeld voor Sodick draadsnijden EDM CNC-machines met Mark 21 / Mark 25 CNC-besturingen. Tekening/Afbeelding [Afbeelding van werkstukgeometrie] CNC Programma N005 G54 (SELECTEER COÖRDINATENSTELSEL A00) N010 G92 X.250 Y-.300 (PROGRAMMA NUL INSTELLEN) N015 G90 (SELECTEER
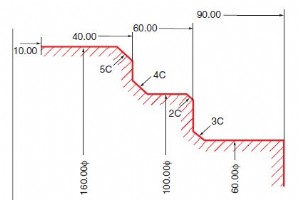
Okuma G75 C-afkanten De Okuma G75 G-code wordt gebruikt om een scherpe rand af te kantelen. G75 is alleen effectief in de G01-modus. G75 is niet-modaal en alleen actief in het gecommandeerde blok. Okuma G75 Programmering G75 X Z L Parameters ParameterBeschrijving X, ZSnijpuntcoördinaten. LAf
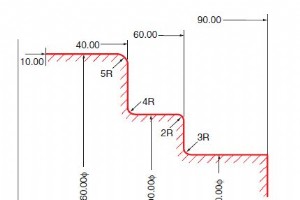
Okuma G76 Afronding De Okuma G76 G-code wordt gebruikt voor het afronden van scherpe randen. G76 is alleen effectief in de G01-modus. G76 is niet-modaal en alleen actief in het gecommandeerde blok. Okuma G76 Programmering G76 X Z L Parameters ParameterBeschrijving X, ZSnijpuntcoördinaten LSt
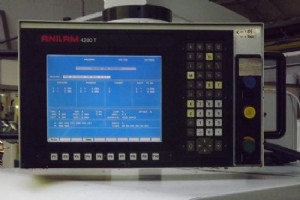
Wat is M-code (Diverse Functie) M (Diverse) codes voeren diverse functies uit zoals hoofdspindel voorwaarts/achterwaarts/uit en koeling AAN/UIT. Anilam 4200T M-codes M-codeFunctie M0Programmastop M1Optionele programmastop M2Einde van programma M3Hoofdspindel AAN VOORWAARTS M4Hoofdspindel AAN AC
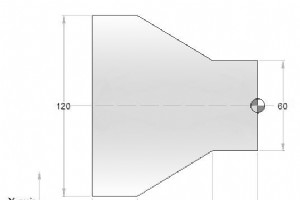
G90 Draaicyclus GSK 980 TDc CNC Voorbeeld Dit CNC-programmavoorbeeld illustreert hoe de G90-draaicyclus te gebruiken. In dit voorbeeld wordt de G90-cyclus tweemaal gebruikt: eerst voor recht draaien, daarna voor kegeldraaien. O0002; M3 S300 G0 X130 Z3; G90 X120 Z-110 F200; X110 Z-30; X100; X90; X80;
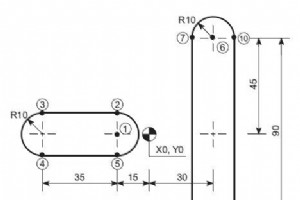
CNC Programmeervaardigheidstest 1 Test uw CNC-programmeervaardigheden door de juiste coördinaatwaarden in te voeren voor de gegeven tekening. Jouw Score: Totaal: Correct: Fout: Percentage: Juiste Antwoorden PuntXY 1-150 2-1510 3-5010 4-50-10 5-15-10 63045 72045 820-45 940-45 104045
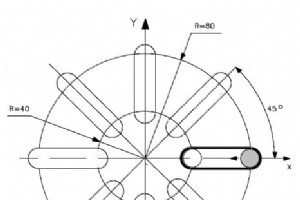
Osai 10-serie CNC Programma Voorbeeld Dit voorbeeld toont hoe vlakrotatie (ROT) kan worden gebruikt met herhaling (RPT) en parametrische programmering op de Osai 10-serie. (UGS, X, -100, 100, Y, -100, 100) N148 (DIS, ...) N149 S1500 T5.5 M6 N150 E25 =0 N151 (RPT, 8) N152 ( ROT, E25) N153 G X40 Y M3
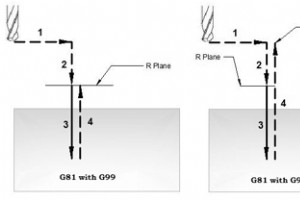
Programmering G17 G81 X... Y... Z... R... F.. L... G18 G81 Z... X... Y... R... F... L... G19 G81 Y... Z... X... R... F... L.. Parameters De volgende tabel met X,Y,Z-definities werkt voor het G17-vlak; voor andere vlakken zullen deze veranderen als: G18-vlak: Z X is gatpositie en Y is booras G19-vla
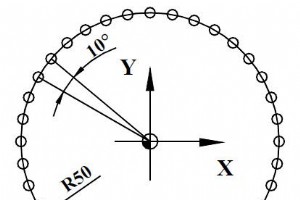
G-codes G-codeFunctie G15Poolcoördinaten commando annuleren G16Poolcoördinaten commando G81Boorcyclus, spotboorcyclus NCT Programma Voorbeeld %O7073(7.3) N100 T1 N110 G54 G0 X0 Y0 N120 G43 Z50 H1 N130 S1000 M3 M8 N140 G16 G0 X50 Y-10 N150 G81 X50 YI10 R2 Z-10 L36 N160 G80 G15 N170 G0 Z100 N18
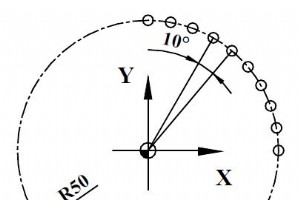
G-codes G-codeFunctie G15Poolcoördinaten commando annuleren G16Poolcoördinaten commando G81Boorcyclus, spotboorcyclus NCT Programma Voorbeeld %O7074(7.4) N100 T1 N110 G54 G0 X0 Y0 N120 G43 Z50 H1 N130 S1000 M3 M8 N140 G16 G0 X50 Y-10 N150 G81 X50 YI10 R2 Z-10 L10 N160 G80 G15 N170 G0 Z100 N18
Systeem / Drive Fouten Deze lijst bevat de foutcodes voor MAZATROL MATRIX en vergelijkbare besturingen in het bereik 1-99 en 1000-1099. Voor andere Mazak-alarmlijsten, zie de onderstaande links. Mazak Systeem/Drive fouten (Nr. 1–99, Nr. 1000–1099) Mazak CNC machinebesturing fouten (Nr. 100–199, Nr.
CNC machine

Cadence lanceert HiFi 1 DSP: ultra-low-power audio engine voor wearables & hearables
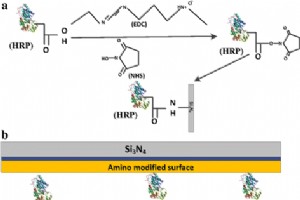
Verbeterde Waterstofperoxide Detectie via Oppervlakte-Gemodificeerde Solid-State Nanoporen
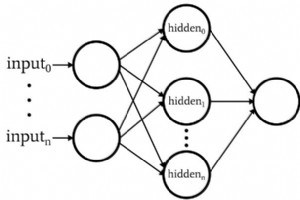
Gewichtsupdates en Backpropagation in Multilayer Perceptrons onder de knie krijgen

Binnenkijken in slimme productie: 2017 trends die industriële transformatie drijven

