



Heidenhain CNC-programmering: Cirkelpatroon (Cyclus 220) tutorial
Ingediend door: Brian
Tekening/Afbeelding
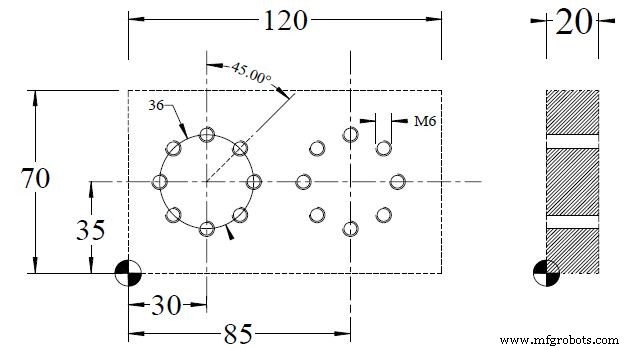
CNC-programma
0 BEGIN PGM 10124 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+120 Y+70 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL DEF 3 6 TOOL CALL 1 Z S500 7 L M6 8 L M13 9 CYCL DEF 1.0 PECKING 10 CYCL DEF 1.1 SET UP 2 11 CYCL DEF 1.2 DEPTH -2 12 CYCL DEF 1.3 PECKG -2 13 CYCL DEF 1.4 DWELL 0 14 CYCL DEF 1.5 F200 15 CYCL DEF 220 POLAR PATTERN Q216 = 30 ;CENTRUM 1e AS Q217 = 35 ;CENTRUM 2e AS Q244 = 36 ;BOLKCIERKEL DIAMETER Q245 = 0 ;STARTHOEK Q246 = 360 ;STOPTHOEK Q247 = 0 ;STAPHOEK Q241 = 8 ;AANTAL HERHALINGEN Q200 = 2 ;INSTELRUIMTE Q203 = 0 ;OPERVLAKCOORDINAAT Q204 = 100 ;2e INSTELRUIMTE 16 CYCL DEF 220 POLAR PATTERN Q216 = 85 ;CENTRUM 1e AS Q217 = 35 ;CENTRUM 2e AS Q244 = 36 ;BOLKCIERKEL DIAMETER Q245 = 0 ;STARTHOEK Q246 = 360 ;STOPTHOEK Q247 = 0 ;STAPHOEK Q241 = 8 ;AANTAL HERHALINGEN Q200 = 2 ;INSTELRUIMTE Q203 = 0 ;OPERVLAKCOORDINAAT Q204 = 100 ;2e INSTELRUIMTE 17 TOOL CALL 2 Z S1000 18 L M6 19 L M13 20 CYCL DEF 1.0 PECKING 21 CYCL DEF 1.1 SET UP 2 22 CYCL DEF 1.2 DEPTH -20 23 CYCL DEF 1.3 PECKG 10 24 CYCL DEF 1.4 DWELL 0 25 CYCL DEF 1.5 F200 26 CYCL DEF 220 POLAR PATTERN Q216 = 30 ;CENTRUM 1e AS Q217 = 35 ;CENTRUM 2e AS Q244 = 36 ;BOLKCIERKEL DIAMETER Q245 = 0 ;STARTHOEK Q246 = 360 ;STOPTHOEK Q247 = 0 ;STAPHOEK Q241 = 8 ;AANTAL HERHALINGEN Q200 = 2 ;INSTELRUIMTE Q203 = 0 ;OPERVLAKCOORDINAAT Q204 = 100 ;2e INSTELRUIMTE 27 CYCL DEF 220 POLAR PATTERN Q216 = 85 ;CENTRUM 1e AS Q217 = 35 ;CENTRUM 2e AS Q244 = 36 ;BOLKCIERKEL DIAMETER Q245 = 0 ;STARTHOEK Q246 = 360 ;STOPTHOEK Q247 = 0 ;STAPHOEK Q241 = 8 ;AANTAL HERHALINGEN Q200 = 2 ;INSTELRUIMTE Q203 = 0 ;OPERVLAKCOORDINAAT Q204 = 100 ;2e INSTELRUIMTE 28 TOOL CALL 3 Z S500 29 L M6 30 L M13 33 CYCL DEF 2.0 TAPPING 34 CYCL DEF 2.1 SET UP 2 35 CYCL DEF 2.2 DEPTH -20 36 CYCL DEF 2.3 DWELL 0 37 CYCL DEF 2.4 F475 32 CYCL DEF 220 POLAR PATTERN Q216 = 30 ;CENTRUM 1e AS Q217 = 35 ;CENTRUM 2e AS Q244 = 36 ;BOLKCIERKEL DIAMETER Q245 = 0 ;STARTHOEK Q246 = 360 ;STOPTHOEK Q247 = 0 ;STAPHOEK Q241 = 8 ;AANTAL HERHALINGEN Q200 = 2 ;INSTELRUIMTE Q203 = 0 ;OPERVLAKCOORDINAAT Q204 = 100 ;2e INSTELRUIMTE 33 CYCL DEF 220 POLAR PATTERN Q216 = 85 ;CENTRUM 1e AS Q217 = 35 ;CENTRUM 2e AS Q244 = 36 ;BOLKCIERKEL DIAMETER Q245 = 0 ;STARTHOEK Q246 = 360 ;STOPTHOEK Q247 = 0 ;STAPHOEK Q241 = 8 ;AANTAL HERHALINGEN Q200 = 2 ;INSTELRUIMTE Q203 = 0 ;OPERVLAKCOORDINAAT Q204 = 100 ;2e INSTELRUIMTE 34 TOOL CALL 0 35 L M6 36 L M30 37 END PGM 10124 MM
Heidenhain CNC-programmering: Rasterpatroon oefening met Lineaire Cyclus 221
Meerpas frezen oefening: Heidenhain conversationele programmering onder de knie
CNC machine
- Heidenhain TNC Programmeertutorial: Stap-voor-Stap CNC Code Voorbeeld
- Meester HEIDENHAIN TNC: Stap-voor-Stap Faseer Programmeertutorial
- Heidenhain Flex K CNC-programmering onder de knie – Stap-voor-stap oefening
- Heidenhain CNC conversationele programmering voorbeeld – Stap-voor-stap handleiding
- Helicaal frezen met Heidenhain conversationele programmering: Praktische oefening
- Labels nesten in Heidenhain conversationele programmering – Stap-voor-stap oefening
- Heidenhain conversationele programmering: Praktische subprogramma oefening
- Herhaalfuncties in Heidenhain conversationele programmering onder de knie
- Expert rotatietechnieken voor Heidenhain CNC-programmering
- Heidenhain conversationele programmering: Spiegelbeeld CNC-oefening
- Heidenhain CNC-programmering: Rasterpatroon oefening met Lineaire Cyclus 221