



Contour Train operaties in Heidenhain conversationele programmering onder de knie
Ingediend door: Brian
Tekening/Afbeelding
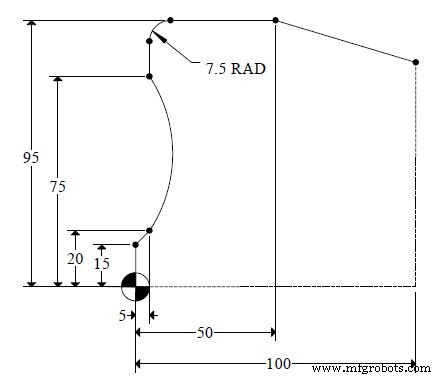
CNC-programma
0 BEGIN PGM 10121 MM 1 BLK FORM 0.1 Z X0 Y0 Z-40 2 BLK FORM 0.2 X100 Y100 Z0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L Z250 R0 FMAX 7 CYCL DEF 14.0 CONTOUR GEOMETRY 8 CYCL DEF 14.1 CONTOUR LABEL 1 9 CYCL DEF 25.0 CONTOUR TRAIN Q1 = -20 ;FREESDIEPTE Q3 = 0 ;TOESLAG ZIJDE Q5 = 0 ;OPERVLAKCOORDINAAT Q7 = 250 ;VRIJE HOOGTE Q10 = 5 ;PECKINGDIEPTE Q11 = 100 ;VOEDING PECKING Q12 = 200 ;VOEDING FREZEN Q15 = 1 ;OPWAARTS OF AFWAARTS 10 CYCL CALL M3 11 L Z250 R0 FMAX M30 12 LBL 1 13 L X0 Y15 RL 14 L X5 Y20 15 CT X5 Y75 16 L Y95 17 RND R7.5 18 L X50 19 L X100 Y80 20 LBL 0 21 END PGM 10121 MM
Meerpas frezen oefening: Heidenhain conversationele programmering onder de knie
Geoptimaliseerde eilandvrijmaking met Heidenhain conversationele programmering
CNC machine
- Heidenhain TNC Programmeertutorial: Stap-voor-Stap CNC Code Voorbeeld
- Meester HEIDENHAIN TNC: Stap-voor-Stap Faseer Programmeertutorial
- Heidenhain Flex K CNC-programmering onder de knie – Stap-voor-stap oefening
- Heidenhain CNC conversationele programmering voorbeeld – Stap-voor-stap handleiding
- Helicaal frezen met Heidenhain conversationele programmering: Praktische oefening
- Labels nesten in Heidenhain conversationele programmering – Stap-voor-stap oefening
- Heidenhain conversationele programmering: Praktische subprogramma oefening
- Herhaalfuncties in Heidenhain conversationele programmering onder de knie
- Expert rotatietechnieken voor Heidenhain CNC-programmering
- Heidenhain conversationele programmering: Spiegelbeeld CNC-oefening
- Heidenhain CNC-programmering: Rasterpatroon oefening met Lineaire Cyclus 221