Industriële fabricage
CNC machine
Fanuc 31i G codes lijst voor CNC machinisten programmeurs die werken op CNC freescentra met Fanuc 30i 31i 32i CNC besturingen. Fanuc CNC Besturingen De volgende lijst van G codes geldt ook voor de volgende CNC besturingen. Fanuc Series 30i/300i/300is-MODEL A Fanuc Series 31i/310i/310is-MODEL A5 Fa
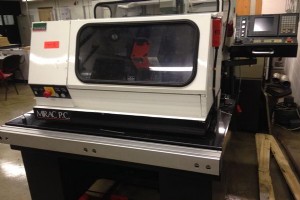
De Denford Mirac PC is een veelzijdige 2-as CNC bank draaibank, ideaal voor alle niveaus van onderwijs en technische training.Hier is de complete lijst van Denford Mirac PC CNC Draaibank G & M Codes. Denford Mirac PC CNC Draaibank Mirac PC G-Codes Lijst G CodeFunctie G00Positionering (Snelhef)
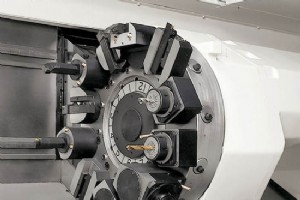
Okuma M203 is een van de Operatietijd Reductie Functies.Let op: Gebruik M203 met zorg. Okuma M203 Tor Ontgrendel Commando De NC ontgrendelt de tor gelijktijdig met asbeweging bij ontvangst van het M203 commando.M203 commando is alleen effectief wanneer het in dezelfde blok als G00 gespecificeerd wor
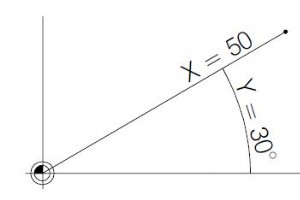
G15 Einde Polaire Coördinaten Interpolatie G15 Einde Polaire Coördinaten Interpolatie Programmering G15 G16 Begin Polaire Coördinaten Interpolatie G16 Begin Polaire Coördinaten Interpolatie Programmering G16 Tussen G16 en G15 kunnen punten gedefinieerd worden door polaire coördinaten. De selectie va
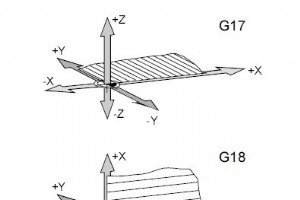
Fanuc G17 G18 G19 Vlakselectie Met G17 G18 G19 wordt het vlak gedefinieerd waarin cirkelinterpolatie en polaire coördinaten interpolatie uitgevoerd kunnen worden en waarin de freesradiuscompensatie berekend wordt.In de loodrechte as op het actieve vlak wordt de gereedschapslengtecompensatie uitgevoe
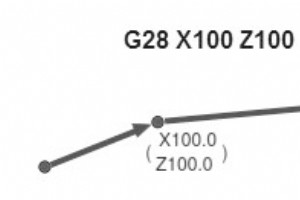
Fanuc G28 Referentiepunt Benaderen Met G28 wordt het referentiepunt benaderd via een tussenpositie (X, Y, Z). Eerst is de beweging naar X, Y en Z, dan wordt het referentiepunt benaderd. Beide bewegingen gebeuren met G00! De verschuiving G92 wordt gewist. Programmering N... G28 X... Y... Z... Paramet
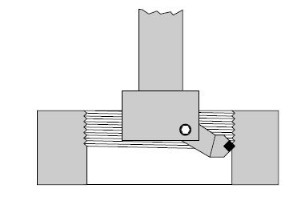
Fanuc G33 Draadsnijden Met een passend gereedschap (uitboor- of plandraaihoofd) kunnen draaden gesneden worden. Let op Voeding en spindle override schakelaars zijn niet actief tijdens G33 (100%). Programmering N... G33 Z... F.. Parameters ParameterBeschrijving FDraadsteek [mm] ZDraaddiepte B
G43 Gereedschapslengtecompensatie Positief Met G43 kan een waarde uit het offset register (OFFERT) worden opgeroepen en opgeteld bij de gereedschapslengte.Bij alle volgende Z bewegingen (met actief XY vlak – G17) in het programma wordt deze waarde opgeteld. Programmering N... G43 H... Voorbeeld N..
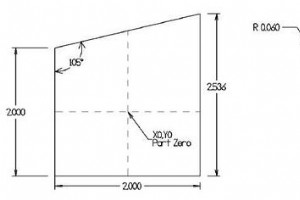
Ingediend door: CNC Programmeur Samenvatting Haas Hoekafronding en FaseerenVoor fasen wordt C gebruikt met de lengte van de fase.Voor radialen wordt R gebruikt met de straal van de afronding.Het faseer- of hoekafrondingsblok kan tussen twee lineaire of G01 blokken worden ingevoegd. Deze twee blokken

ECS G81 Standaard Boren De cyclus Data Entry wordt geactiveerd, in MDI en Edit modi, via deze toetsenreeks: Programmering G81 <ENT=..> <RAP=..> <RAL=..> Parameters ParameterBeschrijving ENTDiepte quote bereikt met werkvoeding RAPQuote bereikt in snelhef aan begin van cyclus RAL
ECS G81/3 – 3 Lagen Boren Met deze cyclus is het mogelijk gaten te boren met twee zones definieerd waar de boor met verschillende voedingen (normaal lager) zal vooruitgaan dan de geprogrammeerde met de F… instructie. De cyclus Data Entry wordt geactiveerd, in MDI en Edit modi, via deze toetsenreeks:
ECS G82 Boren met Wachttijd voor Spanbreking Het enige verschil tussen deze cyclus en de standaard boorcyclus G81 is de wachttijd die de boor uitvoert nadat hij de Diepte quote (ENT) bereikt heeft om de span te breken. De cyclus Data Entry wordt geactiveerd, in MDI en Edit modi, via deze toetsenreek
ECS G83 Diepboren met Wis Deze cyclus wordt normaal gebruikt om diepe gaten te boren. De eerste boor bereikt de quote gedefinieerd met parameter INI. Daarna gaat hij terug in snelhef naar de RAP quote. De volgende keer zal de boor vooruitgaan met de entiteit gegeven door (INI + IND). Daarna weer ter
ECS G83/r Diepboren met Wachttijd voor Chipbreking De verschillen tussen deze cyclus en de diepboor G83 zijn: Aan het einde van elke boorstap wordt een wachttijd van TIM sec uitgevoerd om de span te breken. Aan het einde van de wachttijd wordt de boor niet in snelhef naar de RAP quote bewogen, maar
ECS G84 Tappen Deze cyclus wordt gebruikt om te tappen wanneer de freesmachine spindle niet uitgerust is met een positie transducer. In dit geval wordt aangeraden ook een tap met mechanische compensator te gebruiken. Het is ook nodig te verifiëren dat: Geprogrammeerde Voeding [mm/min] = Geprogrammee
ECS G85 Boorcyclus Het enige verschil tussen deze cyclus en de Standaard Boorcyclus G81 is dat de terugkeer van het gereedschap naar de RAL quote met werkvoeding gebeurt, tussen ENT en RAP, en met snelhef (G00) van RAP naar RAL. De cyclus Data Entry wordt geactiveerd, in MDI en Edit modi, via deze t
ECS G86 Boren met Spindle Stop Cyclus Het enige verschil tussen deze cyclus en de Standaard Boorcyclus G81 is dat de spindle, bij het bereiken van de ENT quote, gestopt wordt. Hij herstart pas wanneer het gereedschap in snelhef de RAL quote bereikt. De cyclus Data Entry wordt geactiveerd, in MDI en
ECS G87 Boren met Terugtrekking Cyclus Deze cyclus verschilt van de Boren met Spindle Stop G86 omdat in dit geval, wanneer het gereedschap de ENT quote bereikt, de spindle niet alleen stopt, maar georiënteerd wordt in een specifieke positie (via de M19 Functie), losgekoppeld wordt met een beweging i
ECS G89 Boren met Wachttijd Cyclus Deze cyclus verschilt van de standaard Boorcyclus G85 doordat een wachttijd (TIM sec) kan worden geprogrammeerd tussen de aankomst op de ENT quote, tot de start van de beweging, uitgevoerd met werkvoeding, om de RAP quote te bereiken. De cyclus Data Entry wordt gea
Osai 10 Series commando SSL wordt met G96 gebruikt om de maximum toer/min die de spindle mag draaien tijdens constante snijsnelheid (CSS) in te stellen. Programmering SSL=waarde Parameters ParameterBeschrijving waardeIs een waarde die direct met een decimaal getal of indirect met een E paramete
CNC machine