



CNC Efficiëntie Maximeren met Geavanceerde Dynamische Toolpath Strategieën
Dynamische toolpaths zijn geen nieuw concept. Er is een heel goede reden waarom veel freesmachinisten al lang lichte diepte (axiale) sneden met zware zijwaartse (radiale) sneden gebruiken om hun bewerkingsdoelen te bereiken. Elke freesmachinist die meer dan 25 jaar in de industrie zit, herinnert zich een tijd toen CNC de minderheid was. Huidige CAM software stelt significant complexere en langere programma's en precisie toe. Toen je handvaten op een Bridgeport draaide, was het onmogelijk om een 10% stap of een specifieke spanbelasting te handhaven met dynamische beweging betrokken. Kun je je voorstellen handmatig een 600.000-regels G-code programma te schrijven en te perforeren? Het is gedaan, maar het kan zeker niet efficiënt genoemd worden. Dus het is niet om een tekort aan kennis, maar simpelweg een tekort aan technologie dat dynamische toolpaths nog geen standaardpraktijk zijn… nog.
Gereedschaps- en Spindellevensduur Maximeren met Dynamische Toolpaths
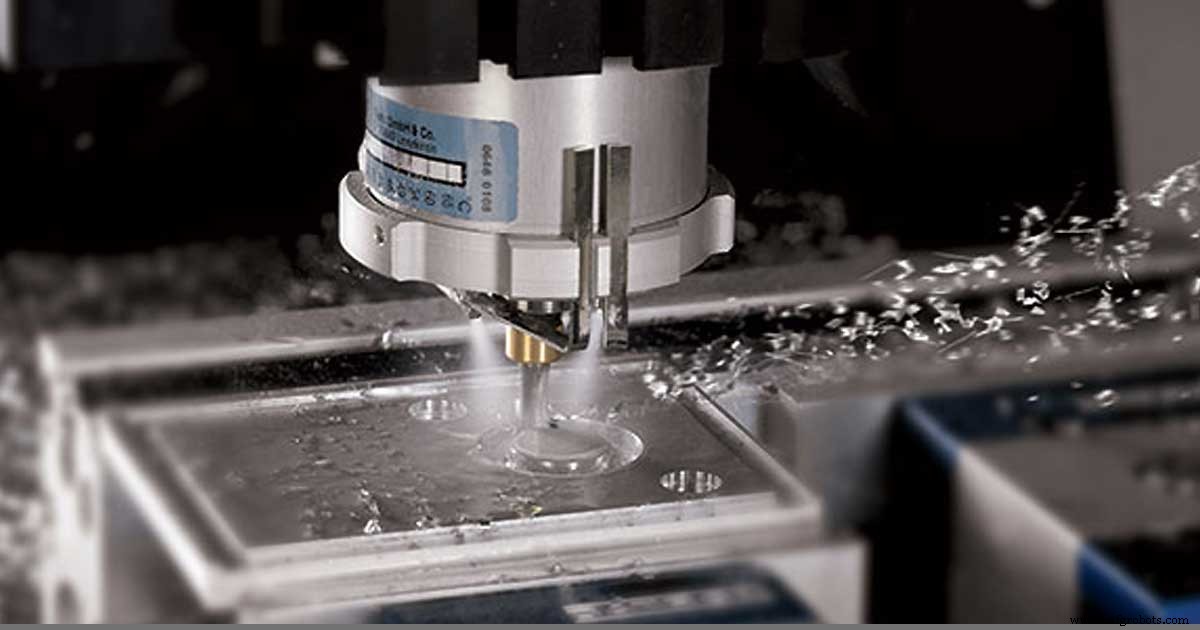
Dynamische strategieën hebben een heel simpel principe – handhaaf een constante spanbelasting door de hele snede door gebruik te maken van een volledige diepte (axiale) snede en een zeer lichte zijwaartse (radiale) snede. De voordelen die je zult zien van dit type snede omvatten langere gereedschapslevensduur, langere spindellevensduur, verbeterde oppervlakteafwerking, grotere efficiëntie en geweldige "haanstaarten". Nee echt, ik grap niet. Je zult mensen hebben die er staan te kijken naar de machine lopen gewoon vanwege hoe de spannen vliegen.
Allereerst is gereedschapslevensduur. Ik gooi ook spindellevensduur erbij omdat ze echt hand in hand gaan. Je krijgt meerdere voordelen voor zowel je gereedschap als spindel als je dynamische strategieën correct toepast. Als je een zak of elk intern kenmerk freest dat geen aanloop van buitenaf toelaat, dan is de instap in de snede niet alleen de eerste overweging, maar een van de belangrijkere. Ik gebruik altijd een helicale instapbeweging met een 1%-3% helixhoek, of instaphoek. Je wilt een instapdiameter gebruiken die ergens tussen 120% en 150% van je gereedschapsdiameter zit – wees voorzichtig, soms vraagt de CAM software om een straal in plaats van een diameter en die informatie maakt een groot verschil. Zodra je op diepte bent, begint het echte plezier. Vanwege de lichte radiale snede kun je echt agressief zijn met je voedsnelheid. Afhankelijk van de limieten van de spindel RPM, gebruik de specificaties van de gereedschapsfabrikant over spanbelasting en voet per minuut (check mijn blog over winkelwiskunde).
In mijn eerste ervaring met een dynamische toolpath draaide ik een 3-snijkanalen 0,500" frees met een 1,5" snijkanalenlengte. De snede was 1,375" diep, met een 10% (0,05") stapover met een voedsnelheid van 144 inch per minuut. Ik gebruikte een hoge helix frees om te helpen bij spanafvoer wat een "haanstaart" van spannen achter de snede creëerde. Het was een ding van schoonheid. Hoewel de snede zo snel en schijnbaar agressief diep was, hield het gereedschap 32 delen vol en gaf dezelfde afwerking op deel 32 als op deel 1. De volledige diepte snede betekent dat je de hele snijkanalenlengte gelijkmatig verslijt, dus je krijgt geen lijnen op je afwerking. De lichte radiale snede vermindert de snijkrachten, waardoor de algehele slijtage op zowel het gereedschap als de spindel wordt verminderd.
Efficiëntie is ook een significant voordeel. Stel je voor dat je een 1,375" diepe zak freest met kenmerken op 4 verschillende dieptes. Met een standaard toolpath en een lichte diepte met een zware stapover frees je van de bovenkant van je deel naar beneden. Afhankelijk van hoe agressief je bent met je stapdiepte, zul je veel passes op elke diepte frezen, met de diepste als de meest tijdrovende. Met een dynamische strategie frees je van beneden naar boven, wat betekent dat elke diepte uit één pas bestaat, met alle vorige passes die al het andere materiaal op die diepte hebben weggeruimd. Daarom frees je op elke diepte alleen het overgebleven materiaal, wat essentieel een "rest ruwfrezen" toolpath creëert dat de totale bewerkingstijd minimaliseert.
Met dynamische toolpath strategieën zal je niet alleen gereedschapslevensduur, spindellevensduur en oppervlakteafwerking verbeteren, maar ook de totale cycluskostenefficiëntie. Niettegenstaande je zult de baas en iedereen die toevallig voorbij loopt imponeren. Doet me een plezier, en probeer het eens. Je zult het niet spijten dat je het deed.
CNC machine
- 5-As CNC-Bewerking Beheersen: Precisie, Snelheid en Industriële Voordelen
- CNC-bewerkingskosten Verlagen met Gebruikte Machines – Expert Tips
- Maximaliseer CNC-bewerkingsefficiëntie met Geavanceerde Dynamische Werkzeugpad Strategieën
- Expert Maatwerk CNC-bewerkingsoplossingen – Precisie & Betrouwbaarheid
- Precisie Acryl CNC Machining: Nauwkeurig, Veilig en Efficiënt
- Kwaliteitscontrole in CNC-bewerking verbeteren: Strategieën voor precisie en klanttevredenheid
- Precisie CNC-bewerking voor Maatwerkonderdelen – Snel, Nauwkeurig, Op Maat
- CNC-bewerking van Grote Onderdelen: Strategieën om Groottebeperkingen te Overwinnen
- CNC-bewerking vs. Injectiestorten: De Juiste Methode Kiezen voor Uw Project
- CNC Bewerkingskosten Begrijpen: Belangrijkste Factoren en Optimalisatie
- Precisie CNC-bewerking voor Polymeren: Geavanceerde Technieken & Tips