


Industriële fabricage
CNC machine
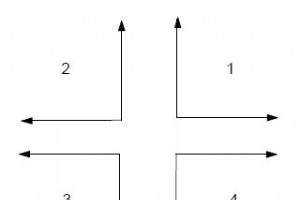
Osai UGS (UCG) – Gebruik Grafische Schaal (Machine plot) Het Osai 10 Series UGS commando initialiseert de grafische weergave en stelt de limieten en oriëntatie van de grafische weergave in. Programmering (UGS [,ax-orient],abs-axis,val1,val2,ord-axis,val3,val4 [,third-axis]) Parameters ParameterBes

Osai CGS (CLG) Commando Het Osai CGS commando wist het profiel van het scherm maar behoudt het coördinatensysteem. Programmering (CGS)
Osai DGS (DCG) Commando Het Osai DGS commando schakelt de grafische weergave uit, verwijdert het getoonde profiel, en verwijdert het coördinatensysteem van het scherm. Na gebruik van het DGS commando heeft u een ander UGS commando nodig om de grafische weergave te reïnitialiseren. Programmering (DGS
Osai DIS Commando Het Osai DIS commando stelt waarden weer aan de operator. De besturing toont de waarde in het schermgebied dat gereserveerd is voor communicatie met de operator. Programmering (DIS,operand [,operand ] [,operand] [,operand] [,operand ]) Parameters ParameterBeschrijving operandKa
Commentaar in Anilam Programmas In Anilam CNC kan de programmeerder een asterisk (*) gebruiken om commentaar in een programma listing te plaatsen of om heel of deel van een blok van de CNC te maskeren.Wanneer een asterisk voor een tekenreeks wordt geplaatst, negeert de CNC alle tekst er rechts van.
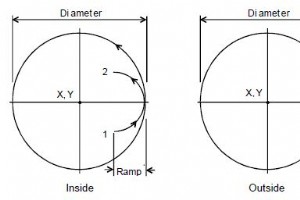
G171 Cirkelvormige Profiel Cyclus Anilam G171 Cirkelvormige Profiel Cyclus ruimt de binnen- of buitenprofiel van een bestaande cirkel op. Programmering G171 Xn Yn Hn Dn Zn An Rn Bn Sn In Jn Kn Pn Parameters ParameterBeschrijving XX coördinaat van het midden. Standaard: huidige positie. Optioneel
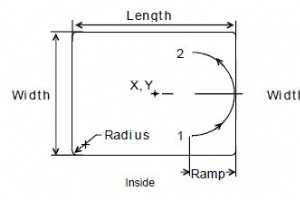
Anilam G172 Rechthoekige Profiel Cyclus Anilam G172 Rechthoekige Profiel Cyclus ruimt de binnen- of buitenprofiel van een rechthoek op. Programmering G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn Parameters ParameterBeschrijving XX coördinaat van het midden. Als geen coördinaat ingevoerd, ce
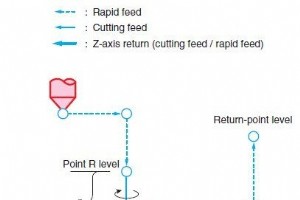
Okuma G73 Hoog Snelheid Diepgatboor Cyclus G73 Hoog Snelheid Diepgatboor Cyclus Programmering G73 X__ Y__ Z__ R__ P__ Q__ F__ Parameters ParameterBeschrijving X,YCoördinaatwaarden van gatpositie ZGatbodem niveauIn G90 modus:Positie in geselecteerd coördinatensysteemIn G91 modus:Afstand vanaf pun
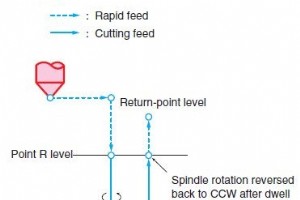
Okuma G74 Omgekeerde Tappyclus G74 Omgekeerde Tappyclus Programmering G74 X__ Y__ Z__ R__ P__ Q__ F__ Parameters ParameterBeschrijving X,YCoördinaatwaarden van gatpositie ZGatbodem niveauIn G90 modus:Positie in geselecteerd coördinatensysteemIn G91 modus:Afstand vanaf punt R niveau RPunt R nivea
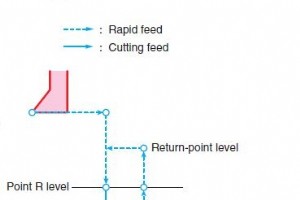
Okuma G76 Fijnboor Cyclus G76 Fijnboor Cyclus Programmering G76 X__ Y__ Z__ R__ Q__ (I__ J__) P__ F__ Parameters ParameterBeschrijving X,YCoördinaatwaarden van gatpositie ZGatbodem niveau RPunt R niveau QVerschuivingsbedrag (zie uitleg hieronder) I,JVerschuivingsbedrag (zie uitleg hieronder) PWa
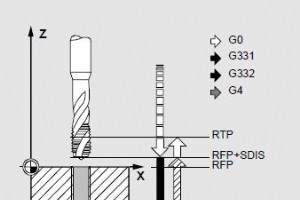
Sinumerik CYCLE84 Stijf Tappyclus CYCLE84 produceert getapte gaten zonder gebruik van een zwevende taphouder.CYCLE84 kan alleen toegepast worden als de voor booren bestemde spindle in staat is om in de positie-gecontroleerde spindle modus te werken. Programmering CYCLE84(RTP, RFP, SDIS, DP, DPR, DTB
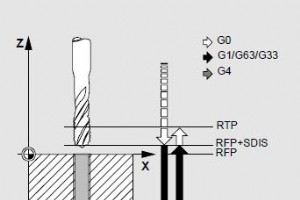
Sinumerik CYCLE840 Tappen met Zwevend Taphouder Met de Sinumerik CYCLE840 cyclus kunnen getapte gaten worden geproduceerd met een zwevende taphouder: zonder encoder met encoder. Voor tappen zonder zwevende taphouder (stijf tappen) wordt CYCLE84 gebruikt. Programmering CYCLE840 (RTP, RFP, SDIS, DP,
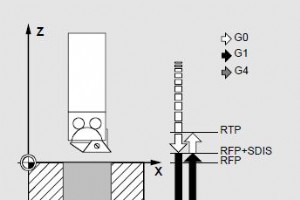
Sinumerik CYCLE85 Boor 1 In de CYCLE85 Boor 1 cyclus worden de naar binnen en naar buiten gerichte bewegingen uitgevoerd met een voedsnelheid die onder de relevante parameters moet worden gespecificeerd. Programmering CYCLE85 (RTP, RFP, SDIS, DP, DPR, DTB, FFR, RFF) Parameters ParameterBeschrijvi
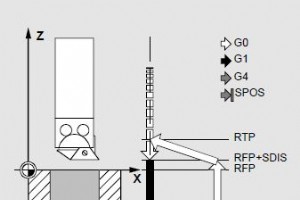
Sinumerik CYCLE86 Boor 2 In de CYCLE86 Boor 2 cyclus wordt een georiënteerde spindle stop uitgevoerd bij het bereiken van de boordiepte. Het gereedschap beweegt vervolgens met snelhef naar de geprogrammeerde terugkeerposities en vanaf daar naar het terugkeervlak. CYCLE86 kan alleen gebruikt worden a
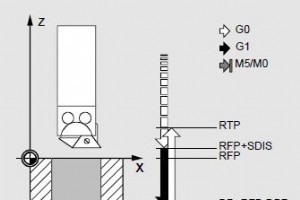
Sinumerik CYCLE87 Boor 3 In de Sinumerik CYCLE87 Boor 3 cyclus wordt een spindle stop zonder orientatie uitgevoerd bij het bereiken van de eindboordiepte, gevolgd door een geprogrammeerde stop. Door de NC Start toets in te drukken, wordt de opwaartse beweging voortgezet met snelhef tot het terugkeer
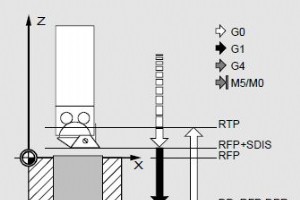
Sinumerik CYCLE88 Boor 4 In de Sinumerik CYCLE88 Boor 4 cyclus wordt een wachttijd uitgevoerd bij het bereiken van de eindboordiepte, samen met een spindle stop zonder orientatie en een geprogrammeerde stop. Door de NC Start toets in te drukken, wordt de opwaartse beweging met snelhef uitgevoerd tot
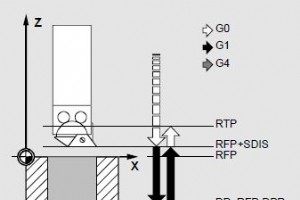
Sinumerik CYCLE89 Boor 5 In de Sinumerik CYCLE89 Boor 5 cyclus worden de naar binnen en naar boven gerichte bewegingen uitgevoerd met de F-waarde die voor de cyclusaanroep is geprogrammeerd. Bij het bereiken van de eindboordiepte kan een wachttijd worden ingesteld. Programmering CYCLE89 (RTP, RFP, S
Osai GTL (HOOG-NIVEAU GEOMETRISCHE PROGRAMMERING) Osai 10 Series CNC systemen staan programmering van een geometrisch profiel in het vlak toe met behulp van de standaard programmeertaal (G1-G2-G3) of GTL, een hoog-niveau programmeertaal. Osai GTL maakt het mogelijk om de informatie van de tekening t
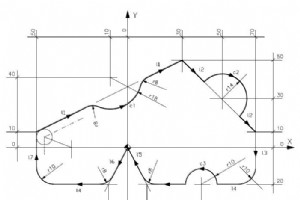
Osai 10 Series programmeringsvoorbeeld met Osai GTL (hoog-niveau programmeertaal). Osai GTL Programmeringsvoorbeeld N1 (DIS,GTL VOORBEELD) N2 l1=X-50Y10,X30Y50 N3 l2=X30Y50,X70Y10 N4 l3=X70Y0,a-90 N5 l4=X=Y-20,a180 N6 l5=X10Y-20,X0Y0 N7 l6=X0Y0,X-10Y-20 N8 l7=X-50Y0,a90 N9 c1=I-10J40r18 N10 c2=I50J
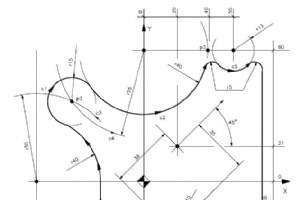
De Osai 10 Series stelt programmeurs in staat om CNC programmas te maken met standaard programmeertaal (G1-G2-G3) of GTL, een hoog-niveau programmeertaal. Hier is een compleet Osai GTL programmeringsvoorbeeld. Osai CNC GTL Programma Voorbeeld N1 (DIS,VOORBEELD 3) N2 S...F...T1.1M6 M... N3 o1=X20 Y2
CNC machine

Molybdeerstaven: Typen, toepassingen en onderhoud
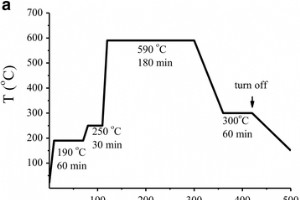
Optimalisatie van Pd/SnO₂ nanomateriaal synthese voor high-performance waterstof-gassensoren

Aluminiumtypen voor lost-wax gieten: Sterkte, duurzaamheid en lichtgewicht prestaties

Wolframlegering Ballen: Eigenschappen, Productie en Belangrijkste Toepassingen

