



Fanuc BHC Macro – Aangepaste Bolt Hole Circle Tooling voor CNC
Ingediend door: cnc programmeur
Tekening/Afbeelding
CNC Programma
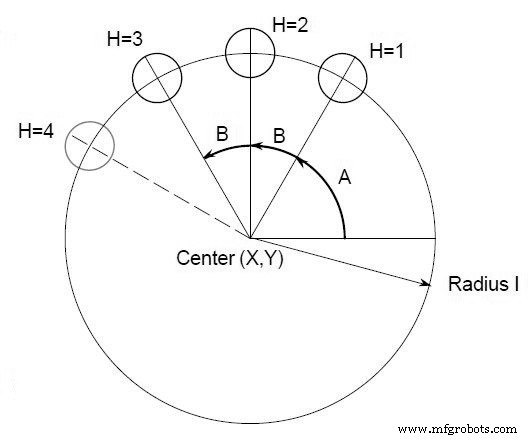
/*Parameters G65 P9100 Xx Yy Zz Rr Ff Ii Aa Bb Hh
X: X coördinaat van het middelpunt van de cirkel (#24)
Y: Y coördinaat van het middelpunt van de cirkel (#25)
Z: Gaatdiepte (#26)
R: Coördinaten van een naderingspunt (#18)
F: Snijvoersnelheid (#9)
I: Straal van de cirkel (#4)
A: Boor starthoek (#1)
B: Inkrementele hoek (Kloksgewijs bij negatieve waarde) (#2)
H: Aantal gaten (#11)
*/
O9100
#3=#4003
G81 Z#26 R#18 F#9 K0
IF[#3 EQ 90]GOTO 1
#24=#5001+#24
#25=#5002+#25
N1 WHILE[#11 GT 0]DO 1
#5=#24+#4*COS[#1]
#6=#25+#4*SIN[#1]
G90 X#5 Y#6
#1=#1+#2
#11=#11-1
END 1
G#3
G80
M99

/*Fanuc Bolt Hole Macro Voorbeeld
Voorbeeld macro roep om 5 gaten te boren met intervallen van 45 graden na een starthoek van 0 graden op de omtrek van een cirkel met straal 4”. Het absolute middelpunt van de cirkel is (10”, 5”).*/
O0002
G90 G92 X0 Y0 Z4.0
G65 P9100 X10.0 Y5.0 R1.0 Z-2.0 F20 I4.0 A0 B45.0 H5
M30
Geoptimaliseerde DOOSAN PUMA Macro-B OD Kaak CNC-programma voor FANUC 31i
Stap-voor-Stap Heidenhain Conversationele CNC Programmering Voorbeeld
CNC machine
- Precisie Cup Denester efficiëntie verbeteren met dubbele Fanuc robot retrofit
- Expert Maatwerk CNC-bewerkingsoplossingen – Precisie & Betrouwbaarheid
- Precisie CNC-bewerking voor Maatwerkonderdelen – Snel, Nauwkeurig, Op Maat
- Versterk uw merk met custom gelaser-graveerde cadeaus
- CNC G72 Boutgat Hoeken – Voorbeeldcode voor Nauwkeurig Boren
- Fanuc G68 Coördinaten Rotatie: Nauwkeurige asuitlijning voor CNC-bewerking
- Fanuc G04 Dwel Commando beheersen voor Nauwkeurige CNC-timing
- Fanuc G04 Dwell: CNC Pauze Commando's Beheersen
- Eigen G81 Boorcyclus Maken met Fanuc Macro en G66 Modale Roep
- Nieuwe Alpha X-serie draaibanken met aangepaste besturing voor superieure prestaties
- Refereren naar custom macro-variabelen bij naam in FANUC CNC-systemen