



Haas Mill G107 cilinderafbeelding programma voorbeeld – Stap-voor-stap CNC-code handleiding
Ingediend door: Machinist
Tekening/Afbeelding
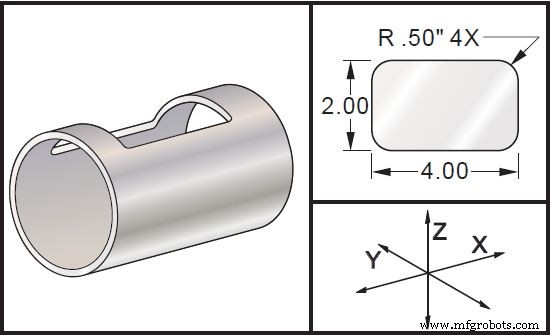
CNC-programma
(G170 parameters) (X X-as commando) (Y Y-as commando) (Z Z-as commando) (A A-as commando) (Q Diameter van cilinderoppervlak) (R Straal van draaias) % O0079 (G107 TEST) T1 M06 (.625 DIA. 2FL E.M.) G00 G40 G49 G80 G90 G28 G91 A0 G90 G00 G54 X1.5 Y0 S5000 M03 G107 A0 Y0 R2. (GEEN R OF Q WAARDE, MACHINE GEBRUIKT WAARDE IN INSTELLING 34) G43 H01 Z0.25 G01 Z-0.25 F25. G41 D01 X2. Y0.5 G03 X1.5 Y1. R0.5 G01 X-1.5 G03 X-2. Y0.5 R0.5 G01 Y-0.5 G03 X-1.5 Y-1. R0.5 G01 X1.5 G03 X2. Y-0.5 R0.5 G01 Y0. G40 X1.5 G00 Z0.25 M09 M05 G91 G28 Z0. G28 Y0. G90 G107 M30 %
Fanuc 21i CNC-programma: Mofdrading oefening
Mitsubishi CNC G07.1 cilinderinterpolatie programma – Compleet voorbeeld & code
CNC machine
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- Haas CNC G71 Boutgat Boog Commando – Praktisch Voorbeeld voor Efficiënt Gatboren
- Haas M98 Subprogramma Aanroep: Praktische Gids & Voorbeeldcode
- Haas CNC M97 Lokaal Sub-Programma Aanroepen beheersen: Stap-voor-stap voorbeeld
- Stap-voor-stap Handleiding: Een Volledige Cirkel Frezen op CNC-machines Met Praktische G-code
- Beginnergids G-code Frezen: Een Praktisch Voorbeeldprogramma
- Haas-frees Handleiding voor Operators & Programmeurs – Complete Gids
- Complete Gids voor Haas-frees M-codes: Functies, Instellingen & Gebruik
- Sinumerik 810 CNC Frees Straal & Fase Programmeren – Stap-voor-stap Voorbeeld
- CNC-frezen: G41 en G40 voor nauwkeurige snijradiuscompensatie