



Stap-voor-Stap Heidenhain Conversationele CNC Programmering Voorbeeld
Ingediend door: cnc programmeur
Tekening/Afbeelding
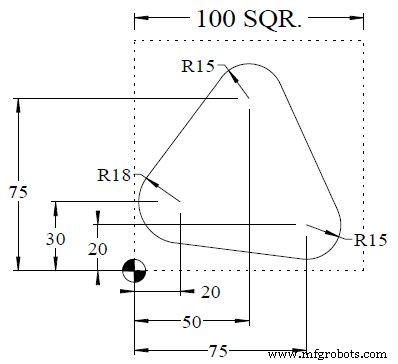
CNC Programma
0 BEGIN PGM FK2 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-40
2 BLK FORM 0.2 X+100 Y+100 Z+0
3 TOOL DEF 1 L+0 R+5
4 TOOL CALL 1 Z S500
5 L M6
6 L X-20 Y+30 R0 FMAX M3
7 L Z+2 FMAX
8 L Z-10 F500
9 L X+2 Y+30 RL
10 CC X+20 Y+30
11 C X+5.6 Y+40.8 DR-
12 L X+38 Y+84
13 CC X+50 Y+75
14 C X+63.656 Y+81.207 DR-
15 L X+88.656 Y+26.207
16 CC X+75 Y+20
17 C X+73.113 Y+5.119 DR-
18 L X+17.735 Y+12.143
19 CC X+20 Y+30
20 C X+2 Y+30 DR-
21 L X-20 R0
22 L Z+50 R0 FMAX M5
23 TOOL CALL 0 Z S60
24 L M6
25 L M2
26 END PGM FK2 MM
Fanuc BHC Macro – Aangepaste Bolt Hole Circle Tooling voor CNC
Precieze G65 Centroid Macro voor Variabele Gat Afmetingen
CNC machine
- Hurco's 3D Solid Model Import: moeiteloos 3-as & 5-as conversationeel CNC-programmeren
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Beginner CNC-nutfrezen programma: Eenvoudig voorbeeld & stap-voor-stap gids
- De G84 Taphulpcyclus beheersen: Praktische CNC-programmeergids
- Siemens Sinumerik 4-as freesprogramma: Praktisch CNC-voorbeeld
- CNC Freesboog Voorbeeld: G2 met I & J Parameters
- Heidenhain CNC Freesprogramma: Precies Werkpad voor Efficiënte Productie
- Heidenhain CNC Freesprogramma Tutorial voor Beginners