



Sinumerik 810 CNC Frees Straal & Fase Programmeren – Stap-voor-stap Voorbeeld
Siemens Sinumerik 810 CNC-frees programmeervoorbeeld dat laat zien hoe CNC-operators straal en fase kunnen bewerken/programmeren.
Sinumerik 810 Straal/Fase Programmeren
U+ waarden worden gebruikt voor Straalprogrammeren.
U- waarden worden gebruikt voor Faseprogrammeren.
Sinumerik 810 Straal/Fase Programmeer Voorbeeld
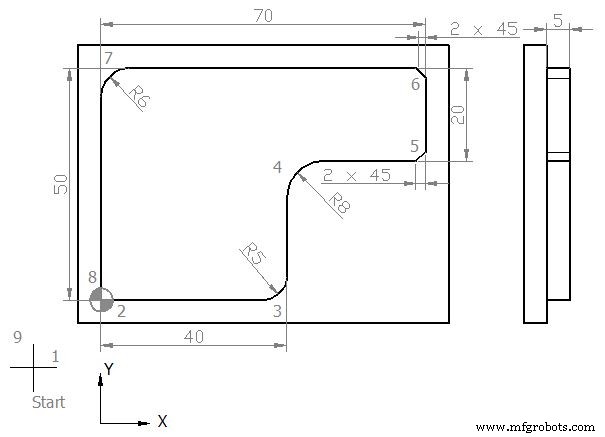
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 N40 X40 Y0 U5 N45 X40 Y30 U8 N50 X70 Y30 U-2 N55 X70 Y50 U-2 N60 X0 Y50 U6 N65 X0 Y0 N70 G40 X-20 Y-20 N80 G00 Z50 N85 Y100 N90 M30
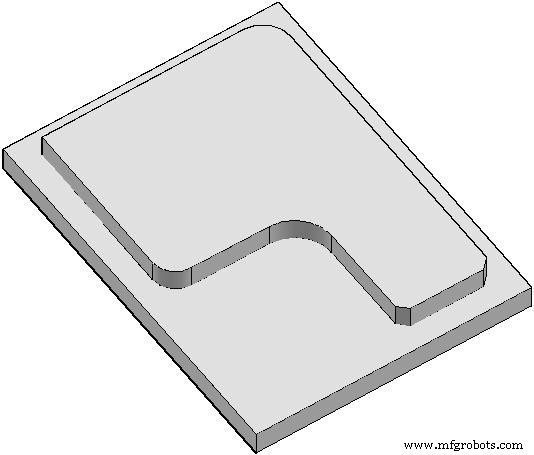
Afgewerkt Onderdeel
Na voltooiing van het bovenstaande bewerkingsproces, zal het onderdeel er als volgt uitzien,
Uitleg van Codes Gebruikt in Programma
G00 : Snelverplaatsing.
G54 : Nuloffset nr. 1.
G64 : Continu-pad modus.
G90 : Absoluut dimensiesysteem.
G17 : X-Y vlak selectie.
G42 : Freesradiuscompensatie activering (rechts beweging)
G40 : Freesradiuscompensatie deactiveren
S : Spindelsnelheid
F : Asbeweging voeding
M : Freesbeweging (3=kloksgewijs, 4=tegenkloksgewijs)
D : Gereedschap nr
M30 : Einde van hoofprogramma
De Reset-knop op een CNC-operatorpaneel begrijpen: Functie en Gebruik
Complete Yasnac 3000G Alarmcode Referentie – Snelle Probleemoplossingsgids
CNC machine
- Beginner-vriendelijke draaibank CNC programmeergids
- Eenvoudig CNC Draaibank Programmeren: Inch-gebaseerd Voorbeeld voor Beginners
- Sinumerik 840D CNC-programmering Beheersen: Expert Gids voor Geavanceerde Draadcycli
- CNC-freesmachine programmeren: Beginnersvriendelijk voorbeeldgids
- G01 onder de knie krijgen: Fase & hoekafronding in CNC-programmering
- CNC-programmeren: Fase & radius met G01 G-code
- Stap-voor-stap Handleiding: Een Volledige Cirkel Frezen op CNC-machines Met Praktische G-code
- Sinumerik 840D CYCLE81 Boorcyclus: Stap-voor-stap CNC Programmeervoorbeeld
- Fanuc CNC Frees Contour Peeken: Efficiënte Subprogramma Herhaal Techniek
- CNC-draaibank Boorcyclus Voorbeeld: Sinumerik CYCLE81 voor Efficiënte Bewerking
- CNC Programmering Basis: Stapsgewijze Tutorials & Voorbeeldcode