



Geoptimaliseerde Sinumerik CYCLE95 contourintegratie in aanroepend programma
Ingediend door: BEATA
Tekening/Afbeelding
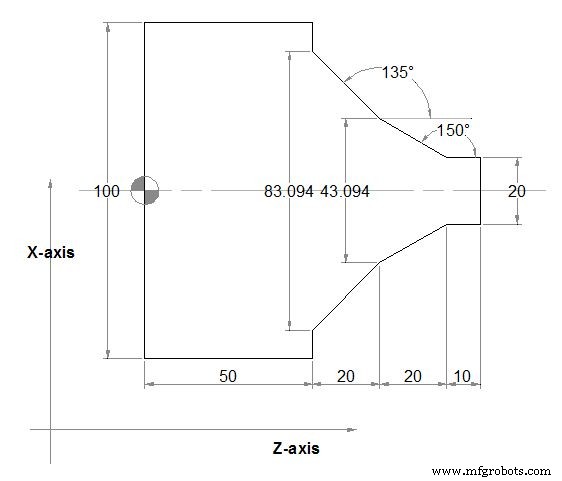
CNC-programma
;Siemens Sinumerik CYCLE95 eerste parameter NPP ;kan als aparte routine gegeven worden ;of gedefinieerd binnen aanroepend programma met Labels ;afstootcontour gedefinieerd in aanroepend programma N110 G18 G90 G96 F0.8 N120 S500 M3 N130 T1 D1 N140 G0 X140 N150 Z160 N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , ) N170 G0 X140 Z160 N175 M02 START: N180 G1 X20 Z100 F0.6 N190 Z90 N200 Z70 ANG=150 N210 Z50 ANG=135 N220 Z50 X100 END: N230 M02
Siemens Sinumerik ANG= hoekcommando voor nauwkeurige contourbesturing
Sinumerik CYCLE95 binnendraaiprogramma tutorial
CNC machine
- Fanuc G20: Inch-gebaseerde CNC-programmering onder de knie – Praktisch voorbeeld
- L930 cirkelvormige zakfrezen programma voor Sinumerik 840/840C CNC-machines
- CNC-programmeren: Fase & radius met G01 G-code
- G81 Boorcyclus met G91 Incrementale modus beheersen: Stap-voor-stap voorbeeldprogramma
- Haas M98 Subprogramma Aanroep: Praktische Gids & Voorbeeldcode
- Haas CNC M97 Lokaal Sub-Programma Aanroepen beheersen: Stap-voor-stap voorbeeld
- Sinumerik L93 Afsteekcyclus: Voorbeeld CNC-programma voor Groefbewerking
- CNC-draaibank Boorcyclus Voorbeeld: Sinumerik CYCLE81 voor Efficiënte Bewerking
- Sinumerik CYCLE82 Boor Contresenk Cyclus: Stap-voor-stap Voorbeeldprogramma
- CNC Programmering Basis: Stapsgewijze Tutorials & Voorbeeldcode
- calloc() in C: Nul-geïnitialiseerde geheugenallocatie en een praktisch voorbeeld