



Selca CNC-programmeervoorbeeld: G13, G20, G21, G51 operaties
Ingediend door: CNC Programmeur
Tekening/Afbeelding
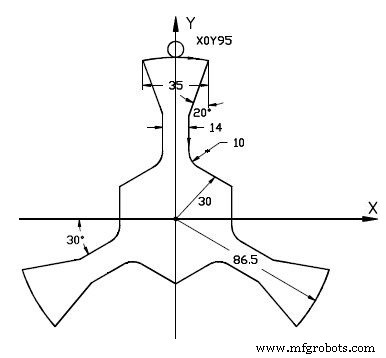
CNC-programma
[G13 Rechlijn, bekende hoek, [ door een punt of raak aan cirkel [G20 Cirkel met bekende middelpunt en straal [G21 Verbindingsstraal [G51 Verschuiving / rotatie van coördinatensysteem op vlak N1 [PROFILE 7 N2 $1M0X-131.I129.Y-61.5J104. N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X0Y95R N9 Z2R N10 Z-10 N11 G49I2.5 N12 G41K2 N13 L=1 N14 E1=G20X0Y0I-86.5 N15 E1 K2 N16 E2=G13X17.5Y0J-90,E1 N17 G13E2J-110 N18 G13X7J-90 N19 G21I10 N20 G13X0Y0I-30J-30 N21 G13J-90 N22 G21 N23 G13X0Y0I-7J-30 N24 E3=G13X0Y0I-17.5J-30,E1K2 N25 G13E3J-10 N26 G51J-120I N27 L1K2 N28 E1K2 N29 G40X0Y95K2 N30 Z100R N31 M30
Haas G150 nutfrezen voorbeeld: Precisie ronde eilandbewerking
Fanuc CNC-programma voorbeeld: G52 lokaal coördinaat & G15/G16 polaire coördinaten
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Fanuc G20: Inch-gebaseerde CNC-programmering onder de knie – Praktisch voorbeeld
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Beginner CNC-nutfrezen programma: Eenvoudig voorbeeld & stap-voor-stap gids
- De G84 Taphulpcyclus beheersen: Praktische CNC-programmeergids
- Siemens Sinumerik 4-as freesprogramma: Praktisch CNC-voorbeeld
- Quincunx CNC-plasma snijprogramma voorbeeld: G91 incrementele besturing
- CNC Freesboog Voorbeeld: G2 met I & J Parameters
- CNC-nutfrezen voorbeeld: Peck-frezen tutorial