



G01 affaseren & afronden op Mori Seiki DuraTurn – Stap-voor-stap CNC-programmeerhandleiding
Ingediend door: Brian
Tekening/Afbeelding
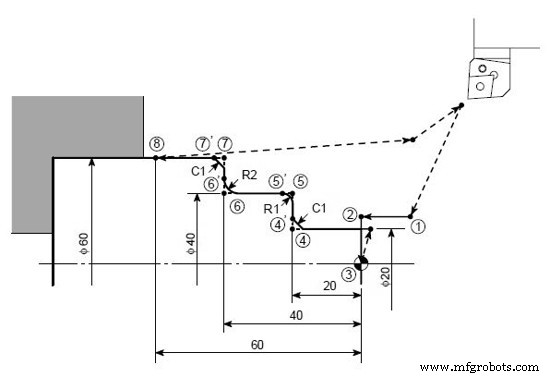
CNC-programma
O0001; N1; G50 S1500; G00 T0101; G96 S200 M03; X30.0 Z20.0 M08; G01 Z0 F1.0; X0 F0.2; G00 X20.0 Z1.0; G01 Z−20.0, C1.0; X40.0 , R1.0; Z−40.0 , R2.0; X60.0 , C1.0; Z−60.0; G00 U1.0 Z20.0; X200.0 Z150.0 M09; M01;
Selca CNC-programma voorbeeld: G21 affaserproces uitgelegd
Compleet NUMS 322T CNC-programma – Stap-voor-stap voorbeeld
CNC machine
- CNC programmeren voor beginners: stapsgewijze draaibankvoorbeeld
- Beginner-vriendelijke draaibank CNC programmeergids
- CNC programmeren voor beginners: leren met een praktisch voorbeeld
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Stapsgewijze CNC draaibank programmeergids: fase, taper, frees & boog
- Fanuc G21 G-code voorbeeld: Millimeter-gebaseerde CNC-draaiprogrammering
- Beginner-vriendelijk Fanuc CNC Draaibank Programmeervoorbeeld – Recht, Kegel en Boog Sneden
- Eenvoudig CNC Draaibank Programmeren: Inch-gebaseerd Voorbeeld voor Beginners
- Stap-voor-stap CNC-bewerkingscentrum programmeergids voor beginners
- Precieze CNC G01 hoekprogrammering: Hoeken, radialen en fasen onder de knie krijgen
- Draaderosie programmeren: complete CNC-gids voor machinisten