



Uitgebreid Siemens Sinumerik CYCLE95 voorbeeld: Buitendraaiprogramma
Ingediend door: Sinumerik Programmeur
Tekening/Afbeelding
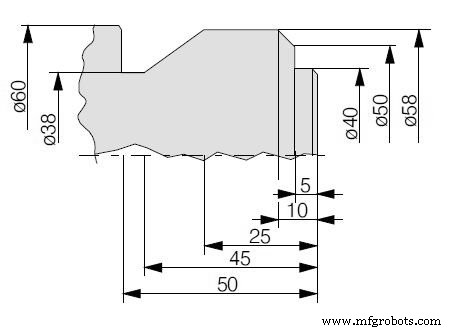
CNC-programma
G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95("CONT1",3,0.05,0.3,0,0.3,0.1,0.12,9,0,0,0) G0 X200 Z100 M30 Contour subprogramma: CONTI: G1 X38 Z2 Z0 X40 Z-1 Z-5 X50 X58 Z-10 Z-25 X38 Z-45 Z-50 X60 CHR=0.3 Z-50.4 M17
Sinumerik CYCLE95 afsteekprogramma voor CNC-draaibank – Precisie, efficiëntie & naadloze integratie
Selca CNC-programma voorbeeld: G21 affaserproces uitgelegd
CNC machine
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- L930 cirkelvormige zakfrezen programma voor Sinumerik 840/840C CNC-machines
- Sinumerik L93 Afsteekcyclus: Voorbeeld CNC-programma voor Groefbewerking
- Siemens Sinumerik 808D Draai CNC – Geavanceerde Precisie & Prestaties
- Diepgat Pikbooren met Siemens Sinumerik CYCLE83 – Eenvoudig CNC-programma
- CNC-draaibank Boorcyclus Voorbeeld: Sinumerik CYCLE81 voor Efficiënte Bewerking
- Sinumerik CYCLE82 Boor Contresenk Cyclus: Stap-voor-stap Voorbeeldprogramma
- Sinumerik 810 CNC Frees Straal & Fase Programmeren – Stap-voor-stap Voorbeeld
- Siemens Sinumerik 802S: Geavanceerde CNC-besturing met Stappenmotor Interface
- Siemens Sinumerik 802C: Laag-eind 3-as CNC-besturing voor Efficiënte Productie
- Siemens Sinumerik 4-as freesprogramma: Praktisch CNC-voorbeeld