



Uitgebreide Gids voor het Fabriceren van Vormgegeven Refractairen
Productieproces voor Vormgegeven Refractairen
Refractaire producten kunnen vormgegeven (gevormd) of vormloos (monolithisch/gietharders) zijn. Ze kunnen gemaakt worden van zure, neutrale, basische of samengestelde materialen. De materialen gebruikt voor de productie van refractairen kunnen additieven bevatten of niet. Verder kunnen vormgegeven refractairen in verschillende vormen gemaakt worden en worden meestal refractaire stenen genoemd. Typische productiestroom gebruikt in het proces van de productie van refractairen is gegeven in Afbeelding 1.
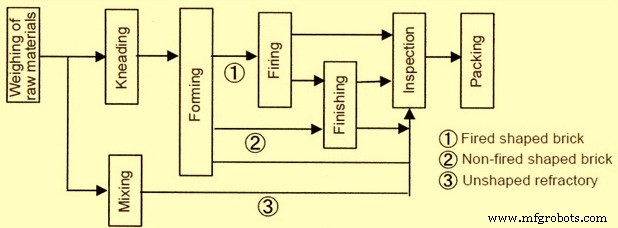
Afbeelding 1: Typische stroom in het productieproces voor refractairen
Vormloze refractairen worden normaal verzonden vanaf de refractaire fabricageinstallatie niet als een refractair maar als refractaire materialen die pas refractair worden nadat het mengen, vormen, rijpen, drogen, en voorverhitting etc. op de gebruikslocatie ondergaat. Dit betekent dat in het geval van vormloze refractairen, een deel van het proces in de fabricage van vormgegeven refractairen verplaatst naar de gebruikslocatie.
Technische Doelstellingen
De technische doelstellingen van de fabricage van een gegeven refractair zijn om zijn eigenschappen en prestaties voor een beoogde toepassing te verkrijgen. Voor het vervullen van deze doelstellingen, bestaan de basiscomponenten van de refractaire fabricage uit juiste selectie van grondstoffen, verwerkingsmethoden, en handhaving van technologische parameters tijdens fabricage. De inzichten van fabricage hebben te maken met de kenmerken van fasensamenstelling en microstructuur (samen bekend als materiaalkarakter) die ontwikkeld worden door verwerking, en die verantwoordelijk zijn voor de producteigenschappen en zijn gedrag tijdens gebruik.
Grondstoffen
Goed geselecteerde grondstoffen zijn het cruciale deel voor de ontwikkeling en de productie van bevredigende refractaire producten. De grondstofeigenschappen beïnvloeden direct en indirect belangrijke refractaire eigenschappen. Grondstoffen moeten ten minste de volgende zes verschillende eigenschappen matchen voor de productie van hoge prestaties refractaire producten:
- Voldoende initiële korrelgrootte
- Dichtheid / porositeit
- Hoofdmineraal / oxide aandeel
- Limieten in reduceerbare oxiden en / of fluxerende oxiden
- Molair evenwicht van belangrijke oxiden
- Kristalgrootte van het hoofdmineraal / oxide
De verschillende eigenschappen van refractairen zoals dichtheid, porositeit, permeabiliteit, drukksterkte, buigsterkte en elasticiteit alsook thermische schokbestendigheid worden voornamelijk bepaald door de grondstoffen in toevoeging aan het productieproces van de refractairen.
De grondstoffen gebruikt voor de fabricage van refractairen omvatten verschillende typen kleien (ofwel in natuurlijke of gecalcinerde vorm), grog (ook chamotte genoemd), verwerkte grondstoffen (gecalcineerd, gesinterd, verbrand of gesmolten), additieven ook bekend als matrix chemicaliën (kunnen in vast, vloeibaar of colloïdaal vorm zijn), en bindmaterialen etc.
Grondstofverwerking
Grondstofverwerking voor refractaire fabricage bestaat uit de volgende stappen:
- Kruisen en malen
- Zeven of sorteren
- Magnetische scheiding van ijzerverontreiniging
- Batch wegen
- Batch mengen
De kruis- en maaloperatie wordt uitgevoerd in de primaire, secundaire en fijn kruis/maaleenheden om te voldoen aan de vereisten van verschillende korrelgrootte van grondstoffen volgens de gewenste granulometrie voor de refractaire batch samenstelling. Voor primaire kruising en voor een minimale korrelgrootte van 10-12 mm, worden kaakbrekers en gyratoire brekers normaal gebruikt. De rolbreker, schijfbreker, impactmolen, en diverse typen hamer molens worden gebruikt voor secundaire kruising voor het bereiken van een minimale korrelgrootte van ongeveer 4 mm. Pulverisators van verschillende typen zoals toeschrijvingsmolen, balmolen, stavenmolen, en buismolen etc. worden gebruikt voor fijn malen tot een minimale grootte van 200 mesh. Trilmolen, straalmolen, micronizer etc. worden gebruikt voor sommige speciale producten, die super fijne poeders van sommige van de grondstoffen van grootte tot 10 micron of zelfs minder vereisen.
De gekruiste en gemalen grondstoffen worden gezeefd of gesorteerd in verschillende groottefracties volgens de vereiste van de refractairen in productie. Dit wordt uitgevoerd door ze door trillende of rotatie zeven of luchtclassificateurs te laten passeren. In het geval van een trillend zeef, wordt een set zeven, zoals gewenst, vastgemaakt in het trillende frame zodat verschillende fracties in operatie verkregen worden. Rotatiezeven zijn in de vorm van een rotatiecilinder, bestaande uit zeven van verschillende groottes in serie, ingesteld op een gemeenschappelijke hellende as, de grotere openingen in de opstelling zijn naar het onderste einde of afvoereinde, terwijl de kleinste opening aan de bovenzijde of toevoereinde is. Dit type zeef is geschikt voor het classificeren van voornamelijk de grovere fracties. De luchtclassificatie wordt ondernomen voor fijn fracties. Luchtclassificateurs zijn handig voor fijn deeltjes, tot op de orde van een paar tot 10 micrometer diameter. Voor scheiding, centrifugaal of 'cycloon' typen zijn gebruikelijk. Hier worden grotere deeltjes gerecycled in het systeem en fijne naar de silo gevoerd.
Grootteclassificatie wordt gedaan om diverse groottefracties naar verschillende opslagbakken te leiden en kan uitgevoerd worden met elk gemakkelijk aantal lagen en elk geselecteerde set zeefgroottes of meshnummers. Weinig uitmaakt dat deeltjes onregelmatig en getand in vorm, of verlengd of oblaten. Standaardzeven worden gebruikt met vierkante openingen. Ze laten passen en houden terug wat ze zullen. De zeven worden plakkerig in het geval van fijne groottes en het verblinden van zeven kan voorkomen, wat sommige of alle fijnere deeltjes van doorlaten voorkomt. Dit is een veelvoorkomende waarneming wanneer zeven uitgevoerd wordt voor fijne materialen. Dit is de reden dat droog zeven zelden geoefend wordt voor fijne groottes. Nat (d.w.z., slib) zeven kan verblinden verlichten voor classificatiedoeleinden.
Vrij ijzer of ijzerverontreiniging komend in de gekruiste en gemalen materialen worden verwijderd uit materiaal door magnetische scheiding. Stukken ijzerverontreiniging worden verwijderd met behulp van de magnetische scheider wat ofwel katrol of opgehangen type is met ofwel permanente of electromagneet. De gekruiste materialen waarvan het ijzer verwijderd moet worden, worden ofwel op een bewegende band geplaatst die over magnetische rollen passeert of direct laten vallen op roterende magnetische rollen in enkel of in serie, één boven de ander, voor het verwijderen van het ijzer.
Refractaire stenen worden in batches geproduceerd. Een batch grondstoffen bestaat uit fijn, medium en grove fracties in vereiste hoeveelheden (verhouding). Batch weegwagentjes worden normaal gebruikt om nauwkeurige hoeveelheid vereist materiaal in juiste groottefracties uit de opslagbakken te trekken. In het geval van kleine batches, wordt het normaal handmatig gedaan met weegmachines.
Gewogen materialen worden grondig gemengd met behulp van geschikte menger. Verschillende typen mengers zijn beschikbaar voor het mengen van materialen in een batch. Deze zijn kommeleng, trogmolen, drommeleng, pugmolens, en tegenstroommolen etc. Normaal, voor half droge en plastische vormingsproces, worden de batches voor vuurklei refractairen gemengd in trogmolens en pugmolens. De tegenstroomtype menger wordt gebruikt voor het produceren van mengsel voor droge verwerking van hoge alumina of basische refractairen in het bijzonder waar vochtgehalte minder dan 10% is.
De meng- en knaadmachines voor de fabricage van refractairen zijn normaal van twee typen namelijk (i) het vaste vat type, en (ii) het aangedreven vat type. De meng- en knaadmachines voor de productie van de refractaire stenen zijn exclusief voor de toepassing van droge en half droge persing omdat de hoeveelheid binder minimaal is. En dus zijn de meng- en knaadmachines uitgerust met mengmessingen of mallraden.
Vormgeven of Vormen
De refractaire stenen worden gevormd door diverse methoden die ofwel handvorming of in verschillende typen vorm- en persmachines omvatten wat pressen omvat. Het type vervorming aangenomen hangt af van de vormen en maten van het refractair en zijn hoeveelheid. Breed kunnen vorm-/persmethoden verdeeld worden in drie categorieën namelijk (i) half droge persing of stijve modderproces, (ii) plastische vorming of zachte modderproces, en (iii) droge persproces. De gevormde steen heet groene steen.
In het stijve modder of extrusieproces, is water in het bereik van 10% tot 15% gemengd om plasticiteit te produceren. Na mengen, gaat het refractaire mengsel door een ontluchtingskamer die een vacuüm van 375 mm tot 725 mm kwik handhaaft. Ontluchting verwijdert luchtgaten en bellen, wat het refractaire mengsel verhoogde verwerkbaarheid en plasticiteit geeft, resulterend in grotere sterkte. Na dit, wordt het refractaire mengsel geëxtrudeerd door een matrijs om een kolom van het mengsel te produceren. Als de mengselkolom de matrijs verlaat, kunnen texturen of oppervlaktecoatings toegepast worden. Een automatische snijder snijdt dan door de mengselkolom om de individuele steen te creëren. Snijafstanden en matrijsgroottes moeten zorgvuldig berekend worden om de normale krimp te compenseren die optreedt tijdens drogen en bakken. De meerderheid van refractaire stenen worden normaal geproduceerd door het extrusieproces.
Het zachte modder of plastische vormingsproces is bijzonder geschikt voor refractaire mengsel dat te veel water bevat om geëxtrudeerd te worden door het stijve modderproces. Refractaire mengsels worden gemengd om 20% tot 30% water te bevatten en daarna in vorm gevormd in vormen. Om te voorkomen dat het refractaire mengsel kleeft, worden de vormen gesmeerd met ofwel zand of water om 'zand-geslagen' of 'water-geslagen' steen te produceren. Stenen kunnen op deze manier geproduceerd worden door machine of met de hand.
De droge persing wordt bereikt onder hoge druk in zware persmachines of zelfs door schudden en persactie met name voor fijnkorrelige mengsels. Dit proces is hoofdzakelijk geschikt voor refractaire mengsels van zeer lage plasticiteit. Refractaire mengsels worden gemengd met een minimale hoeveelheid water (tot 10%), dan geperst in staalvormen onder drukken van 3,4 MPa tot 10,3 MPa door hydraulische persen of gecomprimeerde luchtrams.
Drogen en Bakken
Natte stenen uit vormgeven of snijmachines bevatten een grote hoeveelheid vocht, afhankelijk van het vormingsproces. Vóór het bakproces begint, moet het merendeel van dit water verdampt worden in droogkamers bij temperaturen variërend van ongeveer 40 °C tot 200 °C om het vochtgehalte terug te brengen naar een niveau wat preferabel minder dan 1% is. De mate van droogtijd, wat varieert met refractaire mengsels, is doorgaans tussen 24 tot 48 uur. Hoewel warmte specifiek gegenereerd kan worden voor droogkamers, wordt het meestal geleverd door de uitlaatwarmte van ovens om de thermische efficiëntie te maximaliseren. In alle gevallen, moeten warmte en vocht zorgvuldig gereguleerd worden om barsten in de groene stenen te vermijden. De grotere stenen die moeilijk te hanteren zijn, worden gedroogd op warme vloeren die van onderen verwarmd worden door afvoergassen of stoom.
De finale operatie in de productie van refractaire stenen en vormen is hun bakken. Tijdens bakken, worden de stenen verhit tot de gewenste temperatuur en op die temperatuur gehouden voor een bepaalde hoeveelheid tijd voor doorzetting om de steen goed te rijpen.
Er zijn verschillende typen ovens/ovens die gebruikt worden. De ovens/ovens kunnen breed verdeeld worden in intermittent, semi-continu en continu. Het meest voorkomende type is een tunneloven, gevolgd door intermittente ovens. Brandstof kan olie, gas of kolen, of een combinatie van deze brandstoffen zijn.
Intermittente oven is degene die geladen wordt, gebakken, toegestaan om af te koelen en ontladen, waarna dezelfde stappen herhaald worden. Gedroogde stenen worden in deze ovens geplaatst volgens een voorgeschreven patroon dat circulatie van hete ovengassen toelaat. Deze ovens zijn normaal afdrafovens die alleen in de kleine fabricage-eenheden gebruikt worden. De afdrafovens zijn ontworpen om een grote stapel refractaire stenen te accommoderen. Deze zijn ofwel rond of rechthoekig in vorm, voorzien van 'een aantal vuurbakken (voor kolenbranding) of branderpoorten (voor gas of olie branding) rond de oven. De hoogte van het dak is zo voorzien om het volume van verbrandingsgassen binnen de ruimte lege boven de stapel stenen onder het dak te accommoderen. De rookgassen samen met de vlam worden gericht naar het dak en dan weerkaatst naar beneden door de kanalen en rookkanalen voorzien op de vloer en eronder. In dergelijke ovens, is het verlies van warmte enorm aangezien het verbrandingsgas naar de schoorsteen passeert zonder enige additionele functie uit te voeren. Ook, een grote hoeveelheid warmte gaat verloren in het opwarmen van de ovenstructuur elke keer dat de oven gebakken wordt vanwege zijn intermittente aard. De warmterendement van dergelijke ovens is slecht op ongeveer 15%.
De semi-continue ovens zijn ringkamerovens en shuttleovens. De continue oven is de tunneloven. De continue ovens zijn de meest voorkomende ovens in de refractaire industrie omdat het temperatuurprofiel gehandhaafd wordt langs de lengte van de tunnel en stenen bewegen op wagentjes binnen de tunnel op rails.
Het proces van het laden van een ovenwagentje of oven met gevormde steen heet hacken. Het aantal stenen op de ovenwagentje wordt bepaald door ovengrootte. De stenen worden preferentieel geplaatst door mechanische middelen. Het zettingspatroon heeft enige invloed op uiterlijk. Stenen geplaatst gezicht tegen gezicht geeft een meer uniforme kleur dan de stenen die gekruist gezet of gezicht tegen rug geplaatst worden.
Het bakken van de stenen wordt gedaan tussen 10 en 40 uur, afhankelijk van oventype en andere variabelen. In de tunneloven, stenen geladen op ovenwagentjes, passeren door verschillende temperatuurzones als ze door de tunnel reizen. De warmtecondities in elke zone worden zorgvuldig gecontroleerd, en de oven wordt continu bedreven.
Bakken kan verdeeld worden in vijf algemene stadia namelijk (i) einddrogen (verdampen vrij water), (ii) dehydratatie, (iii) oxidatie, (iv) vertering, en (v) flitsen of reductiebakken. Alle behalve flitsen zijn geassocieerd met stijgende temperaturen in de oven. Hoewel de werkelijke temperaturen verschillen met het type refractaire mengsel.
Refractaire mengsel zacht meestal langzaam en smelt of vertert geleidelijk wanneer onderworpen aan stijgende temperaturen. Vertering laat het mengsel een hard, vast massa worden met relatief lage absorptie. Smelten vindt plaats in drie stadia namelijk (i) incipiënte fusie, wanneer de mengseldeeltjes voldoende zacht worden om samen te kleven in een massa wanneer gekoeld, (ii) vertering, wanneer uitgebreide fluxering plaatsvindt en de massa strak, vast en niet-absorberend wordt, en (iii) viskeuze fusie, wanneer de mengselmassa breekt en vloeibaar wordt, wat leidt tot een vervormde steen. De sleutel tot het bakproces is om de temperatuur in de oven te controleren zodat incipiënte fusie en gedeeltelijke vertering optreden maar viskeuze fusie vermeden wordt. De temperatuurveranderingssnelheid moet zorgvuldig gecontroleerd worden en is afhankelijk van de grondstoffen, alsmede de grootte en rijping van de geproduceerde stenen. Ovens zijn normaal uitgerust met temperatuursensoren om baktemperaturen in de verschillende stadia te controleren. Bij het einde, kunnen de stenen geflasht worden om kleurvariaties te produceren.
Nadat de temperatuur gepikt heeft en gehandhaafd is voor een voorgeschreven tijd, begint het afkoelproces. Afkoeltijd overschrijdt zelden 10 uur voor tunnelovens en van 5 tot 24 uur in intermittente ovens. Afkoelen is een belangrijk stadium in steenfabricage omdat de afkoelsnelheid een direct effect heeft op de kleur van de stenen. Na het afkoelen worden de stenen geïnspecteerd, gesorteerd, gekwalificeerd en verpakt voor expedite.
Productieproces
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- HIsarna ijzerproductieproces: ultra-laag-koolstof staalproductie
- Geoptimaliseerde spleetwalztechnieken voor efficiënte staafproductie
- Geavanceerde Technologieën voor Verbeterde IJzerertsinterefficiëntie
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Staalwalsen: Precisieproductieproces Uitgelegd
- De reis van prototype naar productie stroomlijnen: Essentiële voorbereidingsstappen
- Van Prototypen naar Productie: Uw Weg van CAD naar de Markt Stroomlijnen
- De Engineering Ontwerpproces Beheersen: Bewezen Tips Voor Productiesucces
- Plastic Verpakking Film Productie: Uitgebreid Overzicht Van Processen En Materialen