



Cirkelinterpolatie meesteren: Deel 4 – boogstraal berekenen wanneer R onbekend is
Het vierde deel van de serie "Cirkelinterpolatie Concepten & Programmeren" legt uit hoe een CNC-programma voor een boog gemaakt kan worden als de boogstraal (R) niet direct gegeven is.
Lees andere delen van dit artikel
- Deel 1 (Concepten)
- Deel 2 (Gebruik van R)
- Deel 3 (Gebruik van I J K)
- Deel 4 (Onbekende R)
- Deel 5 (Voorbeelden)
- Deel 6 (Toepassingen & Oefeningen)
Een boog programmeren wanneer alleen het middenpunt gegeven is
Om een boog te programmeren wanneer alleen het middenpunt van de boog gegeven is (de straal is onbekend), gebruik je de adresletters I en J:
- I – hangt samen met adres X en is de incrementele waarde en richting (+/-) vanaf het startpunt van de boog in de X-as naar het middenpunt van de boog.
- J – hangt samen met adres Y en is de incrementele waarde en richting (+/-) vanaf het startpunt van de boog in de Y-as naar het middenpunt van de boog.
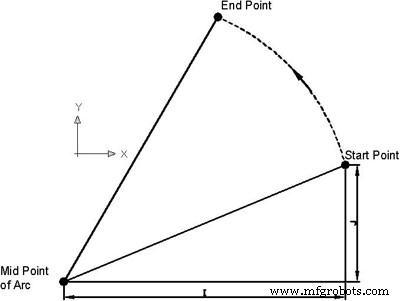
Boog programmeren met alleen middenpunt gegeven
In deze figuur is de procedure helder om I- en J-waarden te berekenen. Vanaf het punt waar de boog begint, kijk je altijd naar het middenpunt van de boog. Als de boog kleiner is dan een kwadrant, moet je zowel I als J bepalen.
G03 X (Eindpunt) Y(Eindpunt) I J
Voor CNC-draaibank machinisten
Fanuc cirkelinterpolatie G02 G-code voorbeeld.
Lees andere delen van dit artikel
- Deel 1 (Concepten)
- Deel 2 (Gebruik van R)
- Deel 3 (Gebruik van I J K)
- Deel 4 (Onbekende R)
- Deel 5 (Voorbeelden)
- Deel 6 (Toepassingen & Oefeningen)
CNC machine
- Geavanceerde nestingsoftware verhoogt productie-efficiëntie voor metaalbewerkers
- Geavanceerde CNC-programmering voor plasma- en lasersnijden: Meester slatten, tabs, piercen & lead-ins
- CNC G02 Circulaire Interpolatie (Kloksgewijs) – Praktisch G-code Programmeervoorbeeld
- CNC Programma Voorbeeld: G03 Circulaire Interpolatie – De Wiskunde Achter CNC-bewerking Beheersen
- G02/G03 Circulaire Interpolatie in CNC Beheersen: Stap-voor-stap Voorbeeld
- CNC-circulaire interpolatie-tutorial: G02 & G03 G-codes onder de knie krijgen
- CNC G02 kloksgewijze circulaire interpolatie: Beginnersvriendelijk voorbeeldprogramma
- CNC-frees circulaire interpolatie: Practisch G02/G03 G-code programma voorbeeld
- L930 cirkelvormige zakfrezen op Siemens Sinumerik 840/840C – Stap-voor-stap gids
- DIN 66025: Uitgebreide Gids voor NC Programmeercodes
- C++ Programmeerbasics: Wat is C++ en Waarom Het Ertoe Doet