



Uitgebreide gids voor het instellen van een CNC-freesmachine
Hoe stel je een CNC-freesmachine in?
Voordat we deze vraag beantwoorden, moeten diverse factoren worden overwogen:
- Is de machine verticaal of horizontaal?
- Hoeveel assen heeft de machine?
- Wat is de capaciteit van de gereedschapsrevolver?
- Hoe ga je het werkstuk vasthouden?
Er wordt ook uitgegaan van basiskennis van machinepraktijken, zoals:
- Hoe een kantvoeler (edge finder) te gebruiken.
- Hoe door de besturing van je machine te navigeren.
- Kennis van basale CNC-besturingscommando's.
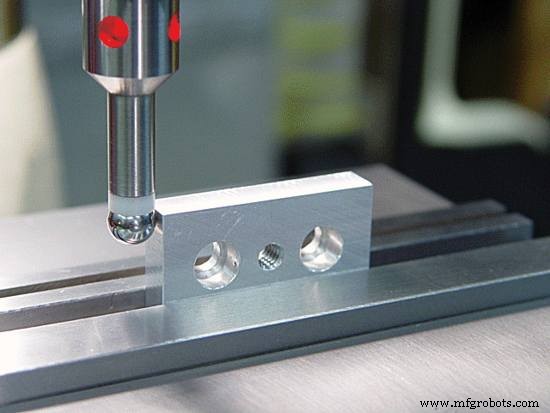
LED kantvoeler
Stappen voor het instellen van een CNC-freesmachine
Hoewel elke CNC-freesmachine een iets andere instelprocedure heeft, zijn hier de generieke stappen die CNC-machinisten dagelijks toepassen voor een 3-as verticale CNC-freesmachine.
- Oppervlakken reinigen: Maak alle oppervlakken schoon (tafel, spanklembacken, werkstuk) met een doek, zodat geen olie of spaan overblijft.
- Gereedschap laden: Laad alle benodigde gereedschappen (inclusief kantvoeler, spanklemmen op 0 graden).
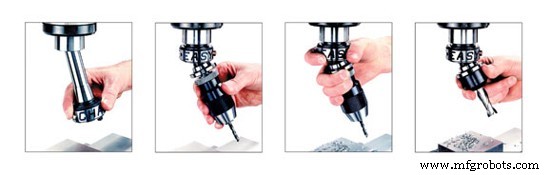
Gereedschap laden CNC-freesmachine
- Werkstuk spannen: Span het werkstuk in de spanklem of gebruik de machinevasthouding.
- X,Y-as offset instellen: Stel de werkstuknul in (G54 t/m G59). Gebruik een kantvoeler of een eindfrees. Vind de X0-positie met de kantvoeler. Ga naar de nulverschuivingspagina en voeg de absolute machine-X-waarde toe aan de huidige waarde in het register. Herhaal voor Y-as.
- Z-as offset instellen: Na X/Y, stel de gereedschapslengteoffset in voor elk gereedschap. Laad het eerste gereedschap in de spindel. Beweeg de Z-as handmatig tot de punt nabij Z0. Plaats een voelplaatje van 1,00 mm (altijd vaste maat: 1, 2 of 5 mm) tussen werkstuk en gereedschapspunt. Laag de Z-as in stappen van 0,001 mm tot het voelplaatje met lichte wrijving los te trekken is. Voer de absolute machine-Z-waarde min 1,00 mm in het register van het gereedschap in. Herhaal voor alle gereedschappen. Let op: -1,00 mm compenseert de dikte van het voelplaatje.
- Snijradiuscompensatie: Voer de diameter van elk gereedschap in op de gereedschapslengteoffset-pagina. Dit is nodig wanneer je snijradiuscompensatie (G41/G42) in je programma gebruikt.
- Koelmiddel of snijolie: Stel de koelmiddelleidingen in zodat het koelmiddel de gereedschappen goed koelt, spaan wegspoelt en de standtijd van de snijder verlengt.

Koelmiddelleidingen instellen
- Cyclus starten: Zet de machine op lage voer, activeer enkelblok (single block) en druk op cyclus start. Wees alert, lees elk geblokkeerd commando en observeer elke beweging, klaar om de machine te stoppen bij programmeerfouten. (Je kunt het programma ook 10 mm boven het werkstuk draaien of een Dry Run uitvoeren om te controleren.)
Fanuc CNC-draaibank voorbeeld: G71, G72 & G70 gecodeerde cycli voor inwendig booren & afsteken
ProtoTRAK CNC-besturing handleidingen downloaden – Veiligheid, programmeren & bediening
CNC machine
- CNC-Freesen Essentiëls: Snelle Referentiegids voor Professionele Operators
- Hoe Een Gebruikte CNC-machine Te Vinden – Een Uitgebreide Gids
- Hoe Een Gebruikte CNC-machine Te Reinigen: Expert Tips Voor Levensduur En Herverkoopwaarde
- De Juiste CNC-Machine Kiezen: Een Praktische Gids
- De Ideale CNC-Machine Kiezen: Een Praktische Gids
- Hoekingaging: Precisie frezen voor superieure hoekkwaliteit
- CNC-freesnauwkeurigheid meesteren: bewezen stappen voor precisie-onderdelen
- De Mechanica van een Freesmachine Begrijpen
- CNC-frezen vs handmatig frezen: belangrijkste verschillen & wanneer welke te kiezen
- Precisie CNC-frezen & draaien: Tijd besparen, kosten verlagen
- Een Nieuw Gereedschap Toevoegen aan Uw CNC-machine: Stap-voor-stap Gids