



Efficiënte twee-traps blokboren met G81 CNC-cyclus
G81 boorcyclus programmeervoorbeeld dat laat zien hoe een tweetraps blok economisch geboord kan worden. De CNC-programmacode is zichzelf verklarend, geen complexe technieken worden gebruikt.
G81 Boren tweetraps blok
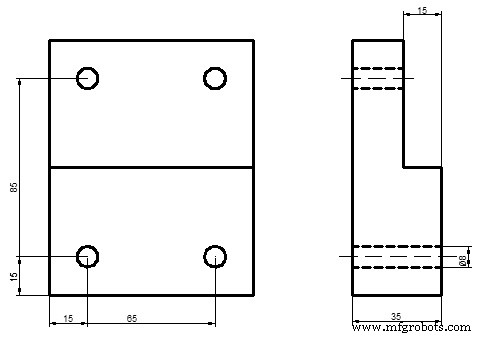
G81 boren tweetraps blok
N10 T4 M6 (SPIRAALBOOR 8") N15 G90 G54 G00 X15 Y15 N20 S1000 M3 F100 N25 G43 H01 Z2 M8 N30 G81 R2 Z-42 N35 X65 N40 Y85 R-13 N45 X15 N50 G80 Z50 M5 N55 M30
Het programma gebruikt G81 (eenvoudige boorcyclus) met R-vlak en Z-diepte. Door de R-waarde te wijzigen in N40 (R-13) wordt de tweede trap geboord zonder de cyclus te herhalen. Een efficiënte manier om meerdere dieptes in één opzet te boren.
Sandvik Coromant: Expert voer- & snijdiepte aanbevelingen voor afwerken tot ruwen
Cirkelinterpolatie meesteren: Programmeervoorbeeld 1
CNC machine
- Efficiënt peck boren op een Fanuc CNC draaibank met G74 cyclus
- Taper draaien beheersen op Fanuc G76 CNC draaibanken
- Faseer Nutten met G74 Diepboor Cyclus in CNC-programmering
- Efficiënte kegeldraden met G92: Complete CNC-gids
- G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
- Voorbeeldprogramma: G81 & G83 piekboren met G98/G99 terugkeerniveaus
- ECS G83/r Diepboorcyclus met Wachttijd voor Efficiënte Chipbreking
- ECS G83 Diepboor en Wis Cyclus: Precies, Efficiënt Gatboren
- ECS G82 Boorcyclus met Wachttijd voor Spanbreking
- ECS G81/3: 3-Laags Boorcyclus – Efficiënt Multi-Zone Gatboren
- ECS G81 Standaard Boorcyclus: Precieze Data Entry & Parameter Instellingen