



Uitgebreid Haas G72 Type I ruw & G70 afwerk afsteekcyclus programma voor Fanuc-compatibele draaibanken
Haas draaibank programmeervoorbeeld ter illustratie van het gebruik en programmeren van Haas G72 Type I Ruw Afsteekcyclus / G70 Afwerkcyclus. De code werkt ook op Fanuc CNC-draaibanken met weinig of geen wijzigingen. Alle gebruikte G-/M-codes worden hieronder beschreven.
Haas G72 Type I Ruw G70 Afwerk Afsteekcyclus Programma Voorbeeld
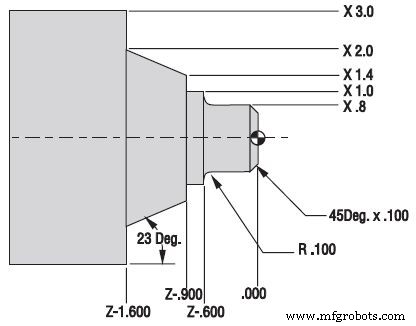
Haas G72 Type I ruw en G70 afwerk afsteekprogramma voorbeeld
O00096 N1 (G72 RUW AFSTEKEN) N2 G53 G00 X0. Z0. T0 (Huispositie voor gereedschapswissel) N3 T101 (B.D. GEREEDSCHAP x .031 HNR) (Selecteer Gereedschap 1 Offset 1) N4 G50 S3000 N5 G97 S450 M03 N6 G54 G00 X3.1 Z0.1 M08 (Snel naar startpunt boven voorraad) N7 G96 S370 N8 G72 P9 Q18 U0.01 W0.01 D0.06 F0.012 (G72 Ruw afsteekcyclus met TNC) N9 G41 G00 Z-1.6 (Startvolgnummer gedefinieerd door P8 in G72 en G70) N10 G01 X2. F0.008 N11 X1.4 Z-0.9 N12 X1. N13 Z-0.6 N14 G03 X0.8 Z-0.5 R0.1 N15 G01 Z-0.1 N16 X0.6 Z0. N17 X-0.062 N18 G40 G00 Z0.1 (Eind contour gedefinieerd met P17 in G72 en G70) N19 G97 S450 M09 N20 G53 G00 X0. Z0. T0 (Huispositie voor gereedschapswissel) N21 M01 (Optionele stop) N22 (G70 AFWERKEN AFSTEKEN) N23 G53 G00 X0. Z0. T0 (Huispositie voor gereedschapswissel) N24 T202 (B.D. GEREEDSCHAP x .015 HNR) (Selecteer Gereedschap 2 Offset 2) N25 G50 S3000 N26 G97 S450 M03 N27 G54 G00 X3.1 Z0.1 M08 (Snel naar startpunt) N28 G96 S420 N29 G70 P9 Q18 (Afwerk afsteken met G70 afwerkcyclus) N30 G97 S450 M09 N31 G53 G00 X0. Z0. T0 (Huispositie voor gereedschapswissel) N32 M30 (Einde programma en reset)
G-codes
- G00 – Snelle verplaatsing.
- G01 – Lineaire interpolatie.
- G03 – Cirkelinterpolatie tegenkloksgewijs.
- G41 – Snijneuscompensatie LINKS van het geparametriseerde pad.
- G40 – Snijneuscompensatie ANNULEREN.
- G50 – Spindel maximum toer limiet.
- G53 – Machine nul positionering coördinatenverschuiving.
- G54 – Werkstuknul positionering coördinaten #1 (Instelling 56).
- G72 – Einde voorraad afname cyclus.
- G70 – Afwerkcyclus.
- G96 – Constant snijssnelheid aan.
- G97 – Constant snijssnelheid uit.
M-codes
- M01 – Optionele programmaregeling.
- M03 – Start spindel voorwaarts.
- M30 – Programma einde en reset naar begin.
Dit voorbeeld toont de kracht van gecodeerde cycli voor ruw- en afwerkbewerkingen op een draaibank.
Cirkelinterpolatie meesteren: Programmeervoorbeeld 1
Cirkelinterpolatie voor CNC-bewerking: praktische toepassingen & oefeningen – Deel 6
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc G73 patroonherhalingscyclus: CNC programmeervoorbeeld & gids
- CNC programmeren beheersen: Fanuc G71 ruw draaien & G70 afwerkcyclus voorbeeld
- Fanuc G72 fasercyclus beheersen: complete gids & programmeertips
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Fanuc G70 & G71 Ruw- en Afwerk Draaicyclus CNC Programma Voorbeeld
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Fanuc G72 vlakkeercyclus: Eenregelformaat voor 10T/11T/15T controllers