



Cirkelinterpolatie meesteren: Programmeervoorbeeld 1
Dit cirkelinterpolatie programmeervoorbeeld toont wat cirkelinterpolatie is en hoe je het programmeert.
Lees eerst de Cirkelinterpolatie Concepten & Programmeren artikelen (hieronder). Daarna is dit voorbeeld eenvoudig basiswerk.
Cirkelinterpolatie Concepten & Programmeren artikelen
- Deel 1 (Concepten)
- Deel 2 (Gebruik van R)
- Deel 3 (Gebruik van I J K)
- Deel 4 (Onbekende R)
- Deel 5 (Voorbeelden)
- Deel 6 (Toepassingen & Oefeningen)
Cirkelinterpolatie Programmeervoorbeeld 1 (Gebruik van R)
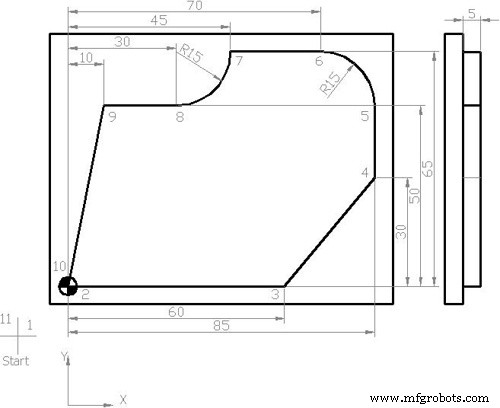
Cirkelinterpolatie programmeervoorbeeld
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 (Lineaire beweging) N40 X60 Y0 (Lineaire beweging) N45 X85 Y30 (Lineaire beweging) N50 X85 Y50 (Lineaire beweging) N55 G03 X70 Y65 U15 (Cirkelbeweging G03 tegenkloksgewijs en U voor boogstraal) N60 G01 X45 Y65 (Lineaire beweging) N65 G02 X30 Y50 U15 (Cirkelbeweging G02 kloksgewijs en U voor boogstraal) N70 G01 X10 Y50 (Lineaire beweging) N75 X0 Y0 (Lineaire beweging) N80 G40 X-20 Y-20 N85 G00 Z50 M09 N90 Y100 N95 M30
Klaar werkstuk
Na voltooiing ziet het werkstuk er zo uit:
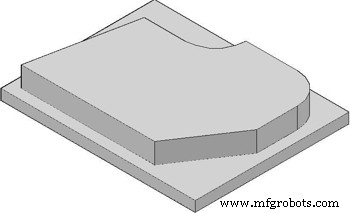
Gebeurkt component
Uitleg CNC-programma
Blokken N35 t/m N50 (punten 2-3, 3-4, 4-5) zijn rechte bewegingen (lineaire interpolatie) met G01. Punt 5-6 is niet mogelijk met G01 omdat het gereedschap een boog beschrijft; hiervoor dienen G02/G03. De programmeur moet het eindpunt (X70 Y65) en de straal (R=15) weten. De code wordt: G03 X70 Y65 U15.
Punt 6-7 is weer lineair, punt 7-8 is cirkelvormig (kloksgewijs, dus G02). De andere punten zijn lineair.
Programma met incrementeel afmetingssysteem (G91)
N35 G42 X0 Y0 M08 (Lineaire beweging) N40 G91 X60 Y0 (Lineaire beweging) N45 X25 Y30 (Lineaire beweging) N50 X0 Y20 (Lineaire beweging) N55 G03 X-15 Y15 U15 (Cirkelbeweging G03 tegenkloksgewijs en U voor boogstraal) N60 G01 X-25 Y0 (Lineaire beweging) N65 G02 X-15 Y-15 U15 (Cirkelbeweging G02 kloksgewijs en U voor boogstraal) N70 G01 X-20 Y0 (Lineaire beweging) N75 X-10 Y-50 (Lineaire beweging)
Uitleg CNC G-code / M-code / S, F, D
- G00 – Snelle verplaatsing.
- G54 – Werkstuknulverschuiving nr. 1.
- G64 – Continue-padmodus.
- G90 – Absoluut afmetingssysteem.
- G17 – XY-vlakselectie.
- G42 – Activering snijradiuscompensatie (rechterzijde).
- G40 – Deactivering snijradiuscompensatie.
- G02 – Cirkelinterpolatie kloksgewijs.
- G03 – Cirkelinterpolatie tegenkloksgewijs.
- S – Spindelsnelheid.
- F – Voersnelheid asbeweging.
- M – Spindeldraairichting (3=kloksgewijs, 4=tegenkloksgewijs).
- D – Gereedschapsnummer.
- M08 – Koelmittel aan.
- M09 – Koelmittel uit.
- M30 – Einde hoofdprogramma.
CNC machine
- Beginner-vriendelijke draaibank CNC programmeergids
- CNC programmeren voor beginners: leren met een praktisch voorbeeld
- Stapsgewijze CNC draaibank programmeergids: fase, taper, frees & boog
- Beginner-vriendelijk Fanuc CNC Draaibank Programmeervoorbeeld – Recht, Kegel en Boog Sneden
- CNC G02 Circulaire Interpolatie (Kloksgewijs) – Praktisch G-code Programmeervoorbeeld
- CNC Programma Voorbeeld: G03 Circulaire Interpolatie – De Wiskunde Achter CNC-bewerking Beheersen
- G02/G03 Circulaire Interpolatie in CNC Beheersen: Stap-voor-stap Voorbeeld
- Stap-voor-stap CNC-bewerkingscentrum programmeergids voor beginners
- CNC-frees circulaire interpolatie: Practisch G02/G03 G-code programma voorbeeld
- DIN 66025: Uitgebreide Gids voor NC Programmeercodes
- Draaderosie programmeren: complete CNC-gids voor machinisten